電気自動車(EV)の充電システムでは、電流の制御、電気的ノイズの除去、効率的な電力変換を実現するために、さまざまな磁性部品が使用されています。これらのシステムに組み込まれるインダクタには、電気的特性、熱的特性、機械的強度の面で高い性能が求められます。
矩形銅線(平角銅線)は、EV充電用インダクタに採用される導体の選択肢の一つです。幅と厚さが明確に規定された矩形断面により、巻線の配置を制御しやすくなり、部品の小型化にも対応できます。ただし、導体を矩形にするだけで、電気的損失の低減や効率の向上が保証されるわけではありません。
本記事では、EV充電システムにおける矩形銅線の用途、導体仕様の決定方法、そして信頼性の高いインダクタ製造において精密平角線圧延技術が重要となる理由について解説します。
1. EV充電システムでは矩形銅線がどこに使用されるのか?
EV充電設備には、電力変換回路の構成に応じて、さまざまな磁性部品が組み込まれています。
代表的な用途は以下のとおりです。
- 車載充電器(OBC): 交流から直流への変換(AC/DC変換)に使用される力率改善用インダクタ(PFCインダクタ)や、その他の磁性部品。
- 直流急速充電器: 大電力変換回路に組み込まれるフィルタ用インダクタや磁性部品。
- DC/DCコンバータ: 電流の制御や電圧変換を行うためのインダクタ。
- 共振型電力変換器: 特定のスイッチング条件や動作条件に合わせて設計されたインダクタなどの磁性部品。
矩形銅線は、導体の配置精度、巻線形状、利用可能なスペースなどの条件から、その採用に合理的なメリットがある場合に検討されます。
一方、EVのワイヤレス充電に使用されるコイルは、これらとは異なる用途です。ワイヤレス充電では高周波で動作することが多く、より線やリッツ線(Litz Wire)が適している場合があります。
そのため、単線の矩形銅線がワイヤレス充電に適しているかどうかは、電磁界解析を行わずに判断すべきではありません。
2. 導体の断面形状がインダクタの性能に与える影響
導体の幅、厚さ、断面積
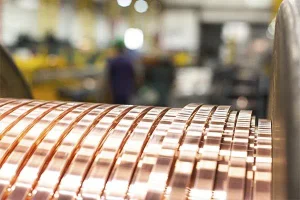
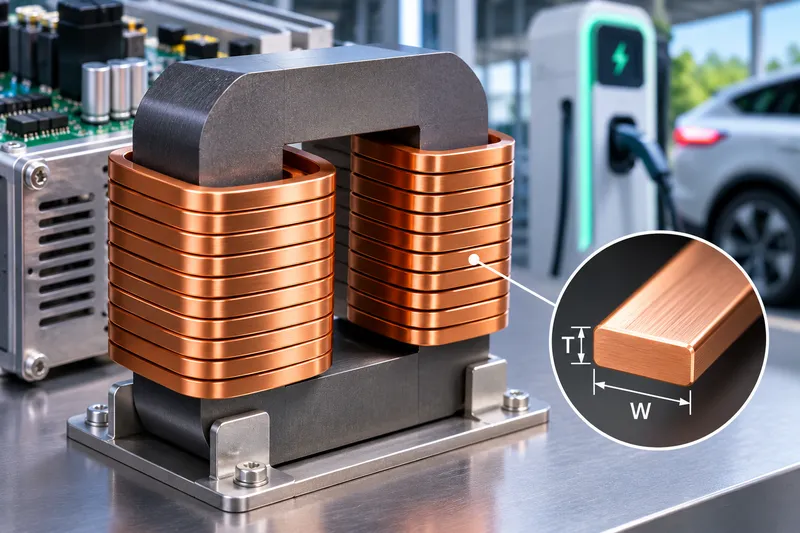
矩形銅線の形状は、主に幅(W)、厚さ(T)、角部の丸み半径(r)によって定義されます。
例えば、公称寸法が4.00 × 1.50 mmの矩形銅線の場合、理論上の矩形断面積は次のようになります。
A = W × T = 4.00 × 1.50 = 6.00 mm²
この計算は、断面の四隅が直角であることを前提としています。実際には角部に丸みがあるため、銅の有効断面積はわずかに小さくなります。
導体の断面積は直流抵抗に影響し、導体の寸法や配置方向は巻線構造および交流電流の分布に影響します。
同じ導体長であれば、銅の断面積を大きくすることで直流抵抗を低減できる場合があります。しかし、材料使用量が増加するほか、曲げ加工が難しくなる可能性もあります。
高スイッチング周波数における交流損失
EV充電システムに使用される電力変換器は、表皮効果と近接効果の影響が無視できないスイッチング周波数で動作することがあります。
表皮効果(Skin Effect)とは、交流電流が導体の表面付近に集中する現象です。
一方、近接効果(Proximity Effect)は、隣接する導体が発生させる磁界によって、導体内部の電流分布が変化する現象です。
約20℃の銅では、100 kHzにおける表皮深さは約0.21 mmです。
この数値から、厚みのある単線導体では、直流抵抗から予測される値よりも交流抵抗が大幅に高くなる可能性があることが分かります。
矩形断面は特定の用途で有利になる場合がありますが、丸線、銅箔、リッツ線よりも常に優れているわけではありません。
導体を選定する際には、動作周波数、高調波成分、巻線の配置方向、磁界分布、熱的特性を総合的に評価する必要があります。
3. 銅材料と絶縁に関する要求事項
銅材の選定
電気導体の製造に使用される代表的な銅材には、以下の種類があります。
| 銅材グレード | 材料記号 | 主な特徴 |
|---|---|---|
| C11000 | Cu-ETP | 高い電気伝導率を持つタフピッチ電気銅 |
| C10200 | Cu-OF | 特定の材料特性が要求される用途に適した無酸素銅 |
| C10100 | Cu-OFE | 電子機器用途などに使用される高純度無酸素銅 |
材料を選定する際には、電気伝導率、機械的特性、加工条件、材料の入手性、適用規格などを考慮する必要があります。
特に、導体を小さな曲げ半径で加工する場合には、材料の調質状態が重要です。
圧延工程で加工硬化が過度に進むと、材料の成形性が低下し、エッジ部分に割れが発生するリスクが高まります。
絶縁と角部の丸み半径
インダクタの巻線には、適切な電気絶縁が必要です。
設計条件に応じて、矩形銅線にはエナメル被覆、絶縁テープ、絶縁紙、その他の適切性が確認された絶縁方式が採用されます。
角部が鋭すぎる場合や導体表面に欠陥がある場合、巻線工程で絶縁層が損傷する可能性があります。
角部の丸み半径を適切に管理することで、局所的な機械的応力の集中を軽減できます。
絶縁仕様には、絶縁耐力、被覆厚さ、耐熱クラス、許容される損傷の基準などを明確に定める必要があります。
導体の前処理に関する詳しい技術情報については、エナメル絶縁および紙絶縁用平角銅線の準備方法をご参照ください。
4. EV充電用インダクタ向け矩形銅線の製造工程
代表的な製造工程は以下のとおりです。
銅線材または丸銅線 → 伸線(必要に応じて)→ 多パス圧延 → エッジ仕上げ → 焼鈍・洗浄(必要に応じて)→ 絶縁処理 → インダクタ巻線 → 最終検査
実際の工程順序は、導体寸法、材料の状態、絶縁仕様などによって異なります。
精密平角線圧延
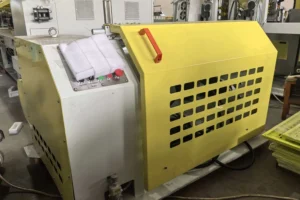
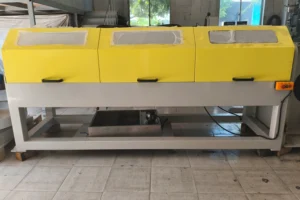
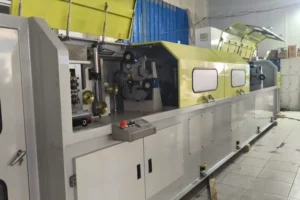
精密平角線圧延機は、適切な銅素材を使用し、寸法精度と表面品質を管理しながら、絶縁前の矩形銅線を製造する設備です。
圧延工程で重要となる主な管理項目は以下のとおりです。
- ロールギャップ: 厚さの圧下量を制御し、導体の寸法安定性に影響します。
- パススケジュール: 複数の圧延パスにわたって材料の変形量を適切に配分します。
- 線材ガイド: 導体の位置を安定させ、横方向への移動を抑制します。
- 張力制御: 各加工工程間で安定した線材供給を維持します。
- 圧延ロールの表面仕上げ: 導体の表面状態や表面欠陥の発生に影響します。
圧延によって厚さを減少させると、材料が横方向に広がる場合があります。
そのため、幅と厚さを独立した寸法として管理するのではなく、相互に関連するパラメータとして制御することが重要です。
圧延設備が製造するのは、絶縁処理前の矩形銅導体であり、完成した絶縁インダクタではありません。
絶縁処理、巻線、磁心の組み立て、電気的試験には、それぞれ適切な設備と製造工程が必要です。
5. 矩形銅線を発注する際に必要な主な技術仕様
インダクタメーカーは、製造方法を選定する前に、必要な導体仕様を明確にする必要があります。
| 項目 | 指定すべき内容 |
|---|---|
| 銅材料 | 銅材グレードおよび必要な調質状態 |
| 導体寸法 | 目標幅 × 厚さ |
| 寸法公差 | 幅と厚さの許容偏差 |
| 角部の丸み半径 | 目標半径および許容変動範囲 |
| 表面品質 | 傷、バリ、異物付着などの許容基準 |
| 絶縁 | 絶縁方式、厚さ、耐電圧などの要求事項 |
| 成形性 | 最小巻線半径および曲げ方向 |
| 生産能力 | 必要な生産量(kg/hまたはトン/月) |
寸法公差は、最終用途の要求事項と実際の製造工程で達成可能な精度を踏まえて設定する必要があります。
ある導体寸法に適した公差を、異なる寸法の導体へそのまま適用すべきではありません。
製造方法の違いについては、矩形銅導体の製造における平角線圧延機と伸線機の比較をご参照ください。
6. インダクタ用矩形銅線の品質管理
安定した導体品質は、巻線工程の再現性と絶縁信頼性を確保するうえで不可欠です。
導体の受入検査では、寸法測定、角部の丸み半径の確認、表面検査、機械的特性の評価などを実施することが推奨されます。
レーザー測定システムを使用すれば、製造中の寸法を連続的に監視できます。
また、適切な断面形状測定装置を使用することで、実際の導体断面を確認できます。
巻線後には、必要に応じて以下の検査を追加します。
- 直流抵抗の測定
- 実際の使用条件を想定した交流損失の評価
- 絶縁の健全性確認および耐電圧試験
- 温度上昇試験
- 必要に応じた機械的試験および熱サイクル試験
これらの試験は、完成部品の異なる性能項目を評価するものです。
導体の寸法精度が高いという理由だけで、完成したインダクタが電気的要求事項を満たしていると判断することはできません。
7. よくある製造上の問題と対策
| 問題 | 考えられる原因 | 推奨される対策 |
|---|---|---|
| 導体の厚さが不均一 | ロールギャップの変動や圧延条件の不安定化 | ロールの調整状態と工程の安定性を確認する |
| 幅寸法のばらつき | 横方向への材料の広がりやガイド不良 | 各パスの圧下量と線材の位置合わせを見直す |
| 巻線時のエッジ割れ | 過度の加工硬化や小さすぎる曲げ半径 | 材料の調質状態と曲げ加工条件を確認する |
| 絶縁層の損傷 | バリ、鋭い角部、表面欠陥 | エッジ仕上げと表面検査を改善する |
| 交流損失の増加 | 不適切な導体形状や巻線配置 | 周波数に依存する損失と導体の選定条件を再評価する |
| 局所的な過熱 | 不均一な電流分布や冷却不足 | 電磁設計と熱設計を確認する |
不具合の原因を調査する際には、導体の製造工程で発生した欠陥と、インダクタの設計や巻線条件に起因する問題を区別することが重要です。
8. よくある質問(FAQ)
EV充電用インダクタには、丸線より矩形銅線の方が常に適していますか?
いいえ。矩形銅線は、限られたスペースの有効活用や巻線配置の面でメリットを持つ場合があります。
しかし、実際の電気的性能は、動作周波数、導体寸法、磁界分布、冷却条件などによって決まります。
矩形銅線は高周波用途にも使用できますか?
はい。適切な設計と検証が行われていれば、高周波用途にも使用できます。
ただし、表皮効果と近接効果の影響を評価する必要があります。
用途によっては、リッツ線、銅箔、または別の巻線構造を採用することで、交流損失を低減できる場合があります。
平角線圧延機でEV充電用インダクタを完成品まで製造できますか?
いいえ。平角線圧延機は、絶縁前の矩形銅導体を製造する設備です。
絶縁処理、巻線、磁心の組み立て、最終検査は、それぞれ独立した製造工程となります。
まとめ
矩形銅線は、導体形状、材料特性、絶縁性能、電気的特性が用途の要求事項に適合する場合、EV充電システムに使用される特定のインダクタに適した導体となります。
信頼性の高い製造を実現するには、導体寸法の安定した制御、均一な角部の丸み、適切な表面品質を確保することが重要です。
Sky Bluer Environmental Technology Co., Ltd. は、絶縁前の矩形銅導体を製造するための精密圧延設備を提供するメーカーであり、EV充電用インダクタの完成品やインダクタ製造設備一式を製造するメーカーではありません。
矩形銅線の製造プロジェクトをご検討の場合は、銅材グレード、投入材料の寸法、目標幅 × 厚さ、角部の丸み半径、寸法公差、必要な生産能力をお知らせください。
当社の技術チームがお客様の製造要件を検討し、適切な精密平角線圧延ソリューションをご提案いたします。