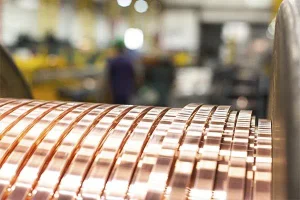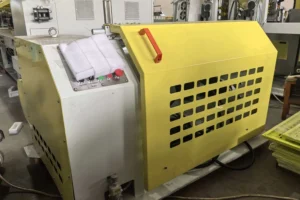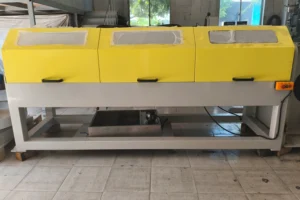
銅平角線とアルミ平角線の比較は、精密圧延工程や圧延設備を選定するメーカーにとって重要です。両材料は、変圧器、電動モーター、バスバー、電力ケーブルなどに広く使用されています。どちらも類似した冷間圧延技術によって成形できますが、金属学的特性の違いにより、加工条件、表面品質、寸法管理に異なる影響が生じます。
1. 圧延加工に影響する材料特性
導電率と密度は材料選定に影響する一方、加工硬化、摩擦、表面酸化は圧延工程の安定性に影響します。
| 圧延に関する要因 | 銅(C11000 / C10200) | アルミニウム(1050 / 1060 / 1070) |
|---|---|---|
| 加工硬化 | 冷間加工の進行に伴って増加する | 材質および調質状態によって異なる |
| 変形挙動 | 累積加工ひずみの管理が必要 | 合金の種類および調質状態に大きく左右される |
| 表面上の問題 | 傷、ロールマーク、酸化 | 酸化皮膜、材料の付着、異物の埋め込み |
| 潤滑 | 摩擦および表面への加工痕を抑制する必要がある | 材料の凝着やロールへの付着も防止する必要がある |
| 寸法管理 | 厚さ、幅、残留応力 | 厚さ、幅方向への広がり、表面状態 |
銅は、高い導電率とコンパクトな導体寸法が求められる用途で一般的に選ばれます。一方、アルミニウムは軽量であるため、軽量化が重要な用途に適しています。
ただし、材料の種類と調質状態を必ず考慮する必要があります。1050、1060、1070などの純アルミニウム系材料は、5052などの高強度アルミニウム合金とは異なる成形特性を示します。
また、材料の状態によって、中間焼鈍の必要性も変わります。中間焼鈍の実施は、一律の圧下率を基準にするのではなく、それまでの加工履歴、機械的特性、要求される最終材料状態に基づいて判断する必要があります。
2. 銅平角線とアルミ平角線の圧延工程の違い
銅とアルミニウムはいずれも、丸線または既存の異形線材を複数回の圧延パスによって矩形断面の線材に加工できます。一般的な製造工程は次のとおりです。
繰出し・線材ガイド → 入側材料検査 → 必要に応じた予備伸線 → 多パス平角圧延 → 角部の丸め加工 → 必要に応じた中間焼鈍 → 寸法検査 → 矯正・巻取り
銅平角線の圧延
銅の圧延では、寸法の再現性、断面形状の均一性、機械的特性の管理が重視されます。これらの要件は、後工程の紙巻絶縁、エナメル被覆、コイル巻線において重要です。
銅は冷間加工によって加工硬化します。圧下スケジュールが適切でない場合、過度の加工ひずみによって延性の低下、残留応力、エッジ部の欠陥、後工程での寸法変化が発生する可能性があります。
そのため、各圧延パスにおける圧下量を適切に配分する必要があります。累積加工ひずみによって材料のさらなる成形性が低下する場合には、中間焼鈍が必要になることがあります。
アルミ平角線の圧延
アルミニウムも銅と類似した製造工程で加工できますが、表面保護には特に注意が必要です。
アルミニウムの表面には自然に酸化皮膜が形成されます。圧延中に表面汚染、異物の巻き込み、不適切なロール状態、潤滑不足などがあると、傷や表面欠陥が発生する可能性があります。また、アルミニウムがロール表面に付着すると、製品品質にも影響します。
主な管理項目は、ロール表面の清浄度、適切な潤滑剤の選定、安定した材料供給、適正な張力設定です。圧延パススケジュールは、他の材料の加工条件をそのまま適用するのではなく、アルミニウムの材質と調質状態に合わせて設定する必要があります。
両材料の主な工程上の違い
銅の圧延では、加工硬化と残留応力を適切に管理することが重要です。一方、アルミニウムの圧延では、摩擦管理、ロールの清浄度、表面保護がより重要になります。いずれの材料でも、安定した張力と高精度な寸法管理が必要です。
3. 平角線圧延機:共通する設備構成と異なる加工条件
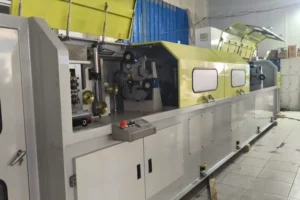
平角線の製造ライン全体の性能は、圧延スタンド単体ではなく、各サブシステムの連携によって決まります。
| サブシステム | 主な機能 | 重要な管理項目 |
|---|---|---|
| 繰出し装置 | 入側材料を供給する | 安定した供給と適切なブレーキ設定 |
| 2段圧延スタンド(2-Hi) | 厚さを減少させ、所定の断面形状に成形する | パス構成と圧下量の配分 |
| 角部丸め加工ユニット | 角部形状を制御する | 材料状態と要求される角部半径 |
| 張力制御システム | 材料の安定した搬送を維持する | 過大な引張力の防止 |
| 潤滑・冷却システム | 摩擦、発熱、ロール摩耗を制御する | 材料との適合性とろ過 |
| インライン測定システム | 幅と厚さを監視する | 測定精度と工程へのフィードバック |
| 巻取り装置 | 完成した線材を巻き取る | 巻取り張力とボビン支持 |
2段圧延スタンドは、平角線の成形に一般的に使用されます。複数のスタンドや圧延パスを使用することで、加工ひずみを分散させ、寸法の均一性を維持しやすくなります。
必要な設備構成は、入側・出側寸法、総圧下量、材料の種類、角部半径、生産速度、要求公差によって異なります。
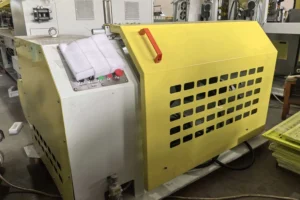
Sky Bluerの精密平角線圧延機は、製品仕様に応じて、銅、アルミニウム、その他の金属線材の加工に対応する構成を検討できます。
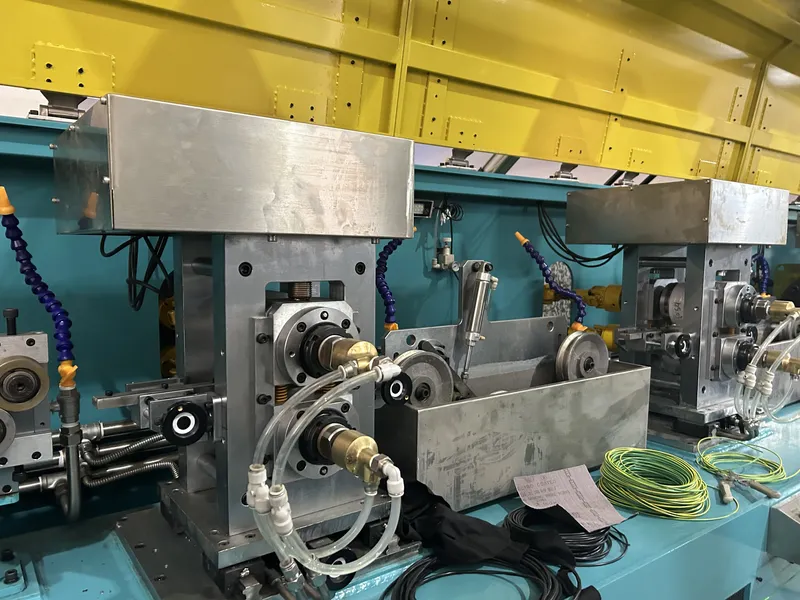
4. 圧延工程における重要な管理項目
ロールギャップと芯出し
ロールギャップは完成線材の厚さに直接影響します。一方、幅は材料の横方向への流動、ロール形状、圧下量の配分によっても変化します。
圧延パススケジュールを変更する前に、ロールの平行度、ロール表面の状態、ギャップ設定を確認する必要があります。また、厚さのばらつきは、ロール摩耗、設備の変形、材料供給の不安定さ、材料特性のばらつきによって発生する場合もあります。
角部半径と表面品質
角部形状は、絶縁加工や巻線加工に使用される矩形導体にとって重要です。鋭利な角部や不均一なエッジは、後工程で絶縁層を損傷する可能性があります。
実現可能な角部半径は、完成寸法、材料状態、ロールプロファイル、成形工程の順序によって決まります。
詳しくは、「矩形銅線の製造における角部半径の制御方法」をご参照ください。
潤滑と張力
潤滑は、摩擦の低減、発熱の抑制、ロール摩耗の軽減、材料の凝着防止に役立ちます。潤滑剤は、加工材料だけでなく、焼鈍やエナメル被覆などの後工程にも適合している必要があります。
また、張力は繰出し装置、圧延スタンド、巻取り装置の間で適切に制御する必要があります。張力が過大になると軟質線材が変形する可能性があり、張力が不安定になると線材の走行位置のずれや巻取り不良が発生する場合があります。
5. 一般的な製造不良とトラブルシューティング
製造不良は、まず入側材料を確認し、その後、工具、圧延条件、補助設備を順に点検するなど、体系的に原因を調査する必要があります。
| 発生する問題 | 最初に確認する項目 | 追加の確認項目 |
|---|---|---|
| 厚さのばらつき | ロールギャップと平行度 | ロール摩耗、材料のばらつき |
| 幅の不均一 | 圧下量の配分 | ロールプロファイル、線材ガイド |
| エッジ割れ | 材料状態と加工履歴 | 焼鈍条件、エッジ成形工程の順序 |
| 表面傷 | ロールとガイドの清浄度 | 潤滑剤のろ過、接触箇所 |
| アルミニウムのロール付着 | ロール表面の状態 | 潤滑条件、運転条件 |
| 真直度不良 | 設備の芯出しと張力 | 不均一な変形、巻取り装置の支持状態 |
| 巻取り不良 | 巻取り装置の同期制御 | 繰出し側ブレーキ、ボビン支持 |
ロールギャップの調整だけでは、不良が解消されない場合があります。正確な原因を特定するには、製造工程全体を確認する必要があります。
6. 平角線圧延設備の選定チェックリスト
圧延ラインのレイアウトや見積りを依頼する前に、メーカーは以下の情報を準備する必要があります。
- 材料の種類と調質状態
- 入側線材の直径または初期断面形状
- 完成品の幅、厚さ、寸法公差
- 要求される角部半径
- 目標生産速度と生産量
- 繰出し・巻取り用ボビンの寸法
- 焼鈍、エナメル被覆、紙巻絶縁などの後工程
1つの圧延ラインで銅とアルミニウムの両方を加工できるように設計することは可能ですが、材料ごとに異なるロールセット、潤滑手順、圧延パススケジュールが必要になる場合があります。
成形方法の比較については、「矩形銅導体の製造における平角線圧延機と伸線機の比較」をご参照ください。
7. よくある質問(FAQ)
1台の圧延機で銅とアルミニウムの両方を加工できますか?
はい。圧延機の能力、ロール構成、制御範囲が両材料の要求条件を満たしていれば可能です。ただし、加工条件や工具の調整が必要になる場合があります。
銅とアルミニウムでは、どちらが平角線に加工しやすいですか?
一概には言えません。成形の難易度は、材料の種類、調質状態、入側寸法、要求される完成断面形状によって異なります。軟質アルミニウムは変形させやすい場合がありますが、表面損傷や取扱い条件の影響を受けやすいこともあります。
アルミニウムのロール付着は、潤滑不足だけが原因ですか?
いいえ。ロール表面の状態、潤滑剤との適合性、異物混入、運転条件なども、材料の付着に影響する可能性があります。
丸線から直接、矩形平角線を圧延できますか?
はい。入側直径と要求される完成寸法によっては、複数回の圧延パス、エッジ成形、予備伸線などを組み合わせる場合があります。
圧延機の見積りには、どのような情報が必要ですか?
材料の種類、入側寸法、完成寸法、公差、角部半径、生産速度、ボビン仕様をご提示ください。製品図面やサンプルも参考になります。
まとめ
銅平角線とアルミ平角線は、類似した精密圧延技術によって製造できますが、それぞれの材料特性に応じた工程管理が必要です。
銅平角線の製造では、加工硬化、残留応力、寸法安定性の管理が重要です。一方、アルミ平角線の製造では、摩擦、表面保護、材料の取扱いに特に注意する必要があります。
いずれの材料でも、安定した生産を実現するには、圧延スタンド、工具、潤滑、張力制御、インライン測定、巻取りシステムを適切に連携させることが重要です。
Sky Bluer Environmental Technology Co., Ltd.(CRM)は、銅、アルミニウム、その他の金属材料向けに、精密圧延機およびカスタマイズされた線材加工ラインの設計・製造を行っています。
材料の種類、入側寸法、完成寸法、要求公差を当社の技術チームにお知らせください。用途に適した圧延工程と設備構成を検討いたします。
銅平角線またはアルミ平角線の製造プロジェクトについては、Sky Bluerまでお気軽にお問い合わせください。