タークスヘッドミル|高精度産業用線材成形ソリューション
高精度な線材成形、偏平加工、表面仕上げに特化して設計されたタークスヘッドミルは、多種の金属合金に対して安定した品質、最小限のスクラップ、高い生産処理能力を実現します。
- About Company
タークスヘッドミルとは
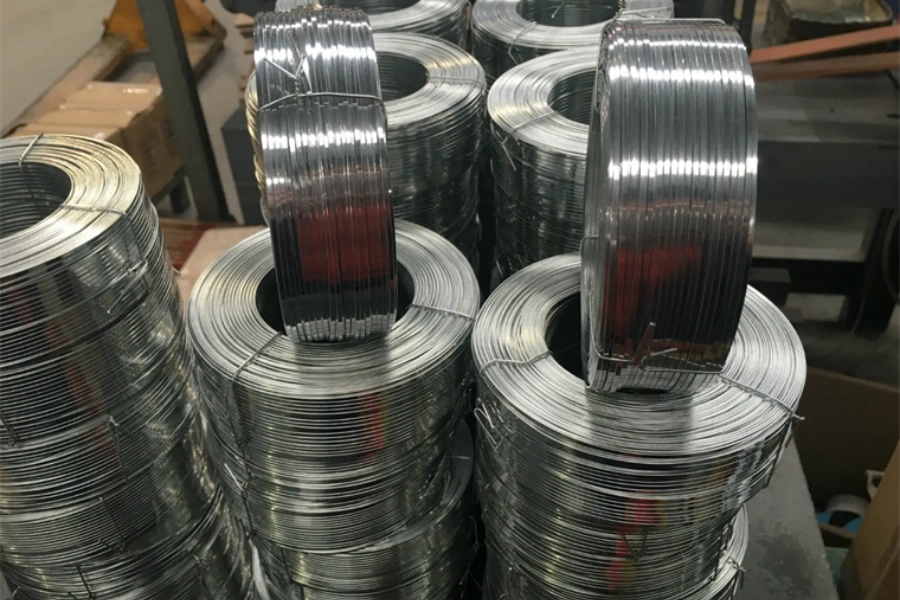
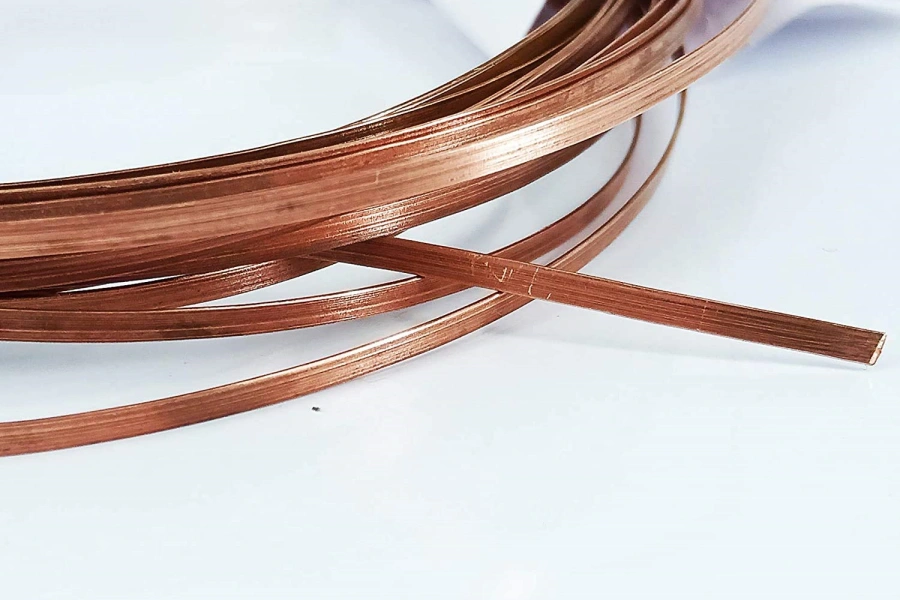
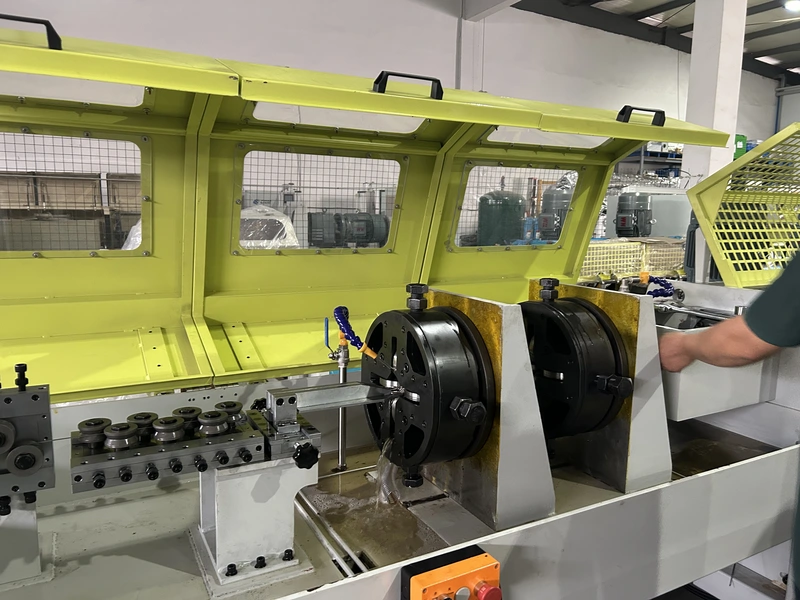
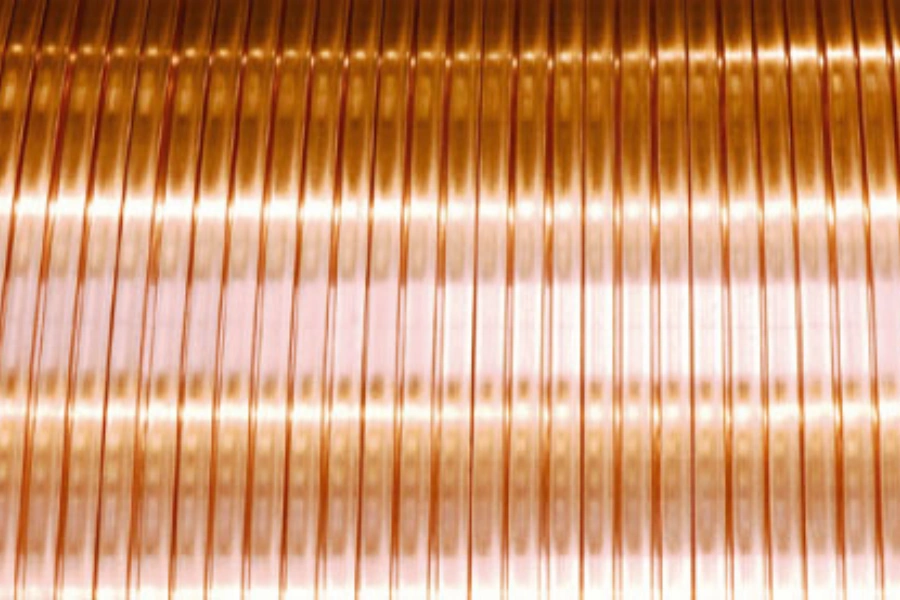
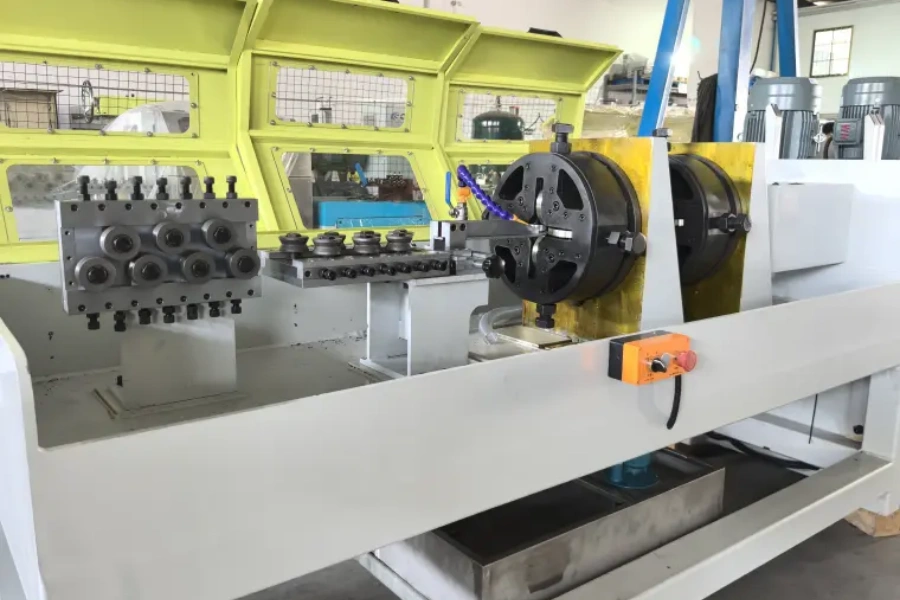
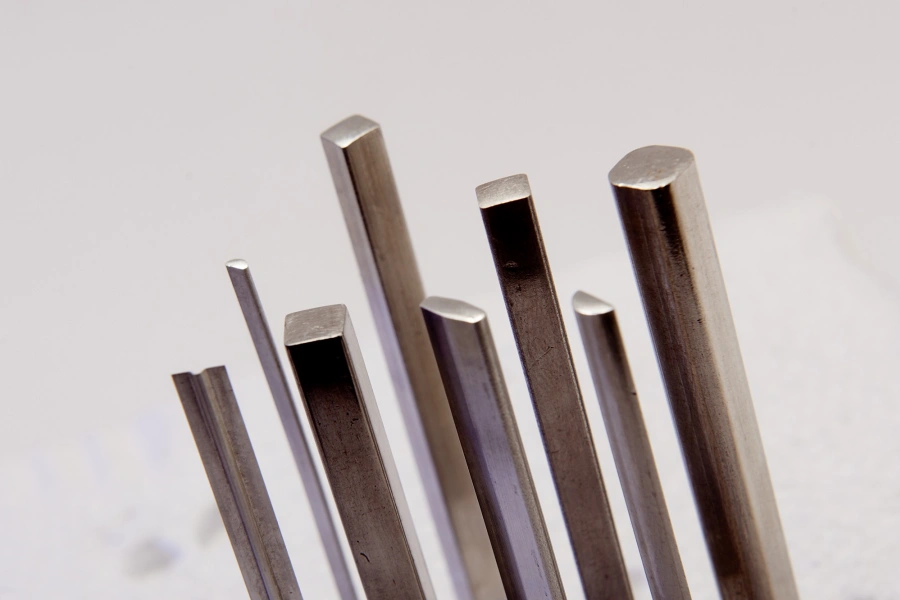
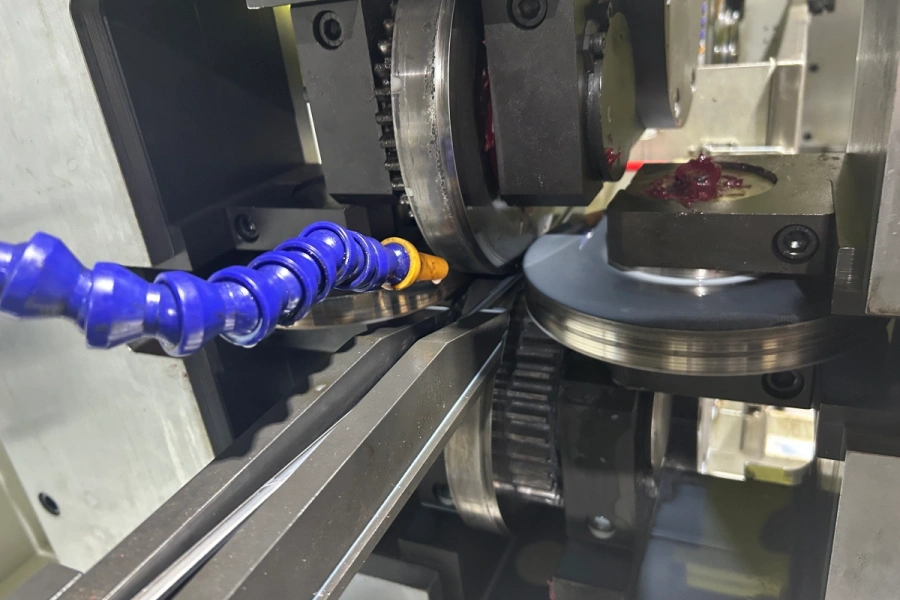
タークスヘッドミルは、平角線・異形線製造ラインの核心装置です。丸線を平角線や特殊異形線に塑性成形し、張力を制御しつつ寸法精度を厳格に維持し、高い表面品質を確保します。安定した成形性能により、高速生産・高精度生産の両方に対応可能で、厳しい産業規格を満たすため製造現場に必須の設備となっています。数十年にわたる業界実績を基に、当社のタークスヘッドミルは生産効率の最適化、材料ロスの削減を実現し、全ての生産ロットで安定した生産成果を提供します。
線材成形用途向けタークスヘッドミルの種類
生産ニーズに応じて、駆動式(アクティブ)と無動力式(パッシブ)の2種類のタークスヘッドミルを提供しています。駆動式はモーター駆動ローラーにより高精度・高速線材成形を実現し、無動力式は線材の引抜力または外部駆動を利用し、簡易的で低コストな生産を可能にします。
引抜式タークスヘッド|軽度線材成形・寸法調整用
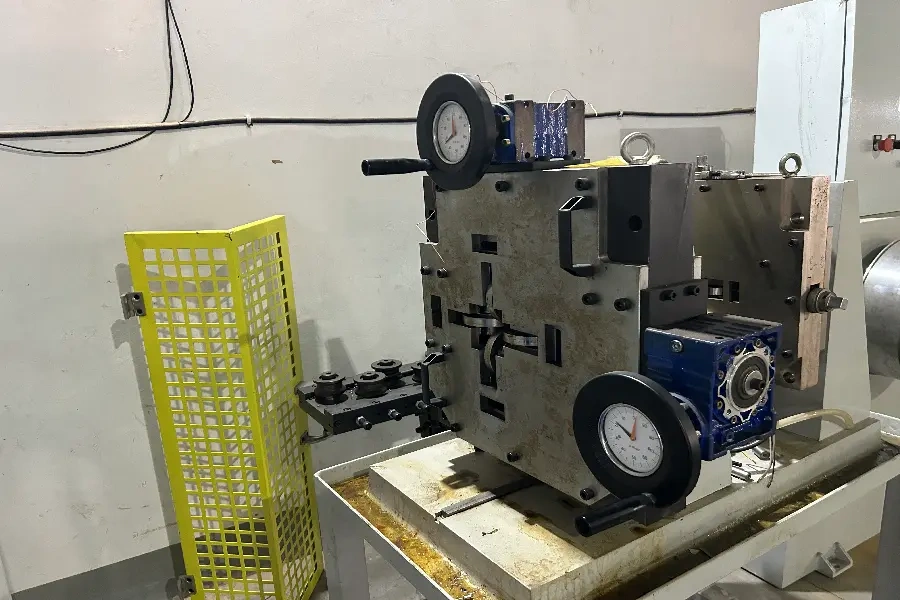
引抜式タークスヘッドシステムには独立した駆動装置が搭載されておらず、伸線機や圧延機などの上流設備によって線材を成形ローラーに通して加工を行います。
本方式は軽度成形、外形寸法調整、成形負荷の低い用途に最適です。構造がシンプルで既存ラインへの組み込みが容易で、低コストで運用できる特長があります。
主なメリット
- 独立した駆動システムが不要
- ラインの張力によって駆動
- 軽度変形・寸法矯正加工に適応
- 構造が簡素でメンテナンス負荷が少ない
- 製造ラインへの組み込みが容易
動力駆動式タークスヘッド|高負荷線材成形用
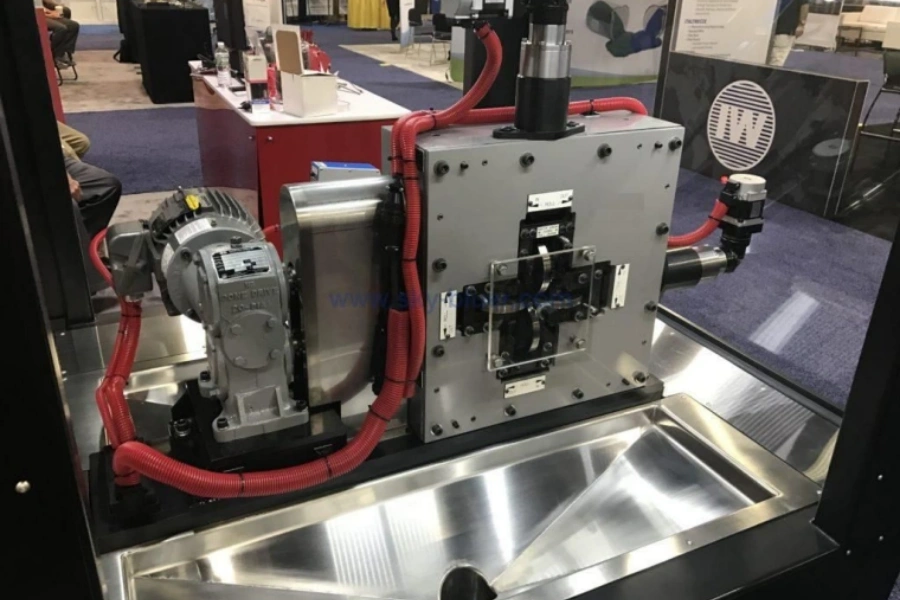
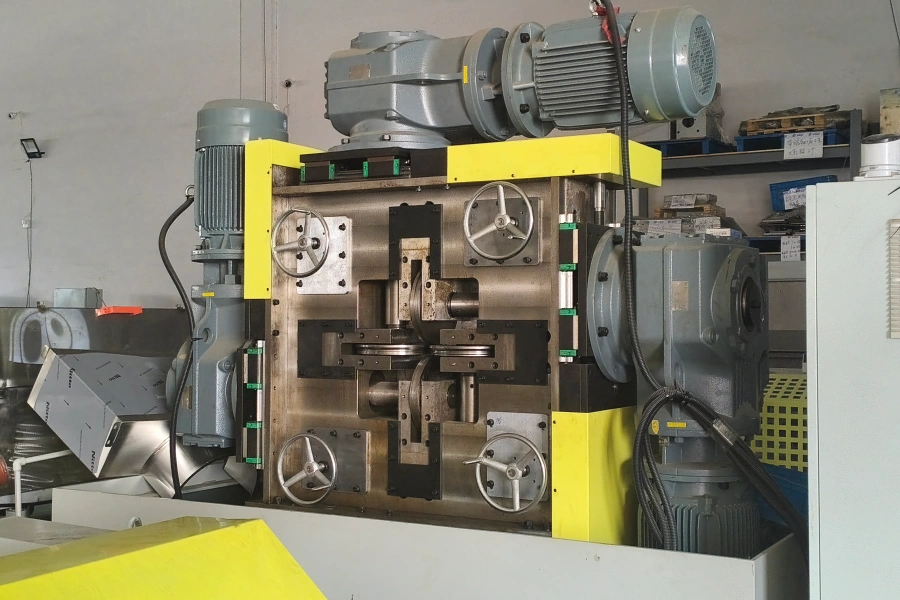
動力駆動式タークスヘッドシステムは独立モーターを搭載し、成形ローラーを能動的に駆動します。これにより速度・トルク・成形圧力を精密に制御可能です。
高負荷変形加工、高精度成形、厳しい寸法公差・安定成形性能が求められる過酷な生産環境に適しています。
主なメリット
- モーター駆動による独立ローラーシステム
- 高い成形能力・断面減少率を実現
- 寸法精度と再現性が大幅に向上
- 安定した成形加工環境を維持
- 複雑・高強度線材の異形加工に対応
無動力引抜式タークスヘッドをお探しの方へ
当社の無動力引抜式タークスヘッドミルは、既存の伸線機・圧延機に直接設置可能で、低コストな線材偏平・異形加工ソリューションです。精密な張力制御と安定したローラー位置調整により、標準速度生産において均一な寸法・高い表面品質・安定した稼働性能を維持します。設置が簡単で柔軟性に優れ、材料ロスや設備停止時間を最小限に抑え、安定した生産成果を求める製造現場に最適です。
動力駆動式タークスヘッドミルをお探しの方へ
当社の動力駆動式タークスヘッドミルは、モーター駆動ローラーにより線材の張力・速度・外形を精密制御し、平角線・特殊異形線の高精度成形と優れた表面品質を確保し、高速・高精度生産ラインに最適です。各機種の仕様・構成は以下の通りです。
- About Company
タークスヘッドミルの主要技術特長・加工プロセス
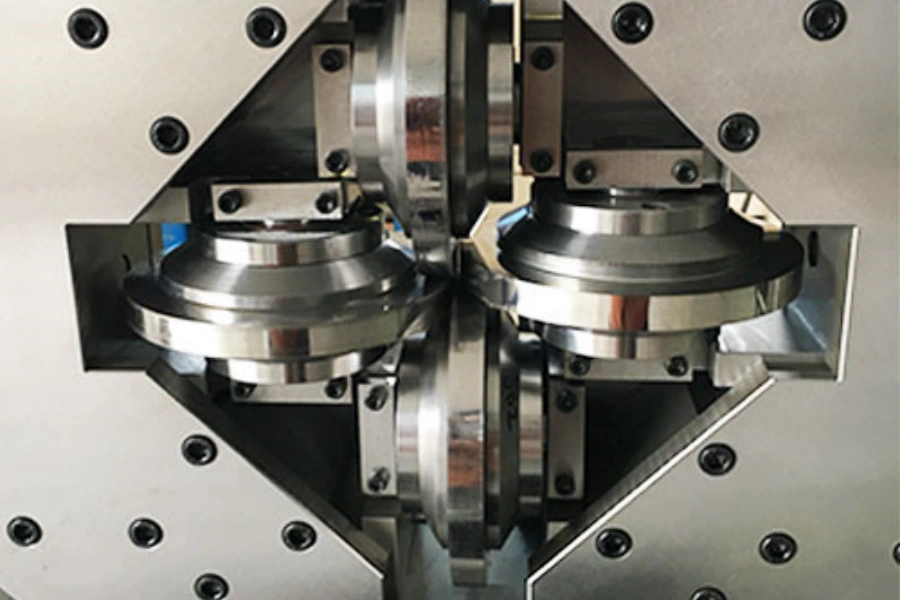
- 多ローラー駆動設計:4ローラーシステムが線材全周に均一な圧力を付与し、内部応力の偏りを抑制し、真円度不良を解消します。ローラーの位置精度は極めて重要で、0.01 mmの位置ズレでも残留応力が発生し、後工程でのスプリングバックや割れの原因となります。
- 高精度制御・寸法公差:精密加工ローラー、フィードバック式駆動装置、微調整機構の連携により線材径の均一性を確保。熟練オペレーターの操作により、高機能合金線で±0.002 mmの寸法公差を実現可能です。
- 高硬度ローラー素材:ローラーは工具鋼を基材に超硬チップを溶着し、高強度・摩耗性の線材による摩耗を抑制します。腐食性・熱感受性素材に対しては、窒化クロム(CrN)コーティングを施工します。
- ローラー間隙・外形調整機能:全機種でローラー間隔・位置の微調整が可能で、素材ごとの加工硬化特性に応じたカスタマイズ加工に対応します。
- 冷却システム搭載:高強度線材・熱感受性線材の加工時には空冷・水冷システムを活用し、熱膨張を抑制し、焼鈍不良の発生を防止します。30年の現場経験から、ステンレス線加工において冷却システムの適切な設定は、スクラップ率1%と0.1%未満の分かれ目となります。
- 高エネルギー効率:モーター負荷・トルク・ローラー摩擦を最適化し、製品品質を損なうことなく消費電力を削減します。
- About Company
技術仕様
パラメータ | 仕様 | プロセスエンジニアリング補足 |
|---|---|---|
ローラー構成 | 4ローラー/多ローラー駆動式 | 高強度合金には多ローラー仕様が推奨 |
対応線材径 | 0.5 mm – 25 mm(カスタマイズ可) | 精密ローラー調整により厳しい公差に対応可能 |
ローラー素材 | 焼入鋼・合金鋼・超硬コーティング | 線材の摩耗性・熱感受性に応じてコーティングを選定 |
最高圧延速度 | 最大100 m/分 | 微小割れ防止のため素材に応じて速度調整が必要 |
駆動方式 | 電動モーター・ギア駆動 | クローズドループフィードバックによりローラー速度を精密制御 |
生産能力 | 1 – 5 トン/時間 | 線材径・素材・要求表面仕上げにより変動 |
装置寸法 | 長さ2000–4000 mm × 幅1000–2000 mm × 高さ1500–2500 mm | 操作スペース・メンテナンススペースを含む |
装置重量 | 2000–6000 kg | 装置構成・ローラーサイズにより変動 |
冷却システム | 空冷・水冷(オプション) | チタン・ニッケル・高強度鋼加工に必須 |
技術のコツ:ステンレス・チタン加工時は、1パスあたりの減肉量を緩やかに設定することが重要です。加工を過激に行うと、加工硬化や線材割れが発生するリスクが高まります。
- About Company
対応素材
当社のタークスヘッドミルは幅広い金属素材の加工実績を有します。
- 銅・銅合金:無酸素銅・真鍮・青銅|主に電気導体用途
- アルミ・アルミ合金:高導電性・軽量構造用線材
- 鋼・ステンレス鋼:炭素鋼・合金鋼・ばね鋼|加工硬化不良防止のためローラー位置精度が必須
- ニッケル・ニッケル合金:モネル・インコネル|表面割れが発生しやすいため、多パス緩やか加工が推奨
- チタン・チタン合金:加工硬化防止のため熱管理が必須
- 特殊合金:高強度・耐食性・耐熱性線材
プロセスのポイント:高機能合金加工では、装置性能と同等に、圧延パス順序・1パス減肉量・冷却制御が品質を左右します。
- About Company
タークスヘッド圧延機の用途
- 電線・ケーブル:電力導体・電子機器用細線
- 産業用線材製造:ばね・スチールコード・補強線材
- 航空宇宙・自動車分野:構造部品用高強度精密線材
- 特殊線材成形:医療・化学・耐食合金線材
- 金属コード製造:複合材料・ゴム・特殊ケーブル補強材
- About Company
製品メリット
- 高い寸法安定性:線材径公差を±0.002 mm以内に維持
- 高い汎用性:大幅な仕様変更なしで多サイズ・多素材・多合金に対応
- 高耐久性:堅牢な本体フレームと高品質ローラーにより、定期メンテナンスで数十年の長寿命を実現
- 精密プロセス制御:ローラー間隙・冷却・速度調整により、素材特性を緻密に制御可能
- グローバルサポート:現地設置・プロセス研修・継続的な技術サポートを提供
- About Company
付属装置・オプション機器
- ローラーカセット:ローラー交換時間を短縮
- 線材矯正機:圧延後の寸法精度を向上
- 焼鈍・コーティングユニット:表面品質向上
- 空冷・水冷システム:熱感受性線材の温度管理
- About Company
技術補足(専門者向け)
- パス減肉設計:高強度ステンレス・ニッケル合金加工時は、割れ防止のため1パス総減肉量を10~15%以下に抑える必要があります。
- ローラー位置調整:0.01 mmの位置ズレでも真円度不良・内部応力が発生するため、定期的な校正が必須です。
- 冷却制御:チタン・ニッケル加工時は、精密冷却により金属組織の損傷を防止します。
- メンテナンス:素材の摩耗性に応じ、運転500~1000時間ごとにローラー交換を推奨。潤滑管理は摩耗・過熱防止の鍵となります。
Common Questions
よくある技術質問(FAQ)
対応可能な線材径と減肉量の限界は?
ローラー構成・素材に応じて5 mm~25 mmの線材に対応可能です。ステンレス・チタンなどの高強度合金は、1パス10~15%の緩やかな多パス加工を推奨し、加工硬化・微小割れ・残留応力の蓄積を防止します。ローラー位置精度は±0.01 mmに維持する必要があり、精度不良は後工程での真円度不良・スプリングバックの原因となります。
最適な対応素材と、素材による設定変更のポイントは?
銅・アルミ・炭素鋼・ステンレス・ニッケル合金・チタン・特殊高強度合金など、幅広い金属に対応します。素材の硬度・延性・熱感受性に基づき、ローラー素材・ローラー間隙・冷却方式を選定します。例えばチタン加工では、加工硬化・熱膨張不良を防ぐため、水冷ローラーと低速送り設定が必須です。
装置の精度と、高精度公差を実現する要因は?
多ローラー駆動設計・精密加工ローラー・フィードバック式駆動システムの連携により高精度を実現し、熟練運転により線材径公差±0.002 mmを達成可能です。核心要素はローラー位置精度・1パス減肉量・熱管理で、特に熱伝導率の低いニッケル・チタン合金加工では熱制御が極めて重要です。
必須のメンテナンス・校正基準は?
日常メンテナンスではローラー表面点検・ベアリング潤滑・位置精度確認・摩耗ローラー交換を実施してください。ローラー摩耗は表面粗度悪化・真円度不良・残留応力の原因となります。運転500~1000時間ごとに校正を実施し、摩耗性・高強度素材を加工する場合は校正頻度を高めてください。また、冷却システム・送り機構の定期点検により、線材品質の均一性を維持します。
1つの生産ラインで複数サイズ・複数素材の加工は可能か?
油圧・電動式可変ローラーにより、異なる線材径・素材への段取り替えが迅速です。ただし軟質銅線から高強度鋼・ニッケル合金に切り替える際は、寸法精度維持・素材応力防止のため、ローラー素材・間隙・圧延パススケジュールの再設定が必要です。多ローラー仕様は緩やかな変形加工を実現し、残留応力の蓄積を抑えるため、多品種生産に最適です。
タークスヘッドミルが線材品質と生産効率を向上させる仕組みは?
全ローラーから均一な圧力を付与することで、線材内部の応力偏りと表面欠陥を最小限に抑えます。精密ローラー間隙制御・フィードバック式速度調整・オプション冷却システムを組み合わせることで、製品歩留まりを最大化し、スクラップ・微小割れを抑制します。現場実績によると、適切なプロセス制御により高強度合金生産の効率を15~25%向上させ、不良率を0.1%未満に低減可能です。
- About Company
スカイブルーア環境テクノロジー株式会社について
当社のタークスヘッドミルは、線材の精密成形・偏平加工を行い、張力を能動的に制御し、正確な寸法と優れた表面品質を実現します。数十年の業界実績を基に、厳しい寸法公差の実現・生産効率の最大化・全生産ロットの安定品質をサポートします。線材加工ラインの性能向上を求める企業様に、最適な精度と稼働性能を備えたタークスヘッドミルをご提供いたします。