電気自動車(EV)では、バッテリーモジュール、インバーター、充電回路、配電ユニットの間で大電流を流すための電気接続が必要です。これらの接続部には、電力損失を最小限に抑えながら、適切な動作温度と機械的信頼性を確保することが求められます。
矩形銅バスバーは、平坦な形状によってコンパクトな配置が可能になり、明確な接触面を確保できるため、さまざまなEV用電気システムに採用されています。ただし、導体の形状だけで性能が決まるわけではありません。銅の材質、断面積、接触抵抗、絶縁性能、製造品質も重要な要素です。
本記事では、EV向け銅導体に求められる技術仕様と、精密平角線圧延技術が製造工程で果たす役割について解説します。
1. 矩形銅バスバーの主な用途
矩形銅バスバーは、主に以下の用途で使用されます。
- バッテリーパック: バッテリーモジュール、保護装置、配電部品間の電気接続。
- 配電ユニット(PDU): 高電圧回路とスイッチング機器を接続する通電経路。
- 駆動用インバーター: バッテリーとパワーエレクトロニクス機器間の直流接続。
- 車載充電器: 充電装置や電力変換装置内部の導電接続部。
- DC/DCコンバーター: 各電力変換段と関連部品間の電気接続。
大型の剛性バスバーは、銅帯や銅板を切断・曲げ加工して製造される場合があります。一方、比較的薄い成形導体、積層銅箔、フレキシブル導体アセンブリを採用する設計もあります。
そのため、「バスバー」と呼ばれる製品が、必ずしも線材用圧延機で製造できるとは限りません。適切な設備を選定するには、実際の製品寸法と後工程で必要となる加工内容を確認することが重要です。
2. 導体寸法が電気特性と熱特性に与える影響
断面積と電気抵抗
幅をW、厚さをTとする矩形導体の公称断面積は、次の式で求められます。
A = W × T
例えば、幅15.00 mm、厚さ2.00 mmの銅導体の場合、公称断面積は30.00 mm²です。角部に丸みがある場合、実際の金属断面積はわずかに小さくなります。
均一な断面を持つ導体の電気抵抗は、次の式で概算できます。
R = ρ × L / A
各記号の意味は以下のとおりです。
- R: 電気抵抗(Ω)
- ρ: 電気抵抗率(Ω·m)
- L: 導体長さ(m)
- A: 断面積(m²)
計算では、各物理量を整合したSI単位で扱う必要があります。
20°Cにおける銅の電気抵抗率を約1.724 × 10⁻⁸ Ω·mとすると、長さ0.5 m、断面積30 mm²の銅導体の推定抵抗値は0.287 mΩとなります。
この導体に200 Aの電流を流した場合、抵抗による電力損失は約11.5 Wと計算されます。
ただし、この数値は許容電流を示すものではありません。接触抵抗や実際の放熱条件は計算に含まれていないためです。
温度上昇と接続部の設計
導体の電流容量は、冷却条件、周囲温度、導体間隔、筐体形状、許容動作温度などによっても変化します。
特に、ボルト締結部や溶接接合部には注意が必要です。導体の断面積が十分であっても、接触状態が不適切な場合には局所的な発熱が発生する可能性があります。
そのため、寸法設計だけでなく、電気的・熱的な検証を組み合わせることが重要です。
3. 銅材の種類と材料状態
銅の材質は、電気伝導率、成形性、後工程との適合性に影響します。
| 銅材グレード | 材料記号 | 主な特性 |
|---|---|---|
| C11000 | Cu-ETP | 高い電気伝導率を持つタフピッチ電気銅 |
| C10200 | Cu-OF | 特定の材料要件に対応する無酸素銅 |
| C10100 | Cu-OFE | 高純度の電子用途向け無酸素銅 |
材料選定では、適用される材料規格、必要な電気伝導率、成形工程、接合方法、材料の入手性などを考慮する必要があります。
また、材料の調質状態も重要です。一般に、軟質の銅は小さな曲げ半径に対応しやすい一方、冷間加工によって強度は向上しますが、延性が低下する場合があります。
圧延工程では塑性変形と加工硬化が生じます。そのため、厳しい曲げ加工や成形加工を行う前に、焼鈍処理が必要になる場合があります。
4. 矩形銅導体の製造工程
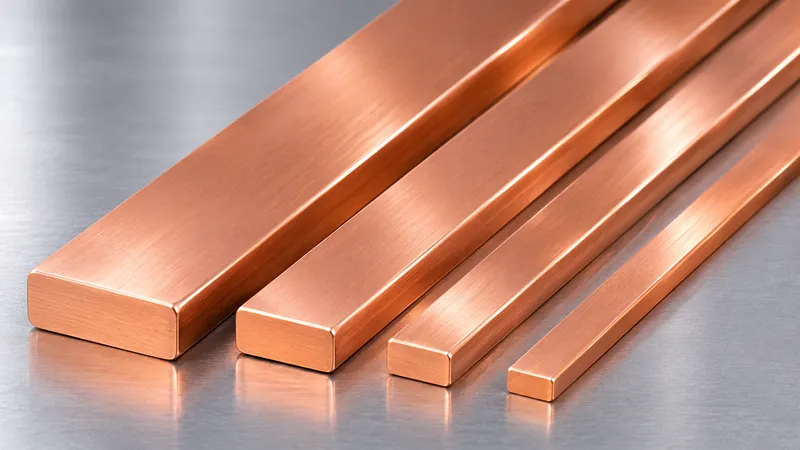
幅が広い、または厚みの大きい剛性バスバーは、銅帯、銅板、押出成形された銅形材などを原材料として製造できます。
一方、比較的小さな断面寸法の矩形銅導体は、銅線や銅荒引線を原材料とし、伸線加工と圧延加工を組み合わせて製造することができます。
線材を原材料とする代表的な製造工程は、次のとおりです。
銅荒引線または丸銅線 → 伸線加工(必要に応じて) → 多段圧延 → エッジ仕上げ → 洗浄・焼鈍(必要に応じて) → 切断・成形 → めっき・絶縁処理(必要に応じて) → 検査
平角銅線の精密圧延
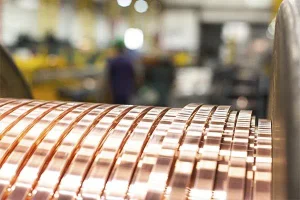
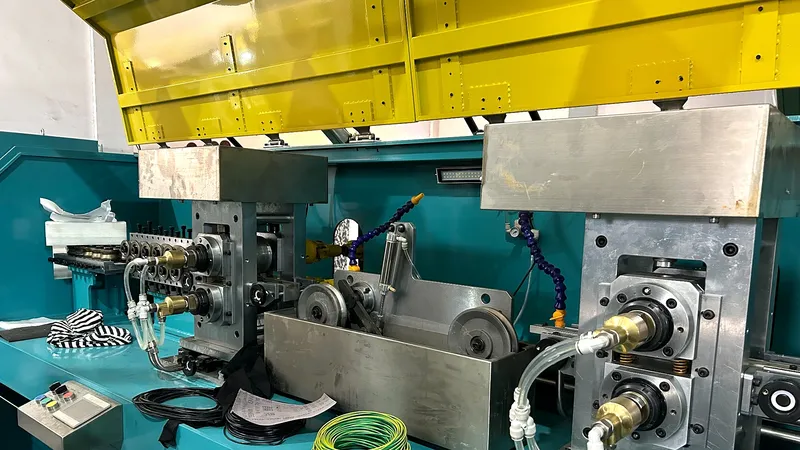
精密平角線圧延機は、原材料、仕上がり寸法、必要な圧下量が設備の設計能力に適合している場合、絶縁処理前の矩形銅導体を製造できます。
主な管理項目は以下のとおりです。
- ロールギャップ: 圧延時の厚さ減少量と寸法の安定性を左右します。
- 圧延パススケジュール: 複数の圧延パスに材料の変形量を適切に配分します。
- 線材ガイド: 横方向への移動や位置ずれを抑制します。
- 張力制御: 各工程間での線材の搬送を安定させます。
- ロール表面仕上げ: 導体表面の傷や仕上がり品質に影響します。
圧延によって厚さを減少させると、材料が幅方向に広がることがあります。そのため、幅と厚さを個別ではなく、相互に関連する寸法として管理する必要があります。
圧延機だけでEVバッテリー用バスバーの完成品アセンブリを製造できるわけではありません。打ち抜き、曲げ、表面処理、接合、電気試験などには別の工程が必要です。
加工方法の選定については、関連記事矩形銅導体の製造における平角線圧延機と伸線機の比較をご参照ください。
5. エッジ品質、表面処理および絶縁
寸法精度が高いだけでは、十分な製品品質を確保できません。バリ、深い傷、エッジの損傷などは、曲げ加工、電気接触、絶縁処理に悪影響を及ぼす可能性があります。
角部の丸み半径は、成形および絶縁に関する要求に合わせて設定する必要があります。ただし、電気接続に使用する接触面の平面度を損なわないことも重要です。
完成したバスバーには、設計に応じて、すずめっき、ニッケルめっき、絶縁コーティング、保護スリーブ、その他の保護処理が必要になる場合があります。
これらの処理が適切かどうかは、想定される使用環境に基づいて検証する必要があります。
銅導体の表面処理に関する詳細は、関連記事エナメル絶縁および紙絶縁に向けた平角銅線の前処理方法をご参照ください。
6. 確認すべき技術仕様
製造ラインの提案を依頼する前に、以下の情報を明確にすることが重要です。
| 項目 | 必要な情報 |
|---|---|
| 銅材 | 材料グレード、電気伝導率、調質状態 |
| 入線材料 | 形状、寸法、材料状態 |
| 最終製品形状 | 幅 × 厚さ、長さ、断面形状 |
| 寸法公差 | 幅、厚さ、真直度、平面度 |
| エッジ仕様 | 角部の丸み半径、許容バリ |
| 表面品質 | 傷、酸化、清浄度に関する要求 |
| 後工程 | 曲げ、打ち抜き、接合、めっき、絶縁処理 |
| 生産能力 | 必要な生産量(kg/hまたはトン/月) |
技術図面では、圧延によって形成する寸法と、穴加工、曲げ、端子加工などの後工程で形成する部分を明確に区別することが推奨されます。
寸法公差は、すべての項目に一律で最も厳しい値を設定するのではなく、組立要件と実際の工程能力に基づいて決定する必要があります。
7. 品質管理とトラブルシューティング
品質管理は、原材料となる銅材の受入検査から始め、圧延工程および後工程を通じて継続する必要があります。
主な検査項目には、寸法測定、断面形状の確認、エッジ状態の検査、表面清浄度の評価、機械的特性の確認などがあります。
完成したアセンブリについては、接合部の電気抵抗測定、耐電圧などの絶縁試験、温度上昇試験が必要になる場合もあります。
よくある製造上の問題と対策
| 問題 | 考えられる原因 | 推奨される対策 |
|---|---|---|
| 厚さのばらつき | ロールギャップの不安定 | ロール調整状態と工程の安定性を確認する |
| 幅の不均一 | 幅方向への材料の広がりが制御されていない | 各パスの圧下量と線材ガイドを見直す |
| 曲げ加工時の亀裂 | 過度の加工硬化 | 材料の調質状態と焼鈍条件を確認する |
| 表面の傷 | 工具の損傷または不適切な取り扱い | 接触面を点検する |
| 接合部の過熱 | 過大な接触抵抗 | 接合部の設計と組立状態を確認する |
| 絶縁材の損傷 | バリや鋭利なエッジ | エッジ仕上げを改善する |
導体の製造工程で発生した不具合と、組立工程や電気設計に起因する問題を区別することが重要です。
8. よくある質問(FAQ)
平角線圧延機でEVバッテリー用バスバーの完成品を製造できますか?
いいえ。適切に設計された設備であれば、対応可能な寸法範囲と加工条件の中で、絶縁処理前の矩形銅導体を製造できます。
ただし、切断、打ち抜き、曲げ、めっき、絶縁、組立などは別工程となります。
銅導体の断面積は大きいほど良いのでしょうか?
必ずしもそうではありません。断面積を大きくすると電気抵抗を低減できる一方、材料使用量、重量、必要な設置スペースが増加します。
また、熱特性や接続部の品質も考慮する必要があります。
矩形バスバーは丸形導体より常に優れていますか?
いいえ。平坦な形状はコンパクトな配置や明確な接触面の確保に役立ちますが、適切な導体形状は電気的、熱的、機械的な要求、および設置条件によって異なります。
まとめ
信頼性の高い矩形銅バスバーを製造するには、電気設計、材料選定、寸法管理、後工程を適切に組み合わせる必要があります。
対象となる導体寸法が設備の加工範囲に適合している場合、精密圧延技術は、幅、厚さ、エッジ形状、表面品質の安定化に貢献します。
Sky Bluer Environmental Technology Co., Ltd. は、絶縁処理前の平角および矩形金属導体を製造するための精密圧延設備を製造しています。EV用バスバーの完成品アセンブリを製造するメーカーではありません。
矩形銅導体の製造プロジェクトをご検討の場合は、銅材のグレード、入線材料の寸法、目標とする幅 × 厚さ、寸法公差、必要な後工程、生産能力をお知らせください。
当社の技術チームがご要件を確認し、精密圧延による製造方法が適しているかどうかを検討いたします。