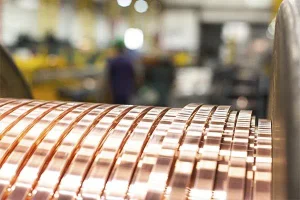
溝付き銅帯は、平坦な金属部品に溝、凹部、位置決め機能などを設けた製品です。これらの形状を安定した精度で製造することは、単に丸線を平らに圧延する場合よりも高度な加工技術を必要とします。溝付き銅帯の圧延加工では、溝の深さや位置、帯材の幅、残肉厚、表面品質を総合的に管理する必要があります。
本記事では、銅および銅合金を対象に、材料選定、精密異形圧延、圧延パス設計、品質検査、設備選定における重要なポイントを解説します。
1. 溝付き銅帯とは?
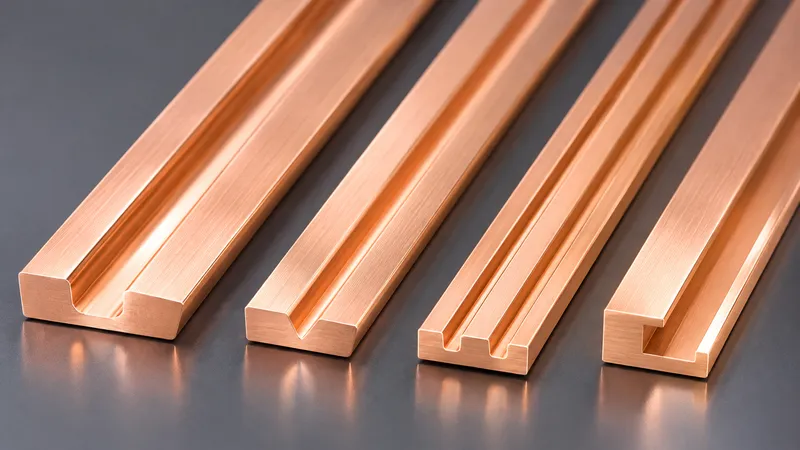
溝付き銅帯とは、平角または矩形断面の金属製品に、意図的な凹部を設けたものです。溝は一般的に長手方向に形成されます。
断面形状には、U字形、V字形、矩形の溝のほか、段差や非対称形状を含むカスタムプロファイルなどがあります。
用途としては、電気接点部品、位置決め部品、特注の導電性アセンブリなどが考えられます。ただし、各用途への適合性については、部品設計者による確認が必要です。
溝が相手部品とかみ合う構造では、寸法の安定性やエッジの状態が、電気伝導率と同様に重要となる場合があります。
溝付き銅帯の圧延と、溝付きロールを使用して一般的な平角線を製造する工程は異なります。 溝付き銅帯では、完成品そのものに指定された寸法の溝が形成されます。
そのため、製造計画には詳細な断面図が不可欠です。
2. 銅材の種類と銅合金の圧延特性
材料の選定は、必要な圧延荷重、成形加工性、溝形状の精度に影響します。
| 材料 | 異形圧延における主な検討事項 |
|---|---|
| C11000(Cu-ETP) | 高い電気伝導率を持つ銅材。調質状態と成形要件を確認する |
| C10200(Cu-OF) | 無酸素銅。材料仕様と製造工程を確認する |
| C10100(Cu-OFE) | 特定の材料仕様が要求される用途向けの高純度無酸素銅 |
| CuCrZr・CuNiSi合金 | 比較的高い強度を持つ銅合金。圧延荷重、調質状態、熱処理条件を評価する |
| りん青銅 | 加工硬化や成形挙動が異なる銅合金。溝成形の適合性を圧延試験で検証する |
冷間加工では材料の加工硬化が生じます。特に一部の銅合金では、その影響が顕著になることがあります。
軟質銅に適した圧延パス条件を、そのまま高強度の銅合金に適用すると、工具に過大な負荷がかかったり、材料に損傷が生じたりする可能性があります。
中間焼鈍によって加工性が改善する場合もありますが、最終的な材料特性への影響を評価する必要があります。
析出硬化型銅合金については、圧下量を設定する前に、供給材料の熱処理状態を確認することが重要です。
各銅材の特性については、Copper Development Associationの銅合金データベースを参照できます。また、材料メーカーが発行する材料証明書も確認してください。
3. 溝形状の設計:指定すべき寸法とは?
技術図面には、溝の公称深さだけでなく、より詳細な寸法情報を記載する必要があります。
| プロファイルの項目 | 重要な理由 |
|---|---|
| 帯材の幅と全体厚さ | 製品の外形寸法と最終断面を決定する |
| 溝幅と溝深さ | 主要な機能形状を定義する |
| 溝位置と溝ピッチ | 相手部品との位置合わせや複数溝の配置精度に影響する |
| 溝底部と角部の曲率半径 | 材料流動、応力集中、工具製作に影響する |
| 最小残肉厚 | 溝の下部で材料が過度に薄くなることを防ぐ |
| エッジからの距離と平坦度 | 搬送、ガイド、後工程での組立性に影響する |
角部が鋭い溝は、圧延による成形が難しい場合があります。
そのため、成形ロールを製作する前に、実現可能な角部半径を決定し、複数の溝を設ける場合は各形状間の最小間隔も確認する必要があります。
また、溝の位置を帯材の端部から測定するのか、中心線を基準とするのかを明確に指定してください。
この基準の違いは、寸法検査の方法やガイド装置の設計にも影響します。
技術上のポイント: 基準面・基準線および寸法公差を明記した断面図を提出してください。写真だけでは、十分な技術的評価を行うことはできません。
4. 精密異形圧延の仕組み
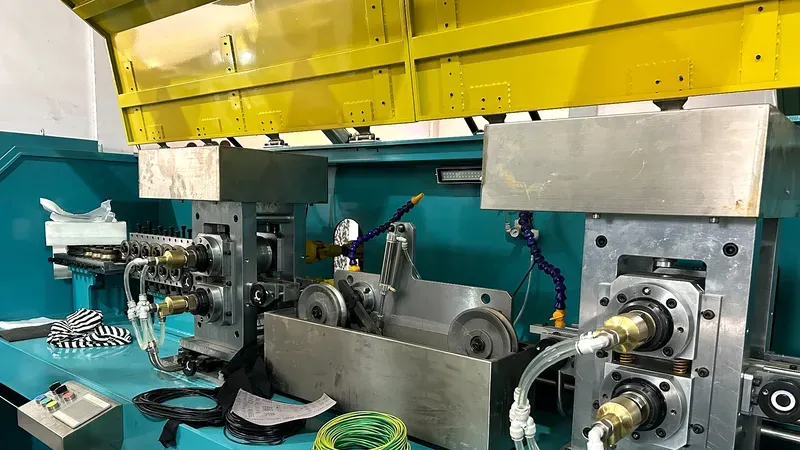
異形圧延機は、専用形状に加工されたロールを使用して、必要な断面形状を形成します。
ロール表面に設けられた凸部が、帯材内部の金属を塑性変形によって移動させることで、溝を形成します。
代表的な製造工程は次のとおりです。
銅荒引線または銅帯素材 → 伸線/予備圧延(必要に応じて)→ 複数パスによる異形圧延 → エッジ仕上げ → 洗浄/焼鈍(必要に応じて)→ 断面形状検査 → 巻取りまたは定尺切断
深い溝や高強度の銅合金では、局所的な変形量、ロール荷重、不良の発生を抑えるために、複数の圧延パスが必要になる場合があります。
切削加工とは異なり、圧延では主に材料を除去するのではなく、塑性変形によって移動させます。
そのため、材料の流動によって帯材の外幅や隣接する表面形状が変化することがあります。
幅方向への材料の広がり、スプリングバック、帯材張力、ロールのたわみなどにより、実際の仕上がり形状が工具の設計形状と異なる場合もあります。
したがって、試験圧延とその結果に基づく調整が必要になることがあります。
精密平角線圧延機は、一部のプロジェクトにおいて設備選定の出発点となります。ただし、溝付き断面の製造には専用工具と事前の加工可否評価が必要です。
すべての圧延機が、あらゆる異形断面の加工に対応できるわけではありません。
5. 溝付き銅帯の圧延における重要な管理項目
圧延パス設計と材料流動
必要な変形量は、適切な圧延パスに分配することが重要です。
材料の移動、幅方向への広がり、残肉厚、溝に隣接する平坦部の形状を総合的に考慮する必要があります。
非対称な溝形状では、圧延中に発生する横方向の力に対応するため、専用のガイド機構が必要になる場合もあります。
位置合わせ・張力・ロールギャップ
入口ガイドは、圧延中の帯材を適切な中心位置に保持する役割を果たします。
位置合わせが不適切な場合、溝が設計上の位置からずれる可能性があります。
ロールギャップは帯材の厚さと溝の成形状態に影響します。
また、張力が不安定になると、長手方向に寸法のばらつきが生じることがあります。
表面保護と工具の状態
摩耗したロール、汚れたガイド、不適切な搬送や取扱いは、銅材表面に傷を生じさせる原因となります。
加工条件に応じて適切な潤滑を使用し、ロールの摩耗状態を定期的に確認することが重要です。
ロールの摩耗によって、溝幅や角部半径が変化する場合があります。
成形方法の違いについては、矩形銅導体の製造における平角線圧延機と伸線機の比較もご覧ください。
6. 寸法公差と品質検査
溝付き銅帯の検査では、外形寸法だけでなく、断面全体を確認する必要があります。
主な検査項目には、溝深さ、溝幅、基準位置からのずれ、溝底部の曲率半径、平坦度、残肉厚などがあります。
測定には、光学式形状測定装置、校正済みの測定ゲージ、断面検査などを使用できます。
銅材は光を反射しやすいため、光学式測定方法については、基準試料を用いて測定精度を検証する必要があります。
生産開始前には、測定頻度と合否判定基準を明確に取り決めることが重要です。
寸法公差が設定されていない公称寸法だけでは、工程能力を適切に評価できません。
生産立上げ時と安定稼働時の両方で、サンプル検査を実施することを推奨します。
材料ロット、ロール設定、圧延速度、測定結果を記録することで、工程条件の変動や寸法精度の変化を早期に把握しやすくなります。
7. よくある圧延不良と対策
| 問題 | 考えられる原因 | 推奨される確認事項 |
|---|---|---|
| 溝が浅すぎる | 圧下量不足または工具のたわみ | ロールギャップ、圧延荷重、パス順序を確認する |
| 溝の位置が中心からずれる | 入口での位置合わせ不良または帯材の横方向への移動 | ガイドと帯材の走行状態を点検する |
| 幅のばらつき | 幅方向への材料流動が適切に制御されていない | パス設計と入線寸法を見直す |
| エッジの亀裂 | 過度な局所変形または不適切な調質状態 | 合金の材料状態と各パスの圧下量を確認する |
| 表面傷やバリ | 工具の摩耗、ガイドの汚れ、搬送時の接触 | 接触面を点検・清掃する |
| 長手方向で溝形状が変化する | 張力変動、ロール摩耗、設定条件の不安定さ | 測定結果の推移と運転データを比較する |
被覆前の銅帯に対する寸法検査と、完成した組立部品に必要な電気伝導率、接合部、疲労特性、使用温度の検証は、区別して実施する必要があります。
8. 圧延設備の選定に必要な技術情報
技術提案および見積りを作成する際には、銅材のグレードと調質状態、入線寸法、完成品の断面図、溝の寸法公差、表面品質の要求、生産能力(kg/hまたはトン/月)などの情報が必要です。
また、製品をコイル状で納入するのか、指定長さに切断するのかも明確にしてください。
後工程での成形加工や、焼鈍に関する制約条件についても事前に確認することが重要です。
製品に後からコーティングや絶縁処理を行う場合は、プロジェクトの初期段階で表面清浄度の要求を定義する必要があります。
表面処理に関する詳細は、エナメル絶縁・紙絶縁に向けた平角銅線の前処理方法をご参照ください。
ただし、溝付きプロファイルでは、通常の平角線とは異なる仕様が必要になる場合があります。
溝付き銅帯の圧延に関するよくある質問(FAQ)
すべての溝形状を圧延で製造できますか?
いいえ。
非常に狭い溝、深い溝、鋭角な角部を持つ溝、複雑な形状の溝などは、設計変更、段階的な成形、または切削加工が必要になる場合があります。
1回の圧延パスで成形できますか?
溝の深さ、材料の調質状態、必要な変形量によって異なります。
条件によっては、複数の圧延パスに分けて成形する必要があります。
純銅と銅合金で同じ工具を使用できますか?
必ずしも使用できるわけではありません。
材料強度、加工硬化特性、スプリングバックの違いによって、加工条件の変更や専用工具が必要になる場合があります。
まとめ
溝付き銅帯の精密圧延を安定して行うためには、適切な材料選定、断面形状の設計、圧延パスの計画、品質管理を総合的に組み合わせる必要があります。
溝だけが仕様を満たしていればよいわけではなく、帯材の断面全体が要求された寸法と品質基準を満たすことが重要です。
Sky Bluer Environmental Technology Co., Ltd. (CRM Rolling Mills) は、平角線、矩形線、特殊断面金属線の製造に対応するカスタマイズ圧延設備を設計・製造しています。お客様の技術図面と生産条件に基づき、要求されるプロファイルの加工可否を評価します。
溝付き銅帯の製造プロジェクトをご検討中ですか? 材料グレード、入線寸法、断面図、寸法公差、目標生産能力をお知らせください。
当社の技術チームがお客様の要求仕様を確認し、製造工程に適したカスタマイズ精密圧延設備の導入可能性を検討いたします。