高周波トランスにおける導体の選定では、銅の断面積だけでなく、さまざまな要素を考慮する必要があります。周波数が高くなるにつれて導体内部の電流分布が不均一になり、直流抵抗が許容範囲内であっても、巻線損失が増加する場合があります。
**リッツ線と平角銅線(矩形銅線)**は、それぞれ異なる用途や設計要件に適しています。最適な導体は、動作周波数、電流、巻線構造、絶縁条件、磁界分布などによって決まります。
本記事では、両者の特徴と技術的な違いを比較し、導体選定の実践的なポイントを解説します。また、平角銅線の製造において精密圧延技術が果たす役割についても紹介します。
1. リッツ線とは?
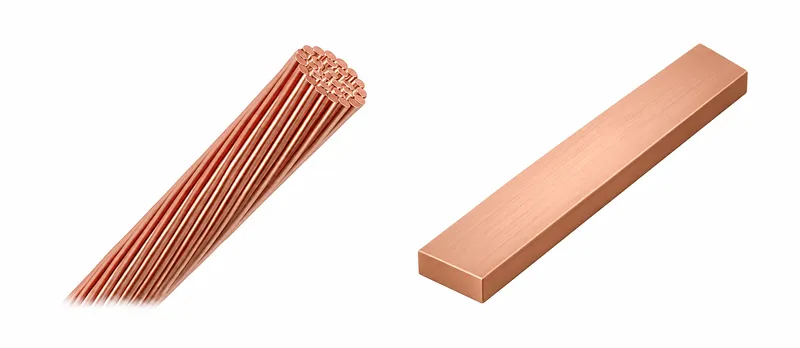
リッツ線は、個別に絶縁された多数の細い銅線を束ね、各素線の位置が入れ替わるように撚り合わせた導体です。この構造により、各素線が受ける磁界の影響を分散させ、特定の高周波損失を低減できます。
リッツ線が適している用途
リッツ線は、一般的な単線導体では交流抵抗が大きくなる高周波トランスやインダクタの巻線に適しています。また、柔軟性が高く、巻線加工がしやすいという特徴もあります。
ただし、その性能は以下の要素によって左右されます。
- 素線の直径
- 素線の本数
- 素線の転位・撚り構造
- 動作周波数
- 局所的な磁界分布
一方、各素線の絶縁被膜や素線間の隙間によって、銅の占積率が低下します。
さらに、端末処理では絶縁被膜の除去、はんだ付け、電気的接続などが必要となり、製造工程が複雑になります。
素線径や撚り構造が適切でない場合、期待した高周波特性が得られないこともあります。
2. 平角銅線とは?
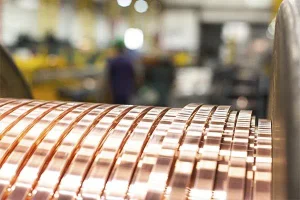
平角銅線は、幅、厚さ、コーナーR(角部の曲率半径)が規定された、断面が長方形の単一導体です。
成形後に絶縁処理を施す場合もあれば、あらかじめ絶縁された状態で供給される場合もあります。
平角銅線が選ばれる理由
平角銅線は、巻線を規則的な層構造に配置しやすく、導体の位置を管理しながら巻線スペースを効率的に利用できます。
また、機械的な固定や電気的接続を行いやすいという利点もあります。
ただし、厚みの大きい単一導体では、高周波領域で損失が大幅に増加する可能性があります。
導体を平角形状にするだけでは、表皮効果や近接効果を解消できません。
磁界の方向や巻線配置によっては、厚い平角銅線を1本使用するよりも、薄い銅帯、銅箔、または適切に配置された複数の並列導体を使用した方が、高い性能を得られる場合があります。
3. 表皮効果と近接効果:設計上の重要ポイント
表皮深さの基本
表皮効果とは、交流電流が導体の表面付近に集中する現象です。
周波数が高くなるほど電流の分布が表面側に偏り、導体の実効抵抗が増加します。
室温付近の銅については、表皮深さを次の近似式で求めることができます。
表皮深さ δ(mm)≈ 66 / √f(Hz)
| 周波数 | 銅の表皮深さ(概算値) |
|---|---|
| 20 kHz | 0.47 mm |
| 100 kHz | 0.21 mm |
| 500 kHz | 0.093 mm |
これらは参考値であり、導体の厚さに対する絶対的な制限値ではありません。温度、高調波成分、導体形状なども考慮する必要があります。
例えば、断面寸法が5.00 × 2.00 mmの単一平角銅線を100 kHzで使用する場合、直流抵抗だけを基準に性能を評価することは適切ではありません。
近接効果が重要な理由
近接効果とは、隣接する巻線から発生する磁界によって導体内部の電流分布が変化し、交流損失が増加する現象です。
多層構造のトランス巻線では、漏れ磁束、巻線のインターリーブ構造、層数、導体の向きなどが近接効果による損失に影響します。
細い絶縁素線を適切に転位させたリッツ線は、一部の損失を低減できますが、巻線全体で発生する近接効果を完全に除去できるわけではありません。
同様に、薄い平角銅線を使用する場合も、計算上の表皮深さに近い厚さを選ぶだけでなく、電磁界を考慮した設計が必要です。
4. リッツ線と平角銅線の技術比較
| 比較項目 | リッツ線 | 平角銅線 |
|---|---|---|
| 高周波における交流抵抗 | 素線構造が適切であれば低減できる | 厚さや磁界方向が適切でない場合、大幅に増加する可能性がある |
| 巻線スペースの利用効率 | 素線の絶縁被膜や隙間によって銅占積率が低下する | 規定された断面形状により、整列したコンパクトな巻線を形成しやすい |
| 機械的な取り扱い | 柔軟性が高いが、大径の束では端末処理が難しくなる場合がある | 寸法安定性に優れるが、曲げ加工には適切な材料特性が必要 |
| 絶縁 | 各素線が個別に絶縁されており、巻線全体には追加の絶縁が必要な場合がある | 電圧条件や巻線構造に適した絶縁システムが必要 |
| 製造工程の複雑さ | 素線の絶縁、束線、転位、端末処理 | 精密伸線または圧延、エッジ制御、絶縁、巻線加工 |
| 主な選定基準 | 適切な高周波用途での交流損失低減 | 寸法管理、大電流接続、再現性の高い巻線構造 |
導体を比較する際は、銅の単価だけでなく、巻線全体の性能を評価することが重要です。
具体的には、端末接続、絶縁、冷却、製造歩留まりなども含めて検討する必要があります。
5. 適切な導体の選定方法
電気的な要求仕様を明確にする
導体を選定する前に、以下の条件を確認します。
- スイッチング周波数と主要な高調波成分
- 実効電流(RMS)と動作電圧
- 巻線の許容温度上昇
- 巻数と利用可能な巻線窓の寸法
- 絶縁および冷却に関する要求条件
銅損は、次の式を用いて概算できます。
Pcu ≈ I²Rac
ここで、
- Pcu = 交流による銅損(W)
- I = 実効電流(RMS)(A)
- Rac = 巻線の実効交流抵抗(Ω)
電流波形が正弦波でない場合は、各高調波成分による損失も考慮する必要があります。
複数の導体設計案について、交流抵抗を計算またはシミュレーションで比較し、有望な構成を試作試験によって検証することが推奨されます。
巻線構造と製造性を考慮する
細い素線と適切な転位構造によって交流損失を効果的に低減できる場合は、リッツ線が有力な選択肢となります。
一方、巻線層の寸法精度、機械的安定性、大電流用の接続構造が重要な場合は、平角銅線の採用を検討する価値があります。
設計条件によっては、薄い銅箔や並列導体の方が、厚い単一導体や大型のリッツ線束よりも優れた性能を示す場合があります。
また、曲げ半径、絶縁後の外形寸法、沿面距離、空間距離、接続方法、冷却経路なども確認する必要があります。
電気的に優れた導体であっても、安定した品質で量産することが難しい場合があります。
6. トランス巻線用平角銅線の製造工程
単一構造の平角銅線では、一般的に次のような前工程が採用されます。
銅ロッドまたは丸銅線 → 伸線(必要に応じて)→ 多パス圧延 → エッジ成形 → 焼鈍(必要に応じて)→ 洗浄 → 寸法検査
精密圧延と寸法管理
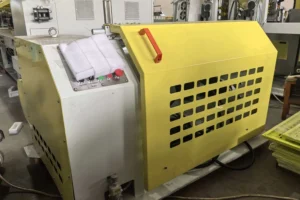
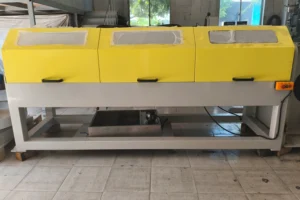
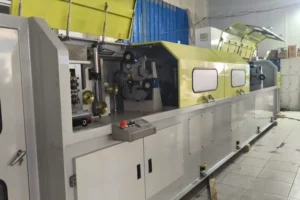
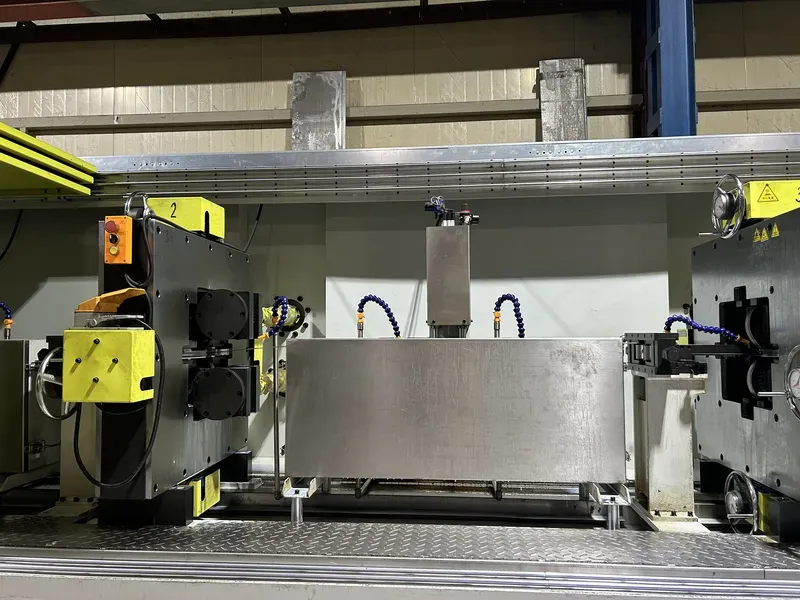
平角線用精密圧延機は、導体の幅、厚さ、エッジ形状、表面状態を管理するための設備です。
主な工程管理項目は次のとおりです。
- ロールギャップの調整と各パスの圧下量
- 線材のガイド位置と張力
- 幅および厚さの安定性
- コーナーRとエッジ形状
- ロール表面の仕上げ状態と潤滑条件
これらの要素は、寸法の再現性や後工程の絶縁処理への適合性に影響します。
表面品質とコーナーR
鋭利なエッジは、曲げ加工や巻線加工の際に絶縁被膜を損傷する原因となります。
一方、コーナーRが大きすぎると、有効な銅断面積が減少します。
また、表面の傷、バリ、付着・埋没した異物、潤滑剤の残留物なども、絶縁処理の品質に悪影響を与える可能性があります。
詳しくは、エナメル絶縁および紙絶縁に向けた平角銅線の前処理ガイドをご覧ください。
圧延機が製造するのは、**絶縁前の平角銅線(裸銅線)**です。絶縁済みの完成したトランス巻線やリッツ線束を製造する設備ではありません。
導体の成形技術については、平角線圧延機と伸線機の比較ガイドも参考にしてください。
7. よくある問題と対策
| 問題 | 考えられる原因 | 推奨される対策 |
|---|---|---|
| 巻線温度が過度に上昇する | 交流抵抗の増加、近接効果による損失、冷却不足 | 周波数スペクトル、導体配置、熱設計を再評価する |
| リッツ線が期待した性能を発揮しない | 不適切な素線径、転位不足、端末接続部の損失 | 素線仕様を見直し、巻線の交流抵抗を測定する |
| 平角銅線が絶縁を損傷する | 鋭利な角部、バリ、過大な曲げひずみ | コーナーR、表面仕上げ、材料の調質状態を確認する |
| 巻線窓への収まりが悪い | 絶縁厚さの過大、寸法誤差、非現実的な占積率の想定 | 絶縁後の外形寸法を確認し、試作巻線で検証する |
| 並列導体間で電流分担が不均一になる | インピーダンスの不一致、不適切な導体配置 | 接続部の対称性、磁界の影響、電流分布を確認する |
製造時の合否判定基準は、トランス設計者が承認した仕様および適用される規格に従って設定する必要があります。
8. よくある質問(FAQ)
100 kHzではリッツ線の方が必ず優れていますか?
いいえ。リッツ線の性能は、素線構造、転位方法、磁界分布によって異なります。
適切に設計された薄い銅帯や銅箔の巻線は、仕様が適切でないリッツ線束よりも優れた性能を示す場合があります。
高周波トランスに平角銅線を使用できますか?
はい。使用の適否は、導体の厚さ、巻線層の配置、磁界方向、許容される交流損失などによって決まります。
厚い単一導体を選定する際は、直流での許容電流値だけを判断基準にすべきではありません。
平角線圧延機でリッツ線を製造できますか?
いいえ。リッツ線の製造には、細い素線への個別絶縁、撚り合わせまたは転位、束線などの専用工程が必要です。
精密圧延設備は、単一構造の平角銅線や異形銅線の製造に使用されます。
まとめ
リッツ線と平角銅線の選定では、交流損失、巻線構造、絶縁性能、熱特性、製造性を総合的に評価する必要があります。
リッツ線は、個別に絶縁された細い素線によって特定の高周波損失を低減できる一方、平角銅線は高い寸法管理性と再現性のある巻線構造を実現しやすいという特徴があります。
いずれの導体も、トランス全体の設計条件に基づいて性能を検証することが重要です。
Sky Bluer Environmental Technology Co., Ltd. は、単一構造の平角銅線を製造するための精密圧延設備を提供しています。
銅導体の製造設備をご検討の際は、銅材の材質、投入材料の寸法、目標とする幅 × 厚さ、寸法公差、コーナーR、必要な生産能力をお知らせください。
当社の技術チームが、お客様の製造要件に適した精密圧延ソリューションを検討いたします。