高温環境で使用される電動モーターには、熱応力、振動、繰り返しの運転サイクルに耐えられる巻線用導体が求められます。特に厳しい使用条件では、**ガラス繊維絶縁平角銅線(Glass Fiber Insulated Rectangular Copper Wire)**が、従来の巻線用絶縁被覆では要求仕様を満たせない場合の選択肢となります。
ただし、その性能はガラス繊維の被覆だけで決まるものではありません。銅導体の断面形状、絶縁構造、含浸材料、巻線加工条件、そして電気絶縁システム全体の適合性が重要です。
本記事では、ガラス繊維絶縁平角銅線の構造、耐熱特性、製造工程、品質管理要件、および高温用モーターの巻線設計で考慮すべき技術的なポイントについて解説します。
1. ガラス繊維絶縁平角銅線とは?
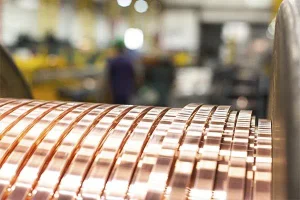
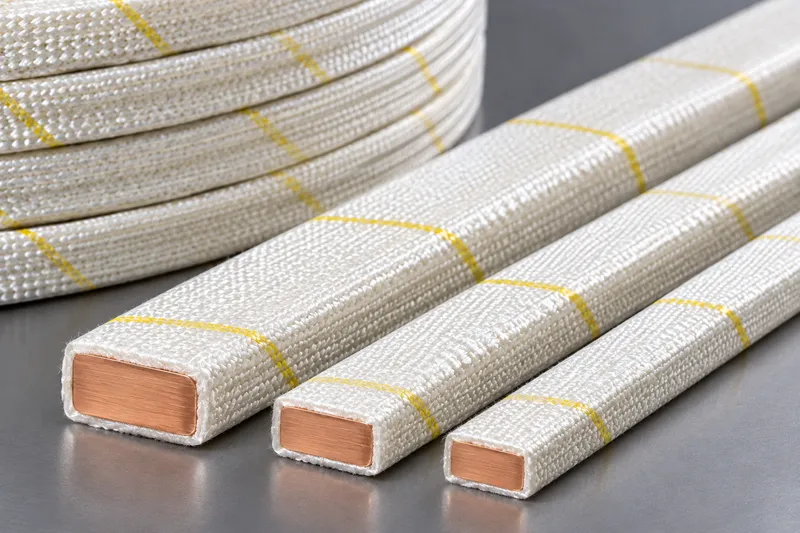
ガラス繊維絶縁平角銅線とは、矩形断面の銅導体をガラス繊維の糸やテープで被覆した巻線用導体です。一般的に、ガラス繊維の被覆には適切な樹脂やワニスを含浸させ、繊維を固定するとともに、必要な絶縁性能を確保します。
製品の仕様によって、以下の構造が採用されます。
- 裸平角銅線: 金属導体部分が電流を流す役割を担います。
- エナメル被覆平角銅線: ガラス繊維被覆の下にエナメル絶縁層を設け、電気絶縁性を確保します。
- ガラス繊維巻き被覆: 1層または複数層のガラス繊維によって、機械的補強と絶縁構造の形成を行います。
- 樹脂またはワニス含浸: 選定した材料によって被覆層を固定し、電気的特性、機械的特性、耐熱性能を調整します。
モーターのスロット内部に導体を配置する際には、銅導体の寸法だけでなく、絶縁後の仕上がり寸法も考慮する必要があります。
2. 高温用モーター巻線の耐熱特性と温度指数
ガラス繊維自体は高温に耐えることができますが、完成した巻線用電線の耐熱性能をガラス繊維の特性だけで判断することはできません。
エナメル被覆、含浸材料、絶縁構造全体の組み合わせによって、適用可能な温度指数が変わります。
関連する国際規格には、次のものがあります。
| 規格 | 絶縁構造 | 温度指数 |
|---|---|---|
| IEC 60317-31:2015 | ガラス繊維巻きで、樹脂またはワニスを含浸した平角銅線 | 180 |
| IEC 60317-62:2020 | ポリエステル繊維とガラス繊維を巻き付け、シリコーン樹脂またはワニスを含浸した平角銅線 | 200 |
これらの規格は、特定の構造を持つ巻線用電線を対象としており、ガラス繊維絶縁銅線として販売されるすべての製品に適用されるわけではありません。
両規格では、導体の公称幅が2.0~16.0 mm、公称厚さが0.80~5.60 mmの範囲で規定されており、それぞれの寸法要件を満たす必要があります。
また、電線の温度指数が180または200であっても、完成したモーターの許容運転温度が自動的に決まるわけではありません。
モーター全体の絶縁システムの評価、冷却条件、熱劣化特性、および適用される設計規格も考慮する必要があります。
3. 銅材料の選定と平角導体の断面形状
銅導体には、適切な電気伝導率、機械的特性、および安定した寸法精度が求められます。
一般的な材料には、**C11000(Cu-ETP)**や、**C10200(Cu-OF)**などの無酸素銅があります。最終的な材料の選定は、モーター巻線の承認済み技術仕様に従って行います。
幅・厚さ・角部の曲率半径
平角銅線は、モーターのスロット内のスペースを効率的に利用できる一方、断面形状を精密に管理する必要があります。
主な管理項目は以下のとおりです。
- 裸銅導体の幅と厚さ
- 寸法公差
- 角部の曲率半径とエッジの状態
- 要求される調質状態と伸び
- 表面清浄度と真直度
角部が鋭すぎたり、バリが残っていたりすると、ガラス繊維の巻き付け工程や導体の曲げ加工時に絶縁繊維を損傷するおそれがあります。
一方、角部の曲率半径が大きすぎると、一定の外形寸法に対して有効な銅断面積が減少します。
また、絶縁層の厚さは、裸銅導体の寸法とは分けて管理する必要があります。
例えば、裸銅導体の公称断面寸法が5.00 × 2.00 mmで、角部を直角と仮定した場合、断面積は次のようになります。
A = 5.00 × 2.00 = 10.00 mm²
実際には角部に丸みがあるため、銅の断面積はこの値よりわずかに小さくなります。
電気的な計算では、承認された図面に示された実際の導体形状を使用する必要があります。
4. 絶縁加工前の平角銅線の準備
信頼性の高いガラス繊維絶縁を実現するには、まず寸法と品質が安定した銅導体を製造することが重要です。
絶縁工程前の製造プロセスの一例を以下に示します。
銅線材または丸銅線 → 伸線加工(必要に応じて) → 多段圧延 → エッジ成形 → 焼鈍(必要に応じて) → 洗浄 → 検査
圧延精度と表面品質
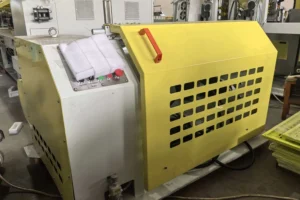
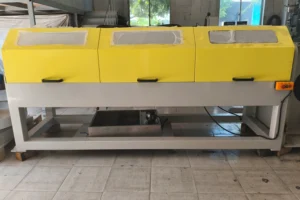
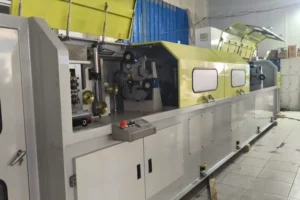
精密平角線圧延機は、丸銅線または前加工済みの銅線を矩形断面に成形することができます。
ロールギャップ、各パスの圧下量、位置合わせ、線材張力などは、最終的な厚さ、幅、エッジ形状に影響します。
過大な圧下量や不安定な材料供給は、角部形状のばらつき、表面傷、寸法変動などの原因となります。
関連設備については、当社の精密平角線圧延機をご参照ください。
絶縁加工に進む前に、銅導体の表面に傷、バリ、異物の付着や埋め込み、潤滑剤の残留がないか確認する必要があります。
機械的特性と焼鈍処理
冷間加工によって銅の硬さは増加し、延性も変化します。
モーターコイルの製造工程で導体に大きな曲げ加工を施す場合、銅材料の機械的状態は特に重要になります。
原材料の状態、加工による累積変形量、要求される最終調質状態によっては、焼鈍処理が必要となる場合があります。
導体の前処理について詳しくは、エナメル絶縁および紙絶縁加工前の平角銅線の準備ガイドをご覧ください。
5. ガラス繊維巻き付けと含浸工程
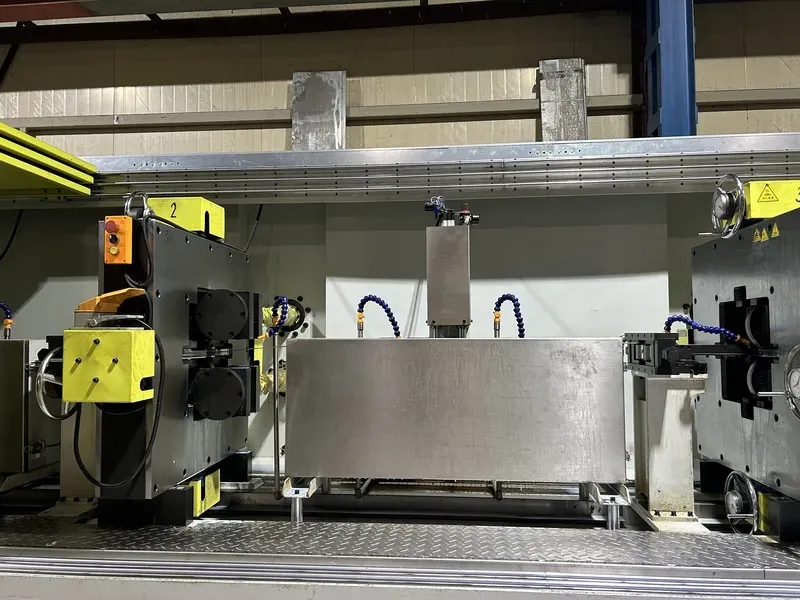
ガラス繊維による絶縁加工には、繊維の巻き付けと指定された含浸処理に対応する専用設備が必要です。
ステップ1:導体の準備
銅導体の表面を清浄な状態に保ち、下地となるエナメル被覆や、その後に使用する絶縁材料との適合性を確保します。
ステップ2:ガラス繊維の巻き付け
ガラス繊維の糸またはテープを、管理された条件で銅導体の周囲に巻き付けます。
巻き付け張力、重ね合わせ量、被覆層の配置、導体のガイド状態は、絶縁層の均一性に影響します。
張力が過大になると繊維が損傷する可能性があります。一方、管理が不十分な場合には、被覆の隙間や厚さのばらつきが発生するおそれがあります。
ステップ3:樹脂またはワニスの含浸
指定された樹脂またはワニスをガラス繊維被覆に含浸させます。
適切な処理条件を設定することで、必要な密着性、絶縁性能、機械的安定性を確保します。
ステップ4:硬化処理と検査
硬化条件は、使用する樹脂またはワニスの種類に応じて設定する必要があります。
処理完了後は、完成した電線の寸法、絶縁層の健全性、表面欠陥、その他の指定された品質項目を検査します。
一般的な銅平角線圧延機だけでは、ガラス繊維の巻き付けや含浸処理を行うことはできません。 これらは独立した製造工程であり、それぞれに適した専用設備が必要です。
6. 品質管理と製造時によくある問題
品質管理では、絶縁前の裸銅導体と、絶縁加工後の完成した巻線用電線の両方を対象とする必要があります。
| 検査項目 | 主な確認内容 | 目的 |
|---|---|---|
| 銅導体 | 材料グレード、寸法、電気伝導率、調質状態 | 電気的・機械的特性の確認 |
| 角部形状 | 曲率半径、バリ、エッジの均一性 | 絶縁層の損傷リスクを低減 |
| 表面状態 | 傷、異物、潤滑剤の残留 | 安定した絶縁加工を実現 |
| ガラス繊維被覆 | 被覆状態、均一性、繊維の損傷 | 均一な絶縁性能を維持 |
| 含浸処理 | 使用材料、硬化条件、目視で確認できる欠陥 | 被覆層の健全性を確認 |
| 完成絶縁層 | 仕上がり寸法、指定された電気試験 | 製品の規格適合性を確認 |
よくある不具合と対策
| 問題 | 考えられる原因 | 推奨される対策 |
|---|---|---|
| 絶縁厚さのばらつき | 巻き付け張力の不安定、または銅導体の寸法ばらつき | 巻き付け条件と導体形状を確認する |
| ガラス繊維の断線 | 過大な張力、鋭いエッジ、またはガイド部品の損傷 | 導体の角部と接触面を点検する |
| 含浸不良 | 不適切な材料塗布、または処理条件の不適合 | 樹脂の適合性と工程パラメータを確認する |
| 曲げ加工時の絶縁損傷 | 過大な曲げひずみ、または不適切な導体の材料状態 | 曲げ形状、調質状態、絶縁構造を見直す |
| 電気試験での不合格 | 絶縁欠陥、汚染、または工程条件の変動 | 被覆状態、清浄度、試験記録を確認する |
電気試験の合否判定基準は、適用される巻線用電線の規格およびモーターメーカーが承認した要求仕様に従って設定する必要があります。
7. ガラス繊維絶縁平角銅線の仕様を適切に指定する方法
技術的な問い合わせを行う際には、銅導体そのものに対する要求事項と、完成した絶縁層に対する要求事項を明確に区別する必要があります。
以下の情報を提供することが推奨されます。
- 銅材料のグレード、調質状態、裸導体の寸法
- 幅、厚さ、角部の曲率半径、寸法公差
- 裸銅線またはエナメル被覆銅線の構造
- ガラス繊維被覆の構成と含浸材料
- 要求される温度指数と適用規格
- 絶縁後の仕上がり寸法と電気試験の要求事項
- コイル成形条件、納入形態、生産数量
銅導体の前工程に使用する設備を比較検討する場合は、当社の平角線圧延機と伸線機の比較ガイドをご参照ください。
よくある質問(FAQ)
ガラス繊維絶縁銅線は、すべての高温用モーターに適していますか?
いいえ。適用の可否は、絶縁システム全体、運転条件、巻線設計、および承認されたモーターの技術仕様によって決まります。
ガラス繊維絶縁を使用しているという理由だけで、すべての高温用途への適合性が保証されるわけではありません。
耐熱クラス200の巻線用電線は、クラス180よりも常に優れていますか?
必ずしもそうではありません。
設計上必要な場合には、より高い温度指数が有利になることがあります。
ただし、電気的特性、機械的特性、製造工程との適合性、コストなども総合的に評価する必要があります。
平角銅線は圧延後すぐに絶縁加工できますか?
導体の表面状態、寸法、角部形状、機械的特性が絶縁工程の要求事項を満たしている場合に限ります。
条件によっては、追加の洗浄や焼鈍処理が必要です。
平角線圧延機でガラス繊維絶縁平角銅線の完成品を製造できますか?
圧延機単体では製造できません。
平角線圧延機は、必要な断面形状を持つ裸平角銅線を成形するための設備です。
ガラス繊維の巻き付け、含浸、硬化処理には、それぞれ対応する製造工程と専用設備が必要です。
まとめ
ガラス繊維絶縁平角銅線は、高温環境で使用される電動モーターの巻線において重要な選択肢の一つです。
ただし、安定した性能を確保するには、銅導体の断面形状、材料状態、ガラス繊維被覆、含浸処理、電気試験を総合的に管理する必要があります。
特に、絶縁前の裸平角銅線の品質は、その後の絶縁加工の安定性やモーター巻線の性能に直接影響します。
**Sky Bluer Environmental Technology Co., Ltd.(CRM)**は、中実の矩形銅導体を成形するための精密圧延機およびカスタマイズ対応の線材成形設備を製造しています。
ガラス繊維絶縁加工に使用する裸平角銅線の製造設備をご検討の場合は、銅材料のグレード、投入材料の寸法、成品寸法、寸法公差、角部の曲率半径、および必要な生産能力をお知らせください。
当社の技術チームが、お客様の製造工程と技術要求に適した前工程の銅線圧延設備をご提案できるか検討いたします。