産業用電動機には、電気的ストレス、熱サイクル、振動、連続運転に耐えられる信頼性の高い巻線システムが求められます。固定子巻線の代表的な構造には、**成形コイル(Form-Wound Coils)と乱巻コイル(Random-Wound Coils)**があります。どちらも電動機の動作に必要な回転磁界を発生させますが、製造方法、絶縁システム、主な用途には大きな違いがあります。
適切な巻線構造を選定する際には、電動機の出力や使用電圧だけでなく、絶縁要件、固定子スロットの形状、導体寸法、熱特性、製造コスト、長期信頼性などを総合的に検討する必要があります。
本記事では、成形コイルと乱巻コイルの違いを比較し、それぞれの製造工程を解説するとともに、産業用電動機の製造において高精度な平角銅導体が果たす役割について説明します。
1. 成形コイル(Form-Wound Coils)とは?
成形コイルは、固定子スロットに挿入する前に、あらかじめ所定の形状に成形されたコイルです。成形工程では、コイルの形状、コイルピッチ、導体の配置が適切に管理されます。
主に中高圧電動機、大型産業用電動機、高い絶縁信頼性が求められる用途で広く使用されています。
成形コイルの主な特徴
- あらかじめ定められた形状: 固定子の設計に合わせて、挿入前にコイルを所定の形状に成形します。
- 管理された導体配置: コイル内部の導体は、比較的明確に定められた位置に配置されます。
- 用途に応じた絶縁設計: ターン間絶縁および対地絶縁は、想定される電気的ストレスに対応できるよう設計されます。
- 機械的安定性: コイル支持部材、固定構造、含浸処理によって、電磁力や振動に対する耐久性を確保します。
- 高い製造精度: 導体寸法、曲げ形状、絶縁厚さを厳密に管理する必要があります。
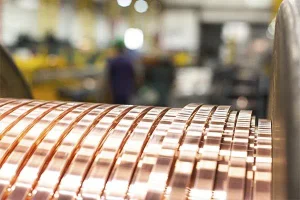
成形コイルには平角銅導体が多く使用されますが、電動機の設計によっては、その他の導体形状が採用される場合もあります。
特に平角銅導体は、導体を規則的に配置し、固定子スロット内の限られたスペースを効率的に利用する必要がある設計に適しています。
2. 乱巻コイル(Random-Wound Coils)とは?
乱巻コイルは、一般的に絶縁された巻線用電線を巻いてコイルを形成し、その後、固定子スロットに挿入する方法で製造されます。
多くの成形コイルとは異なり、コイル内部の各導体の位置は厳密には決められていません。
乱巻構造の固定子は、低圧誘導電動機、ポンプ、ファン、コンプレッサー、一般産業機器などで広く使用されています。
乱巻コイルの主な特徴
- 柔軟な巻線配置: 各導体の位置は厳密には固定されていません。
- 丸形巻線用電線の使用: エナメル絶縁された丸銅線が一般的に使用されます。
- 自動化への適性: 巻線工程やコイル挿入工程の高度な自動化が可能です。
- 比較的低い製造負荷: 標準化された低圧電動機では、一般的に経済性に優れています。
- 用途に応じた絶縁構造: ターン間絶縁、スロット絶縁、相間絶縁、含浸材料などを電動機の設計に応じて選定します。
「乱巻」という名称は、巻線工程が管理されていないことを意味するものではありません。
線材張力、巻数、コイル寸法、挿入条件、絶縁品質などは、乱巻コイルの製造においても精密に管理する必要があります。

3. 成形コイルと乱巻コイルの主な違い
| 比較項目 | 成形コイル | 乱巻コイル |
|---|---|---|
| コイル構造 | 所定の形状にあらかじめ成形 | 各ターンの位置が厳密には定まらないコイル群として巻線 |
| 主な導体 | 平角銅線が多い | 丸形エナメル銅線が一般的 |
| 主な用途 | 中高圧電動機、大型産業用電動機 | 低圧電動機、汎用電動機 |
| 導体配置 | 比較的精密に管理される | 各導体の位置は明確に固定されない |
| 絶縁設計 | ターン間絶縁と厚い対地主絶縁を備えることが多い | エナメル絶縁とスロット絶縁、相間絶縁を組み合わせることが多い |
| 製造工程 | 成形、絶縁、挿入、固定・一体化処理 | 巻線、挿入、絶縁、含浸 |
| 製造コスト | 一般的に高い | 標準化された設計では一般的に低い |
| 修理・交換 | 設計によっては個別コイルの交換が可能 | 巻き替え時にコイル群単位での交換が必要になることが多い |
これらは一般的な技術的傾向を示したものであり、すべての電動機に当てはまる絶対的な基準ではありません。
巻線方式だけで電動機の効率、絶縁寿命、最高使用温度が決まるわけではありません。これらの性能は、電動機全体の設計によって左右されます。
4. 電気絶縁と電圧に関する要求事項
電気絶縁は、成形コイルと乱巻コイルを区別する重要な要素の一つです。
成形コイルの絶縁構造
中高圧電動機では、成形コイルのターン間および導体と接地された固定子鉄心との間に、適切に設計された絶縁システムが必要となることが一般的です。
設計によっては、次のような絶縁材料や処理が採用されます。
- エナメル被覆などの導体表面絶縁
- ターン間絶縁
- マイカを使用した対地主絶縁
- 必要に応じた電界緩和材料
- 樹脂含浸または真空加圧含浸(VPI)
絶縁システムは、使用電圧、耐熱クラス、電気的ストレス、使用環境に適合することが確認されていなければなりません。
乱巻コイルの絶縁構造
乱巻構造の電動機では、一般的にエナメル絶縁された巻線用電線に加え、スロット絶縁材、相間絶縁材、含浸材料などが使用されます。
インバータ駆動電動機では、繰り返し発生する電圧パルスや急峻な電圧立ち上がりによって、ターン間絶縁に追加的な電気的ストレスが加わる場合があります。
そのため、絶縁システムは実際の電源条件を考慮して選定・評価する必要があります。
成形コイルと乱巻コイルのいずれも、巻線構造だけでインバータ駆動への適合性が保証されるわけではありません。 絶縁性能の評価では、実際の運転時に想定される電気的ストレスを考慮する必要があります。
5. 銅導体の断面形状とスロット占積率
導体の断面形状は、電気抵抗、巻線配置、固定子スロット内の利用可能なスペースに影響します。
丸銅線
丸形の銅導体は柔軟性が高く、自動巻線工程に適しています。
一方、隣接する円形導体の間には隙間が生じ、乱巻コイル内部での導体配置にもばらつきが生じる場合があります。
平角銅線
平角銅導体は規則的な層状配置が可能であり、条件によってはスロット内のスペースをより効率的に利用できます。
ただし、その効果は絶縁厚さ、角部形状、導体配置、スロット全体の設計によって異なります。
例えば、次の寸法を持つ裸の平角銅導体を考えます。
幅 = 5.00 mm
厚さ = 2.00 mm
四隅が直角であると仮定した場合、公称断面積は次のようになります。
A = W × T = 5.00 × 2.00 = 10.00 mm²
角部に半径0.30 mmの丸みがある場合、実際の銅断面積は近似的に次の式で求められます。
A = W × T − (4 − π) × R²
A = 10.00 − (4 − π) × 0.30² ≈ 9.923 mm²
この差は、導体抵抗や実際の銅断面積を計算する際に考慮する必要があります。
また、実際のスロット占積率を求める際には、絶縁厚さや製造上必要なクリアランスも含めて評価しなければなりません。
銅の占積率が高いからといって、必ずしも熱特性が向上するとは限りません。
放熱性能は、絶縁材料、含浸品質、冷却条件、巻線構造などにも左右されます。
6. 成形コイル用平角銅導体の製造工程
成形コイルの多くは、幅、厚さ、角部半径、機械的特性が適切に管理された平角銅導体を必要とします。
絶縁工程に入る前の製造工程は、例えば次のように構成できます。
銅線材または丸銅線 → 伸線加工(必要に応じて) → 多段圧延 → エッジ成形 → 焼鈍(必要に応じて) → 洗浄 → 検査
精密圧延と寸法管理
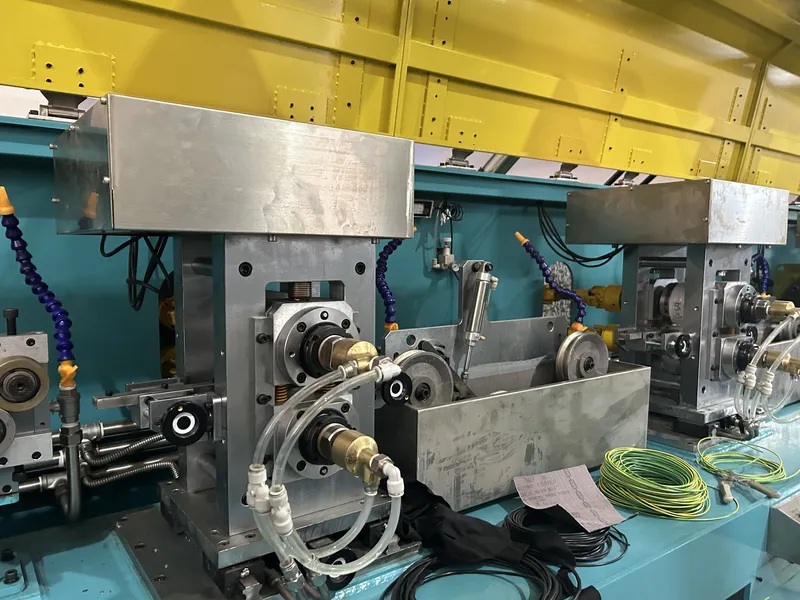
精密平角線圧延機を使用することで、丸銅線や前加工された銅線を、要求される寸法の矩形断面に成形できます。
主な工程管理項目は次のとおりです。
- ロールギャップおよび各パスの圧下率
- 導体の幅と厚さ
- 角部半径とエッジ形状の均一性
- 線材の位置合わせと張力
- 表面仕上げと寸法安定性
圧延条件が適切に管理されていない場合、エッジ形状の不均一、表面傷、寸法ばらつきなどが発生し、その後の絶縁加工やコイル成形に悪影響を及ぼす可能性があります。
関連設備については、当社の精密平角線圧延機をご覧ください。
表面品質と機械的特性
絶縁加工に使用する銅導体には、許容範囲を超えるバリ、傷、埋め込まれた異物、潤滑剤の残留物などがあってはなりません。
また、導体の調質状態や延性は、コイル製造時に必要となる曲げ加工に適したものである必要があります。
原材料の状態や冷間加工による累積加工ひずみによっては、焼鈍処理が必要になる場合があります。
導体の前処理については、エナメル絶縁および紙絶縁に向けた平角銅線の前処理方法もご参照ください。
裸銅導体から完成コイルまで
銅導体の準備が完了した後は、絶縁材の適用、コイル成形、固定子への挿入、絶縁システムの完成に向けた別工程が必要です。
平角線圧延機は、必要な断面形状を持つ裸の平角銅導体を製造する設備であり、それ単体で完成した電動機用成形コイルを製造することはできません。
導体成形に使用する設備の違いについては、平角線圧延機と伸線機の比較ガイドをご参照ください。
7. 品質管理と製造工程で発生しやすい問題
電動機巻線の信頼性を確保するには、銅導体だけでなく、完成したコイル組立品についても適切な検査を実施する必要があります。
| 検査項目 | 主な確認内容 | 目的 |
|---|---|---|
| 銅材料 | 材質、導電率、調質状態 | 導体特性の確認 |
| 導体寸法 | 幅、厚さ、角部半径 | 寸法の均一性確保 |
| 表面状態 | 傷、バリ、汚染物質 | 絶縁損傷リスクの低減 |
| コイル形状 | 形状、寸法、導体配置 | 固定子への適切な組み込み |
| 絶縁システム | 材料、厚さ、健全性 | 電気絶縁性能の確認 |
| 完成巻線 | 指定された電気試験および機械試験 | 設計要求への適合確認 |
よくある不具合と対策
| 問題 | 考えられる原因 | 推奨対策 |
|---|---|---|
| 成形コイルがスロットに収まらない | 導体寸法の誤差、コイル形状の不適合、絶縁厚さの過大 | 図面、成形寸法、絶縁厚さを確認する |
| 曲げ加工中に絶縁が損傷する | 鋭利なエッジ、過大な曲げひずみ、不適切な調質状態 | 角部半径、曲げ形状、材料状態を確認する |
| 導体配置が不均一になる | 寸法ばらつき、成形条件の不安定さ | 導体検査と成形工程の管理を改善する |
| 電気絶縁試験で不合格になる | 絶縁欠陥、汚染、工程条件のばらつき | 絶縁材料、施工状態、試験記録を確認する |
| 巻線温度が過度に上昇する | 損失の増大、冷却不足、熱接触の不良 | 電気負荷、冷却条件、巻線構造を見直す |
合否判定基準は、電動機メーカーが承認した仕様および適用規格に従って設定する必要があります。
8. 成形コイルと乱巻コイルの選定方法
適切な巻線構造は、電動機の電気的・機械的・熱的要求事項、および経済性によって決まります。
主な選定ポイントは次のとおりです。
- 使用電圧: 定格電圧および想定される過渡的な電気的ストレスに対応した絶縁システムを選定します。
- 電動機のサイズとスロット設計: 利用可能なスロット空間、導体配置、製造上の実現可能性を評価します。
- 運転条件: 温度、振動、運転サイクル、使用環境を考慮します。
- 電源方式: 商用電源による直入れ運転か、インバータ駆動かを考慮します。
- 生産要件: 金型・治工具、自動化レベル、製造工程の複雑さ、予定生産数量を比較します。
- 保守方針: 電動機の使用期間全体を通じた点検、修理、交換の必要性を検討します。
成形コイルは、精密に成形されたコイルと高い絶縁信頼性が求められる大型電動機で採用されることが多くあります。
一方、乱巻コイルは、効率的かつ経済的な量産が重視される標準化された低圧電動機に適しています。
最終的な選定は、導体の断面形状だけではなく、電動機全体の設計に基づいて行う必要があります。
よくある質問(FAQ)
成形コイルは必ず平角銅線で製造されますか?
いいえ。
成形コイルには平角銅導体が多く使用されますが、導体形状は電動機の電気的・機械的要求事項によって決まります。
成形コイルの本質的な特徴は、導体断面の形状ではなく、あらかじめ定められた形状に管理されたコイル構造にあります。
成形コイルは乱巻コイルより効率が高いのでしょうか?
必ずしもそうではありません。
電動機の効率は、巻線抵抗、電磁設計、鉄損、冷却条件など、さまざまな要因によって決まります。
平角銅導体は適切な設計条件下でスロット空間の利用効率を高める可能性がありますが、それだけで電動機の効率向上が保証されるわけではありません。
乱巻構造の電動機はインバータで駆動できますか?
はい。インバータによって発生する電圧ストレスに対して、絶縁システムが適切に設計されている場合は使用できます。
電動機メーカーの仕様および適用される絶縁要件を満たす必要があります。
電動機巻線用の平角銅線で角部半径が重要なのはなぜですか?
角部半径は、銅の断面積、絶縁材の適用状態、曲げ加工時の挙動に影響します。
角部が鋭すぎると絶縁材を損傷する可能性があり、反対に丸みが大きすぎると、外形寸法が一定の場合に利用可能な銅断面積が減少します。
平角線圧延機で完成した成形コイルを製造できますか?
いいえ。
平角線圧延機は、要求寸法に合わせて裸の平角銅導体を製造する設備です。
導体の絶縁加工、コイル成形、固定子への挿入、含浸処理、最終検査には、別の製造工程と専用設備が必要です。
まとめ
成形コイルと乱巻コイルは、産業用電動機においてそれぞれ異なる要求に対応する巻線構造です。
成形コイルは、コイル形状を精密に管理できることが特徴であり、特に専用設計の絶縁システムが必要となる高負荷・高信頼性用途で広く使用されています。
一方、乱巻コイルは、多くの低圧産業用電動機に対して、柔軟で経済的な製造方法を提供します。
平角銅導体を使用する成形コイルでは、正確な導体寸法、均一な角部形状、適切な機械的特性、清浄な表面状態が、その後の絶縁加工やコイル製造の品質を確保するうえで重要です。
**Sky Bluer Environmental Technology Co., Ltd.(CRM)**は、中実の平角銅導体を製造するための精密圧延機およびカスタマイズされた線材成形設備を製造しています。
電動機巻線プロジェクトで裸の平角銅線が必要な場合は、銅の材質、原材料の寸法、目標とする導体の幅・厚さ、寸法公差、角部半径、必要な生産能力をお知らせください。
当社の技術チームが、お客様の導体製造要件に適した前工程の圧延ソリューションを検討いたします。