平角マグネットワイヤの生産能力は、精密圧延ラインを選定する際の重要な判断基準です。しかし、設備の定格速度だけでは、1シフト当たりに何kgの規格に適合した平角銅線を生産できるかを正確に判断することはできません。実際の生産量は、導体寸法、銅の密度、設備停止時間、運転速度、不良品や材料ロスなどにも左右されます。
本記事では、変圧器巻線用導体、平角エナメル銅線、その他の平角銅マグネットワイヤの製造において、生産能力を算出するための計算式と、実務上確認すべきポイントを解説します。
1. 平角マグネットワイヤの生産能力に関する基礎知識
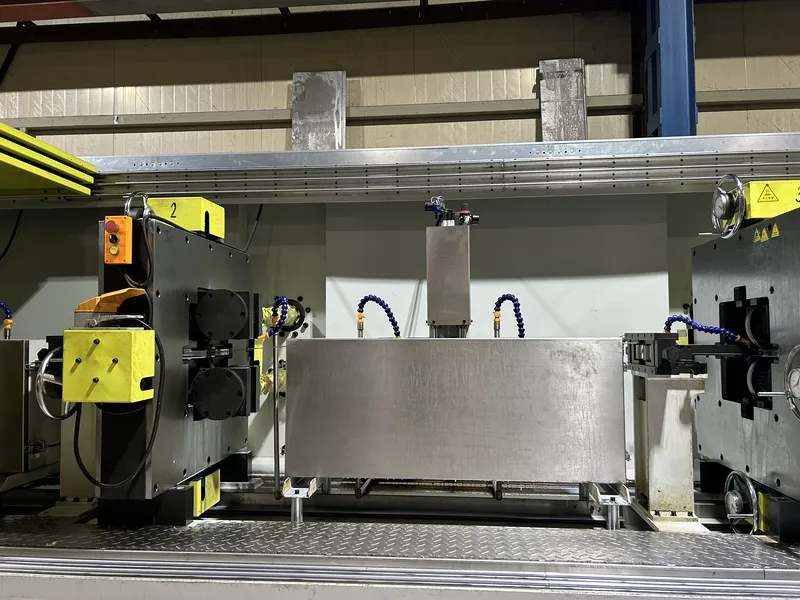
絶縁処理前の銅線を製造する一般的な工程には、次のようなプロセスが含まれます。
繰出し → 伸線(必要に応じて)→ 多段圧延 → エッジ成形 → 焼鈍(必要に応じて)→ 検査 → 巻取り
エナメル塗装や絶縁紙による被覆は、後工程として別途実施する場合があります。
| 項目 | 内容 | 単位 |
|---|---|---|
| ライン速度 | 導体の搬送速度 | m/min |
| 理論生産量 | 一定速度で加工される材料の質量 | kg/h |
| 実際の良品生産量 | 生産ロスを差し引いた合格品の生産量 | kg/シフト |
圧延工程単体の生産能力と、絶縁処理まで含む製造ライン全体の生産能力は、明確に区別する必要があります。
詳しくは、当社の銅線圧延工程ガイドをご参照ください。
2. 理論生産量(kg/h)の計算方法
絶縁処理前の銅導体1本について、断面積と搬送速度から質量ベースの生産量を算出できます。
生産能力(kg/h)= 断面積(mm²)× 速度(m/min)× 密度(g/cm³)× 0.06
銅の密度は、室温で約 8.96 g/cm³ です。係数0.06は、計算結果をkg/hに換算するためのものです。
角部に丸みのない長方形断面の導体では、次の式を使用します。
断面積(mm²)= 幅(mm)× 厚さ(mm)
計算例:5.00 × 2.00 mmの銅線
材質がC11000(Cu-ETP)、公称幅5.00 mm、厚さ2.00 mm、連続運転速度60 m/minの銅導体を想定します。
断面積 = 5.00 × 2.00 = 10.00 mm²
理論生産量 = 10.00 × 60 × 8.96 × 0.06 = 322.56 kg/h
この条件では、生産ロスを考慮する前の裸銅線の理論生産量は、約322.6 kg/hとなります。
なお、60 m/minは計算例として設定した仮定値であり、CRM製設備の保証運転速度を示すものではありません。
角部の丸みを考慮する場合
平角マグネットワイヤには、角部が丸められた断面形状が多く採用されています。
4か所の角部がすべて同じ円弧半径を持つ場合、銅の断面積は次の式で近似できます。
断面積 = 幅 × 厚さ −(4 − π)× 角部半径²
幅5.00 mm、厚さ2.00 mm、角部半径0.30 mmの導体では、計算上の断面積は約 9.923 mm² となり、ライン速度60 m/minにおける理論生産量は 320.1 kg/h です。
特殊な角部形状を持つ導体については、実測した断面積、または承認済みの技術図面に記載された断面形状を使用してください。
3. 1シフト当たりの実際の生産量を算出する
実際の製造現場では、ボビン交換、保守作業、段取り替え、速度低下、不良品の発生などによって生産ロスが生じます。
生産計画では、次の計算モデルを使用できます。
良品生産量 = 理論生産量 × 稼働率 × 性能稼働率 × 良品率
| 項目 | 計算例での仮定値 |
|---|---|
| 稼働率:実稼働時間/計画稼働時間 | 85% |
| 性能稼働率:運転中の実速度/基準速度 | 90% |
| 良品率:合格品生産量/総加工量 | 98% |
これらを掛け合わせると、次のようになります。
0.85 × 0.90 × 0.98 = 0.7497
各指標を一貫した方法で測定している場合、設備総合効率(OEE)は約75%となります。
先ほどの計算例に適用すると、次の結果が得られます。
良品生産量 = 322.56 × 0.7497 ≈ 241.8 kg/h
1シフトの計画生産時間を8時間とすると、良品生産量は 1,934.6 kg、すなわち約 1.93トン/シフト となります。
さらに、1日2シフト、月間22日稼働する場合、同じ製品と生産効率が維持されるという条件の下で、月間生産量は約 85.1トン と推定できます。
これらの割合はあくまで仮定値です。設備投資を判断する際には、実際の運転記録や、事前に合意した工場受入試験のデータを使用する必要があります。
また、同じ設備停止による損失を重複して計上しないよう注意してください。
4. 導体寸法が生産能力に与える影響
ライン速度が一定の場合、質量ベースの生産量は銅導体の断面積に比例して増加します。
以下の表は、ライン速度 60 m/min、角部に丸みのない公称長方形断面、銅の密度 8.96 g/cm³ を条件として計算したものです。
| 裸銅線の寸法 | 断面積 | 理論生産量 |
|---|---|---|
| 2.00 × 1.00 mm | 2.00 mm² | 64.5 kg/h |
| 3.00 × 1.50 mm | 4.50 mm² | 145.2 kg/h |
| 5.00 × 2.00 mm | 10.00 mm² | 322.6 kg/h |
| 6.00 × 2.50 mm | 15.00 mm² | 483.8 kg/h |
| 8.00 × 3.00 mm | 24.00 mm² | 774.1 kg/h |
これらの数値は数学的な比較を目的としたものであり、実際の設備で保証される生産能力を示すものではありません。
断面積の大きい導体では、より大きな圧延荷重や異なる駆動モーターが必要になる場合があります。一方、厳しい寸法公差が求められる製品では、運転速度を下げる必要が生じることもあります。
したがって、各導体寸法について、それぞれの加工条件と検証済みの運転条件を確認することが重要です。
5. 生産ラインのボトルネックを特定する
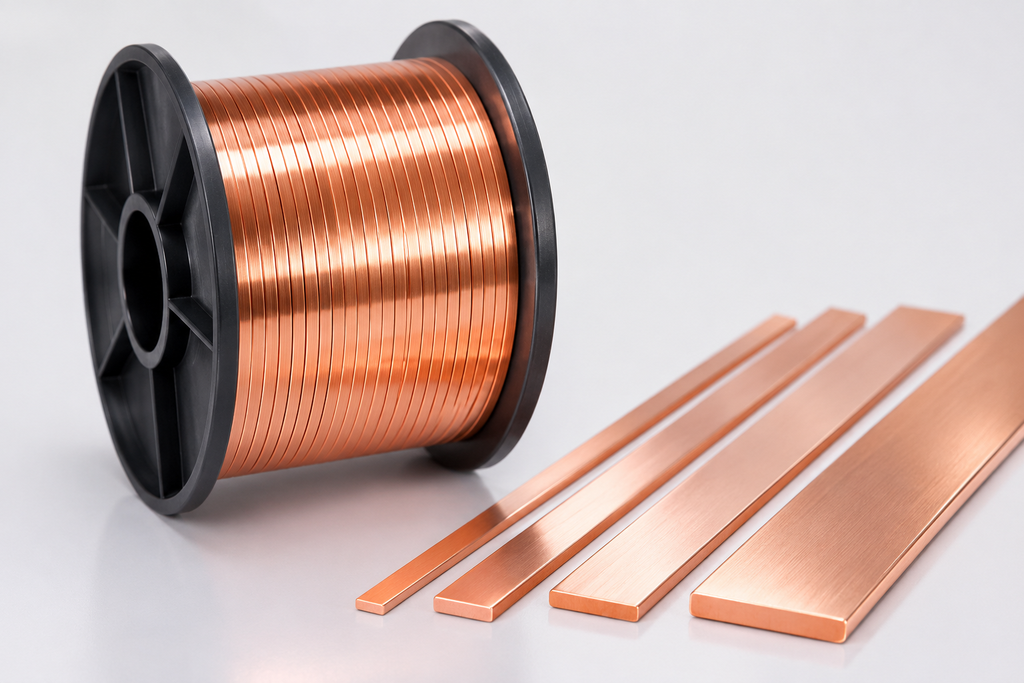
最も高速で運転できる圧延スタンドが、必ずしもライン全体の生産能力を決定するわけではありません。
生産能力を制限する工程は、伸線機、エッジ成形装置、焼鈍装置、検査装置、巻取装置などの場合があります。
| ライン構成設備 | 想定される制約 |
|---|---|
| 圧延スタンド | 圧延荷重、駆動出力、寸法安定性 |
| 焼鈍装置 | 加熱能力、要求される材料特性 |
| 巻取装置 | 巻取張力、ボビン交換時間 |
| 検査装置 | 測定能力、品質合格判定の要求事項 |
ライン全体は、接続されたすべての工程が安定して維持でき、かつ完成導体の仕様を満たせる速度で運転する必要があります。
また、ボトルネックとなる工程は、加工する導体寸法によって変化する場合があります。
成形方法の違いについては、平角銅導体の製造における平角線圧延機と伸線機の比較をご覧ください。
設備仕様の検討については、カスタム寸法の平角マグネットワイヤ製造ラインを選定・仕様化する方法も参考になります。
6. 目標生産量を達成するために必要なライン速度の計算
平角マグネットワイヤの目標生産能力を達成するために必要なライン速度は、前述の生産能力計算式を変形して求められます。
必要ライン速度 = 目標良品生産量(kg)÷[断面積 × 密度 × 0.06 × 計画生産時間 × 総合効率係数]
例えば、工場で幅5.00 mm、厚さ2.00 mmの規格適合裸銅線を、8時間の1シフト当たり 2,000 kg 生産する必要があり、計画上の総合効率を75%と仮定します。
必要ライン速度 = 2,000 ÷(10 × 8.96 × 0.06 × 8 × 0.75)≈ 62.0 m/min
設備メーカーは、提案するライン構成がこの速度を安定して維持できるかを確認するとともに、幅、厚さ、角部半径、表面品質、機械的特性などの要求仕様を満たせることを検証する必要があります。
計算によって得られた目標速度は、それ自体が設備の実現可能な性能を証明するものではありません。
7. 設備購入前に生産能力を検証する
設備メーカーには、機械の最高速度だけでなく、代表的な各導体寸法に対する保証生産量を提示してもらうことが重要です。
工場受入試験(Factory Acceptance Test:FAT)では、安定運転速度、試験時間、良品生産量(kg)、設備停止状況、不良品の発生量を記録してください。
さらに、導体寸法、角部半径、表面状態、必要に応じた機械的特性、巻取品質についても確認する必要があります。
生産能力の改善には、単純な速度向上だけでなく、圧延パススケジュールの最適化、張力の安定化、ロール摩耗の点検、ボビン交換に伴う停止時間の短縮などが有効な場合があります。
用途に応じた設備構成を検討する際には、CRM精密平角線圧延機も参考にしてください。
よくある質問(FAQ)
平角マグネットワイヤの生産能力はどのように計算しますか?
裸銅導体の断面積に、ライン速度、銅の密度、換算係数0.06を掛け合わせます。
その後、稼働率、性能稼働率、良品率を適用することで、実際に見込まれる良品生産量を推定できます。
ライン速度を上げれば、必ず生産量も増加しますか?
必ずしもそうではありません。生産量は導体断面積、ライン内のボトルネック、加工条件の安定性、不良率などにも左右されます。
生産能力の計算には、裸導体と絶縁導体のどちらの寸法を使用すべきですか?
圧延工程における銅の生産量を計算する場合は、絶縁処理前の裸銅導体の断面積を使用します。
絶縁導体まで製造するライン全体の生産能力を評価する場合は、絶縁材の質量や後工程の処理能力も別途考慮する必要があります。
1本の圧延ラインですべての導体寸法を同じ速度で加工できますか?
いいえ。必要な圧延荷重、圧下スケジュール、工具構成、寸法公差は製品寸法によって異なります。
生産能力について問い合わせる際には、どのような情報が必要ですか?
銅の材質、投入材料の寸法、仕上がり幅と厚さ、寸法公差、角部半径、必要生産量(kg/hまたはトン/日)、1シフト当たりの稼働時間、ボビン仕様を提示してください。
また、焼鈍工程や絶縁工程が必要かどうかも明記してください。
まとめ
平角マグネットワイヤの生産能力を適切に計画するには、導体断面積、銅の密度、検証済みのライン速度、設備の運転効率、良品率を総合的に評価する必要があります。理論計算による生産量は、ライン全体の実際の処理能力と照合し、事前に合意した試験条件の下で検証することが重要です。
Sky Bluer Environmental Technology Co., Ltd.(CRM)は、精密圧延機および各種金属線材加工向けのカスタマイズ設備を製造しています。導体の図面と目標生産量を当社の技術チームにお送りいただければ、用途や生産条件に適した圧延ライン構成を検討いたします。