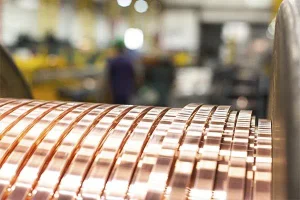
エッジワイズ巻き平角線コイル(Edgewise Wound Flat Wire Coils)は、長方形断面の導体を狭い側面(エッジ)方向に曲げることで、コンパクトかつ形状の再現性に優れた巻線を形成するコイルです。特定の電動モーター、インダクタ、リアクトル、電力変換装置などに使用されています。
ただし、エッジワイズ巻きは従来の丸線巻きにそのまま置き換えられるものではありません。導体の曲げ加工性、絶縁性能、寸法精度、電気的損失を総合的に評価する必要があります。
本記事では、エッジワイズ巻き平角線コイルの設計原理、製造工程、代表的な不具合とその対策、さらに高精度平角線圧延設備が果たす役割について解説します。
1. エッジワイズ巻き平角線コイルとは?
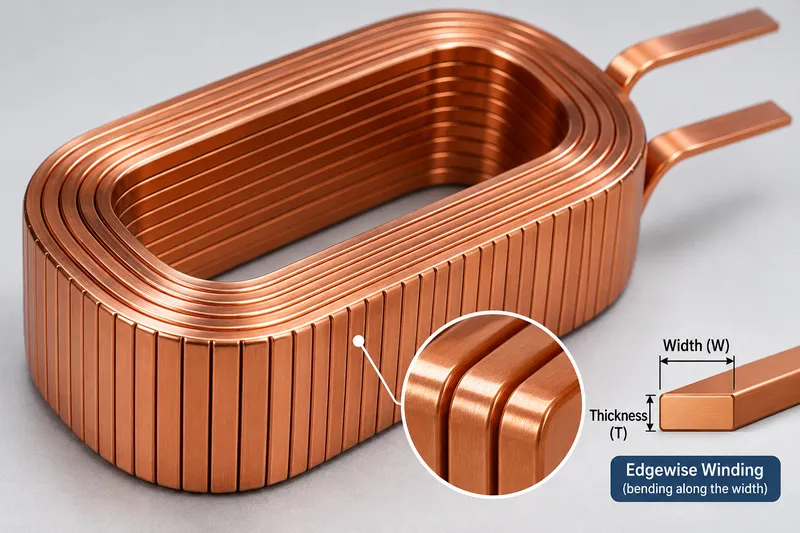
エッジワイズ巻きとは、長方形断面の導体を幅方向に曲げ、各ターンの内側に導体の狭い側面が向くように巻線する方式です。導体の幅広面をコイルの軸方向に積み重ねることで、整然とした巻線構造を形成できます。
これは、導体を厚さ方向に曲げるフラットワイズ曲げ(Flatwise Bending)とは異なります。両者では曲げ方向が異なるため、それぞれに適した加工工具が必要です。
エッジワイズ巻きコイルには、円形、楕円形、長方形などの形状があります。製造の可否は、導体寸法、曲げ半径、絶縁仕様によって決まります。
2. エッジワイズ巻きの設計要件
導体の幅・厚さ・曲げ半径
設備仕様を決定する前に、絶縁前の導体幅(W)、厚さ(T)、角部の丸み半径(r)、および最小内側巻き半径を明確にする必要があります。
幅と厚さの比率は曲げ加工時の材料挙動に影響しますが、すべての導体に適用できる共通の安全な最小曲げ半径は存在しません。
エッジワイズ曲げでは、内側の狭いエッジに圧縮応力が作用し、外側のエッジには引張応力が発生します。過度な変形は、座屈、しわ、エッジ割れ、断面形状の変形などを引き起こす可能性があります。
実際の曲げ試験を通じて、使用する銅材の材質、調質状態、導体寸法、被覆仕様に適した最小曲げ半径を確認することが重要です。
ある導体で確認された加工限界が、別の導体にも適用できるとは限りません。
電気設計と熱設計
公称寸法が4.00 × 1.50 mmの導体の場合、角部の丸みを考慮する前の理論的な長方形断面積は6.00 mm²です。
実際の断面積および電気抵抗は、導体の断面形状や温度によって変化します。
低周波領域では、導体抵抗は主に銅の断面積と導体全長に関係します。
一方、高周波領域では、表皮効果(Skin Effect)や近接効果(Proximity Effect)によって交流損失が増加する場合があります。
エッジワイズ巻き構造を採用するだけで、電気抵抗の低減や冷却性能の向上が保証されるわけではありません。
設計時には、実効電流(RMS)、高調波成分、巻線の温度上昇、ターン間隔、絶縁厚さ、冷却経路などを、電磁設計全体の観点から評価する必要があります。
絶縁と必要な絶縁距離
多くの電気コイルでは、適切に絶縁された導体、または妥当性が確認された絶縁工程が必要です。
エッジワイズ成形では、曲げ部分の内側と外側において、エナメル被膜やその他の絶縁被覆に大きな機械的ひずみが生じる場合があります。
そのため、耐電圧要件、ターン間絶縁、沿面距離、空間距離、および被膜損傷に関する許容基準を明確にする必要があります。
絶縁性能は、加工前の直線状導体だけでなく、曲げ加工後にも確認しなければなりません。
3. 製造工程:平角銅線から完成コイルまで
代表的な製造工程は次のとおりです。
銅荒引線または丸銅線 → 伸線(必要に応じて)→ 多パス圧延 → エッジ仕上げ → 焼鈍・洗浄(必要に応じて)→ 絶縁処理 → エッジワイズ巻き → コイル検査
実際の工程順序は、材料、絶縁被覆、巻線方式によって異なります。
長方形銅導体の準備
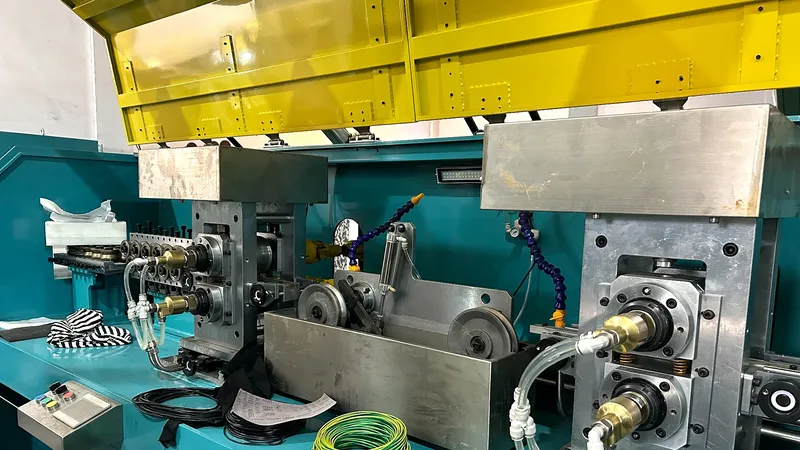
高精度平角線圧延機は、幅、厚さ、角部の丸み半径、表面状態を管理しながら、絶縁前の長方形銅導体を製造する設備です。
前工程における主な管理項目には、ロールギャップの設定、各パスの圧下量、線材のガイド、張力、潤滑条件、ロール表面の仕上げ状態などがあります。
寸法のばらつきが大きいと、後工程での導体供給が不安定になったり、巻線ピッチにばらつきが生じたりする可能性があります。
絶縁処理の前には、バリ、傷、異物の付着・埋め込み、潤滑剤の残留などがないか確認する必要があります。
関連する前処理については、エナメル絶縁および紙絶縁用平角銅線の準備方法をご参照ください。
エッジワイズ成形と巻線
専用の巻線機は、絶縁された平角線をガイドし、送り長さや巻芯の回転を制御しながら、所定のコイル形状に合わせて導体を曲げ加工します。
段階的な曲げ加工を採用する方式もあれば、ガイド付き成形と連続巻線を組み合わせる方式もあります。
加工工具は導体の幅広面を適切に支持し、ねじれ、傾き、局部的な変形を抑える必要があります。
特に長方形コイルでは、コーナー部の成形とスプリングバック(弾性回復)の補正が重要です。
巻線ピッチ、整列状態、ターン間隔、端子位置を適切に管理する必要があります。
工具から取り外した後は、スプリングバックによってコイル形状が変化する可能性があるため、完成形状を再確認することが重要です。
検査と品質検証
主な検査項目には、導体寸法、コイルの内寸・外寸、巻数、巻線ピッチ、端子位置、直流抵抗、絶縁の健全性などがあります。
高い信頼性が要求される製品では、承認された仕様に基づき、耐電圧試験、熱試験、機械的試験などを追加する必要があります。
4. エッジワイズ巻きと従来の巻線方式の比較
| 比較項目 | エッジワイズ巻き平角線 | 従来の丸線巻き |
|---|---|---|
| 導体形状 | 幅と厚さが規定された長方形断面 | 円形断面 |
| 巻線の配置 | 整然と積み重ねられたターン構造を形成できる | 線径と巻線パターンによって充填状態が異なる |
| 成形難易度 | エッジワイズ曲げとスプリングバックに対する専用制御が必要 | 同程度の導体サイズでは一般的に曲げ加工が容易 |
| 絶縁損傷のリスク | 被膜のひずみやエッジ接触への配慮が必要 | 巻線時に絶縁被膜が損傷する可能性がある |
| 電気的性能 | 導体形状、周波数、磁界分布によって変化 | 導体寸法、周波数、巻線配置によって変化 |
どちらの方式が常に優れているというわけではありません。
電気的特性、熱特性、機械的特性、製造条件を総合的に比較して選定することが重要です。
5. 主な用途
電動モーター: エッジワイズ巻きコイルは、コイル形状の再現性や導体位置の精密な制御が求められる一部のステーター巻線や界磁巻線に使用されます。ただし、すべてのヘアピン巻線やランダム巻き構造と互換性があるわけではありません。
インダクタおよびリアクトル: コンパクトで整列した巻線構造は、DCリンクリアクトル、力率改善回路、その他の磁気部品に適している場合があります。ただし、電気的損失と温度上昇について事前に検証する必要があります。
変圧器および電力変換装置: 長方形導体は、再現性の高い巻線構造の実現に役立ちます。一方、高周波用途への適合性を判断するには交流損失の解析が不可欠です。設計条件によっては、薄い銅箔、並列導体、リッツ線などの方が適している場合があります。
導体仕様は、最終的な用途に基づいて決定する必要があります。
6. よくある製造不良と対策
| 不具合 | 主な原因 | 推奨対策 |
|---|---|---|
| 内側エッジのしわ | 過度な圧縮変形、または支持不足 | 曲げ半径を大きくするか、成形工具を見直す |
| 外側エッジの割れ | 過度な引張ひずみ、または不適切な調質状態 | 材料状態を確認し、曲げ加工限界を検証する |
| 絶縁被膜の損傷 | 鋭利な角部、表面欠陥、過度な曲げ加工 | エッジ仕上げを改善し、成形後の被膜状態を検査する |
| ターン間隔のばらつき | 送り量の変動、ねじれ、ガイド不良 | 送り機構の同期とガイド位置を確認する |
| 工具から取り外した後のコイル形状変化 | スプリングバック、またはコーナー補正不足 | 工具を調整し、取り外し後の寸法を検証する |
入力導体の品質と寸法を安定させることで、巻線工程における不要なばらつきを低減できます。
前工程に適した加工方法を選定する際は、平角線圧延機と伸線機の比較ガイドをご参照ください。
7. よくある質問(FAQ)
すべての平角銅線をエッジワイズ巻きに使用できますか?
いいえ。加工の可否は、導体の幅、厚さ、調質状態、角部の丸み半径、絶縁被覆、最小曲げ半径などによって異なります。
量産工程を決定する前に、サンプルを使用した曲げ加工試験を実施することを推奨します。
エッジワイズ巻きにすると効率は必ず向上しますか?
いいえ。コンパクトな巻線構造には利点がありますが、実際の効率は直流・交流抵抗、磁界分布、絶縁、冷却条件、運転条件などによって決まります。
平角線圧延機で完成したエッジワイズ巻きコイルを製造できますか?
いいえ。平角線圧延機が製造するのは、絶縁前の長方形銅導体です。
絶縁処理とエッジワイズ巻線には、それぞれ適切な専用設備と工程管理が必要です。
まとめ
高品質なエッジワイズ巻き平角線コイルを製造するには、まず適切な導体仕様を設定し、曲げ加工を精密に制御したうえで、絶縁性能の確認と完成コイルの検査を実施することが重要です。
Sky Bluer Environmental Technology Co., Ltd. は、絶縁前の長方形銅導体を製造するための高精度圧延設備を製造しています。完成したエッジワイズ巻線機を製造しているわけではありません。
銅導体の生産プロジェクトをご検討の場合は、銅材の材質、投入材料の寸法、目標幅 × 厚さ、角部の丸み半径、寸法公差、必要生産能力をお知らせください。
当社の技術チームが製造要件を検討し、お客様の生産条件に適した高精度平角線圧延ソリューションをご提案いたします。