高周波誘導加熱は、交番磁界を利用して、金属製のワークを直接電気的に接触させることなく加熱する技術です。誘導加熱コイルには交流電流が流れるため、導体の形状、電気的接続方法、冷却構造などが重要な設計要素となります。
**銅帯導体(Copper Strip Conductors)**は、平角形状によって設置スペースや幾何学的な要求に対応できる場合、特定の誘導加熱コイルに採用を検討できる導体です。ただし、産業用誘導加熱装置で一般的に使用される水冷式銅管を、あらゆる用途で代替できるわけではありません。
本記事では、銅帯導体の選定基準、高周波における電気的特性、製造上の要求事項、そして精密圧延設備の役割について解説します。
1. 誘導加熱コイルにおける銅帯導体の用途
誘導加熱コイルは、ワークにエネルギーを伝達するための磁界を発生させます。ここで、コイルを構成する導体と、加熱対象となる金属帯、金属棒、その他のワークは区別する必要があります。
用途に応じて、誘導加熱コイルには丸形銅管、特殊形状の中空導体、中実銅プロファイル、専用設計の導体アセンブリなどが使用されます。
平角形状の銅帯導体は、次のような構成で採用を検討できます。
- 設置スペースが限られるコイル: 導体の幅と厚さを、限られた取付スペースに合わせる必要がある設計。
- 平面型・渦巻き型コイル: 平角導体が所定の巻線経路に適している場合のコイル構造。
- 特殊形状のインダクタ: 特定の導体断面や電気接続構造が求められる用途。
- 特殊誘導加熱装置: 導体形状を運転周波数、電流、冷却条件と併せて検討する設備。
銅帯導体の適合性は、コイルごとの設計条件に基づいて確認する必要があります。導体の形状だけで加熱効率や運転時の信頼性が決まるわけではありません。
2. 高周波が銅帯導体に与える影響
表皮効果と電流分布
交流電流の周波数が高くなると、電流は導体の表面付近に集中する傾向があります。この現象を**表皮効果(Skin Effect)と呼びます。
そのため、導体の厚さを増やしても、高周波における電気抵抗が厚さに比例して減少するとは限りません。
また、近接効果(Proximity Effect)も電流分布に影響します。隣接するコイルの巻線やワークによって生じる磁界により、導体の特定部分に電流が集中する場合があります。
銅帯導体では、これらの影響によって平坦な表面やエッジ部分の電流分布が不均一になる可能性があります。
導体の露出表面積が大きいからといって、必ずしも電気損失が小さくなるわけではありません。実際の特性は、運転周波数、導体寸法、コイル形状、周囲の電磁環境などによって異なります。
幅・厚さ・エッジ形状
銅帯導体の幅と厚さは、一体的に評価する必要があります。
幅が広く薄い導体と、幅が狭く厚い導体では、成形加工時の挙動が異なります。また、予定される曲げ方向によって、必要な工具や製造方法も変わります。
角部の曲率半径、エッジの状態、寸法の均一性は、コイル構造への組み込みやすさに影響します。
高周波用途では、導体寸法だけを基準にするのではなく、機械設計に加えて電気的・熱的な解析を行うことが重要です。
3. 冷却要件と電気的接続
冷却は、誘導加熱コイルの設計において特に重要な要素です。
多くの産業用誘導加熱装置では、運転中に発生する熱を除去するため、内部に冷却水を循環させる中空銅導体が使用されています。
一方、中実の銅帯導体には内部冷却流路がありません。
中実の平角導体を採用する場合、装置設計者は適切な冷却方法を検討し、運転温度が許容範囲内に収まることを確認する必要があります。
したがって、技術的な評価を行わずに、水冷式銅管の直接的な代替品として扱うことはできません。
電気接続部が重要な理由
電気接続部の構造も、コイルの性能や寿命に影響する可能性があります。
接触不良、不適切な接合方法、過度な機械的応力などは、接続部周辺で局所的な発熱を引き起こす原因となります。
コイル設計時には、次の項目を確認する必要があります。
- 電気的な接触抵抗と接続部の形状。
- ろう付けやその他の接合方法の適合性。
- 熱膨張と機械的支持構造。
- 隣接する巻線間の絶縁と間隔。
これらは誘導加熱コイル全体の設計に関わる要件であり、銅帯の圧延工程だけで対応できるものではありません。
4. 銅材の種類、材料状態、表面品質
銅材の選定では、電気伝導率、成形加工性、接合条件、使用環境などを考慮する必要があります。
| 銅材グレード | 材料記号 | 主な選定基準 |
|---|---|---|
| C11000 | Cu-ETP | 一般的な電気用途に適した高い電気伝導率 |
| C10200 | Cu-OF | 特定の材料仕様や加工条件に対応する無酸素銅 |
| C10100 | Cu-OFE | 高純度の無酸素銅が指定される用途に適した材料 |
銅材の種類や特性については、Copper Development Associationの銅合金データベースも参考になります。
調質状態と成形加工性
銅材の調質状態は、銅帯の成形加工時の挙動に影響します。
一般に軟質銅は曲げ加工が容易ですが、冷間加工によって加工硬化した銅材は、機械的強度が高くなる一方で延性が低下する場合があります。
圧延工程では材料の状態が変化するため、予定される成形方法によっては中間焼鈍や最終焼鈍が必要になることがあります。
表面品質にも注意が必要です。傷、バリ、へこみ、汚れ、過度な酸化などは、後工程の成形、接合、絶縁処理に影響を与える可能性があります。
5. 精密圧延による銅帯導体の製造
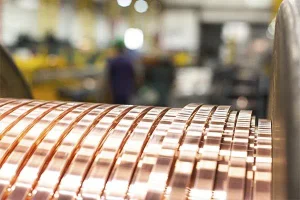
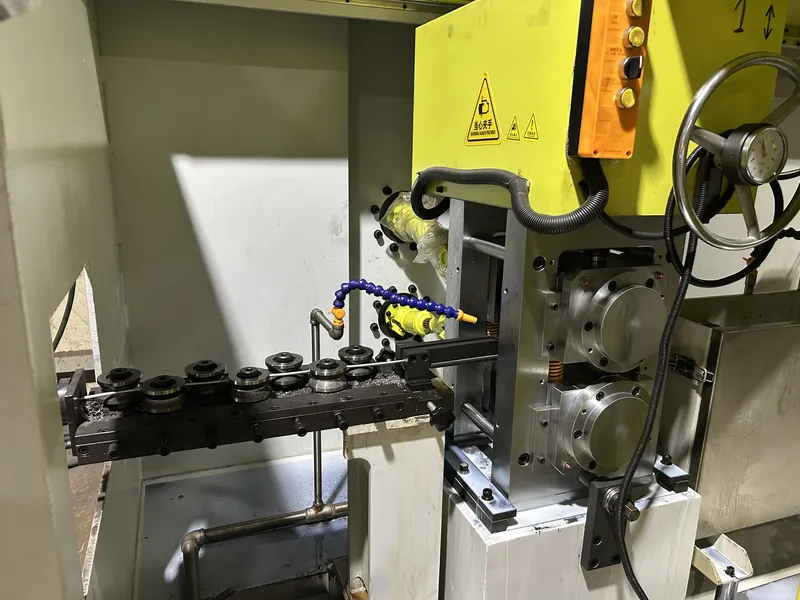
一定の寸法範囲にある細幅の銅帯導体は、銅荒引線や丸銅線を原材料として、伸線加工と多段圧延を組み合わせることで製造できます。
一方、幅の広い圧延材をスリット加工し、仕上げ処理を行う方法で製造される銅帯製品もあります。適切な製造方法は、原材料と要求寸法によって異なります。
細幅の平角銅導体を製造する代表的な工程は、次のとおりです。
銅荒引線/丸銅線 → 伸線加工(必要に応じて) → 多段圧延 → エッジ仕上げ → 洗浄/焼鈍(必要に応じて) → 品質検査 → 別工程でのコイル製造
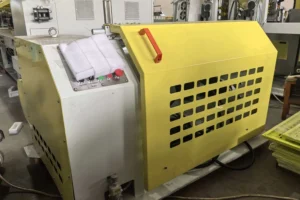
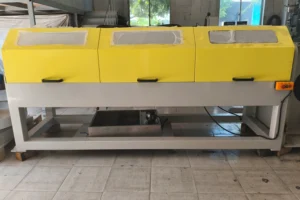
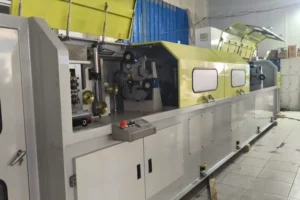
精密平角線圧延機は、材料、入線寸法、目標形状、生産条件が設備の設計加工範囲内にある場合、絶縁処理前の平角または矩形銅導体を製造できます。
圧延工程で重要となる管理項目
- ロールギャップ(Roll Gap): 厚さの圧下量と寸法の再現性に影響します。
- 圧延パススケジュール(Pass Schedule): 複数の圧延パスに材料の変形量を配分します。
- 線材ガイド(Wire Guidance): 線材の位置を保持し、横方向への移動を抑える役割を果たします。
- スタンド間張力(Interstand Tension): 連続圧延中の安定した材料搬送を支えます。
- ロール表面とエッジ管理: 表面傷やバリの発生、仕上がり形状の品質に影響します。
圧延中に厚さを減少させると、材料が幅方向に広がり、導体幅が増加する場合があります。
そのため、幅と厚さは相互に関連する寸法として管理する必要があります。
圧延と伸線のどちらが適しているかは、材料と目標断面形状によって異なります。詳しくは、矩形銅導体の製造における平角線圧延機と伸線機の比較をご覧ください。
圧延設備が製造するのは、絶縁処理前の導体プロファイルです。完成した誘導加熱コイルの製造、中実銅帯への冷却流路の形成、最終的な電磁特性・熱特性の検証を行う設備ではありません。
6. 設備選定前に確認すべき技術情報
| 項目 | 確認が必要な情報 |
|---|---|
| 銅材 | 材料グレード、調質状態、焼鈍要件 |
| 入線材料 | 形状、寸法、表面状態 |
| 仕上がり導体 | 絶縁前の幅 × 厚さ、角部半径、平坦度、寸法公差 |
| 成形要件 | コイル形状、曲げ方向、最小曲げ半径 |
| 電気的要件 | 運転周波数、電流、接続部の構成 |
| 熱的要件 | 冷却方法、許容運転温度、運転デューティサイクル |
| 生産目標 | kg/hまたはトン/月、巻取ボビン寸法、巻取方式 |
詳細な技術図面と材料仕様を提示することで、設備メーカーは圧延方式の技術的な実現可能性を評価しやすくなります。
なお、誘導加熱コイルの電磁特性、冷却構造、電気接続、完成コイルの試験については、引き続きコイル設計者が検討する必要があります。
裸銅導体の前処理については、エナメル絶縁・紙絶縁に向けた平角銅線の前処理方法も参考になります。
ただし、誘導加熱コイルに必要な絶縁仕様については、用途に応じて別途評価する必要があります。
7. 品質管理とよくある製造上の問題
銅帯導体の品質検査では、寸法の均一性、エッジ形状、表面状態、材料特性などを確認する必要があります。
厳しい曲げ加工が予定されている場合には、実際の加工条件を想定した成形試験を行うことで、仕上がり導体が後工程の要求を満たすかどうかを評価できます。
よくある問題と推奨される確認事項
| 問題 | 考えられる原因 | 推奨される確認事項 |
|---|---|---|
| 幅のばらつき | 圧延時の材料の横方向への広がり | 圧下スケジュールと線材ガイドを確認する |
| 厚さのばらつき | ロールギャップや運転条件の変化 | 設定値と工程の安定性を確認する |
| エッジの亀裂 | 過度な変形や不適切な調質状態 | 圧延パスと焼鈍の必要性を見直す |
| 表面の傷 | ロール、ガイド、搬送装置との接触 | 接触面を点検する |
| 曲げ加工時の挙動が不安定 | 材料状態や寸法のばらつき | 調質状態、公差、成形条件を確認する |
| 完成コイルの局所的な発熱 | 電流集中、接続抵抗、冷却不足 | コイルの電気的・熱的評価を行う |
裸銅帯導体の寸法・表面検査と、完成した誘導加熱コイルに必要な電気的・熱的な受入試験は、区別して実施する必要があります。
8. よくある質問(FAQ)
銅帯導体は水冷式銅管の代わりに使用できますか?
必ずしも使用できるわけではありません。
多くの誘導加熱コイルは内部水冷方式を採用しています。中実の銅帯導体を使用する場合には、適切な冷却方法を個別に評価し、用途に必要な電気的・熱的条件を満たす必要があります。
高周波用途では、銅帯導体は厚いほど有利ですか?
いいえ。
表皮効果と近接効果は電流分布に影響します。導体の厚さを増やすだけでは、期待したほど高周波損失が低減しない場合があります。
圧延機で完成した誘導加熱コイルを製造できますか?
いいえ。
圧延機は、設計された加工範囲内で絶縁処理前の銅プロファイルを製造する設備です。
コイルの成形、電気的接合、冷却システムの組み込み、絶縁処理、最終試験は、それぞれ別の製造工程となります。
まとめ
銅帯導体は、導体形状、電気的特性、冷却要件、成形条件を総合的に評価することで、特定の高周波誘導加熱コイルに適した選択肢となる場合があります。
安定した寸法、適切に管理されたエッジ形状、良好な表面品質は、後工程での導体加工に向けた重要な条件です。
Sky Bluer Environmental Technology Co., Ltd. は、絶縁処理前の平角線および矩形金属線を製造するための精密圧延設備メーカーです。完成した誘導加熱コイルを製造するメーカーではありません。
銅帯導体の製造プロジェクトをご検討の場合は、銅材グレード、入線材料、目標とする幅 × 厚さ、寸法公差、成形要件、生産能力をお知らせください。
当社の技術チームがお客様の要求仕様を確認し、カスタマイズされた精密圧延設備が製造条件に適しているかどうかを評価いたします。