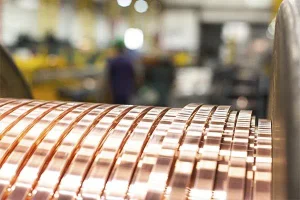
エナメル絶縁や紙絶縁に使用する平角銅線には、幅や厚さの寸法精度だけでなく、角部形状、表面清浄度、残留応力、機械的特性など、さまざまな品質要件が求められます。これらの要素は、絶縁品質や巻線時の加工性に直接影響します。
変圧器や電動機の製造では、絶縁不良の多くがエナメル塗装や絶縁紙の巻き付け工程に入る前の段階で発生しています。そのため、安定した圧延工程を確立することは、高品質な平角銅導体を製造するうえで重要です。
本記事では、平角銅線の実用的な前処理方法、圧延条件、品質検査項目、不具合の原因分析と対策について解説します。
1. エナメル絶縁用平角銅線に求められる導体仕様
銅材の種類と寸法
電気導体に一般的に使用される銅材には、C11000(Cu-ETP)、C10200(Cu-OF)、C10100(Cu-OFE)などがあります。
製造を開始する前に、絶縁前の裸導体について、幅、厚さ、角部の曲率半径(コーナーR)、寸法公差、必要な材料調質状態を確認する必要があります。
また、裸導体の寸法と、エナメル皮膜や絶縁紙の厚さを含む絶縁後の完成寸法を明確に区別することが重要です。
技術参考:断面積の計算
公称寸法が5.00 × 2.00 mmの長方形導体の場合:
公称断面積 = 5.00 × 2.00 = 10.00 mm²
この計算は、角部に丸みのない直角断面を前提としています。同じ全幅・全厚の範囲内で角部に丸みを設けると、実際の銅の断面積は小さくなります。
最終的な断面形状は、導体図面および適用される仕様に適合している必要があります。
2. 平角銅線の圧延工程を最適化する
一般的な製造工程は、次のとおりです。
丸線 → 伸線(必要に応じて) → 多段圧延 → エッジ成形 → 焼鈍(必要に応じて) → 洗浄・検査 → 巻取り
ロールギャップと圧下率の管理
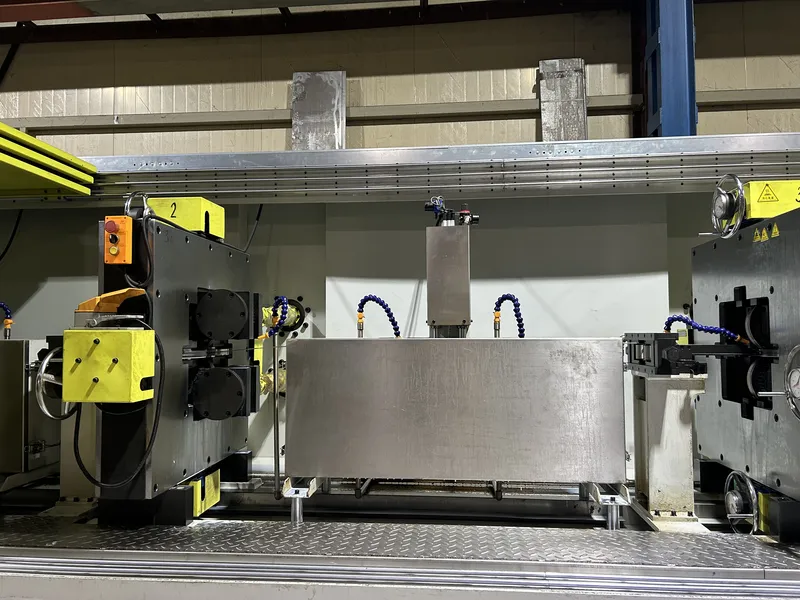
平角銅線の製造には、一般的に2段式圧延スタンド(2-Hi)が使用されます。
ロールギャップは主に製品の厚さを制御します。一方、最終的な幅は、材料の横方向への塑性流動、ロール形状、各パスにおける圧下量の配分にも左右されます。
各圧延パスにおける厚さの圧下率は、次の式で計算できます。
圧下率(%)=[(入口厚さ − 出口厚さ)/ 入口厚さ]× 100
例えば、厚さを2.00 mmから1.80 mmに減少させた場合、圧下率は10%となります。
これは計算例であり、すべての圧延条件に適用できる推奨圧下率ではありません。実際のパススケジュールは、材料の状態、圧延荷重、最終製品の断面形状に応じて設定する必要があります。
張力と芯出しの管理
ロールギャップを調整する前に、ロールの平行度、入口側の線材位置、入口側と出口側の張力を確認してください。
厚さが安定しているにもかかわらず幅が変動する場合は、ロールギャップを繰り返し調整するのではなく、材料の横広がり、入口材料のばらつき、張力変動を調査することが重要です。
加工方法の違いについては、平角銅導体の製造における平角線圧延機と伸線機の比較をご覧ください。
3. 絶縁工程前のコーナーRを管理する
エナメル絶縁銅線
角部が鋭すぎたり、形状が不均一だったりすると、エナメル皮膜を均一に形成することが難しくなり、局所的な絶縁性能の低下につながる可能性があります。
紙絶縁銅線
バリや鋭利なエッジは、絶縁紙の巻き付け工程や、その後の巻線工程で絶縁紙を損傷させるおそれがあります。
| 角部の問題 | 考えられる原因 | 改善対策 |
|---|---|---|
| コーナーRの左右差 | 線材の供給位置ずれ | 線材の芯出し状態を確認する |
| 角部が鋭すぎる | エッジ成形不足 | 成形工具を点検する |
| 角部の丸みが大きすぎる | ロールプロファイルの不適合 | 工具形状を見直す |
| コーナーRのばらつき | 工具摩耗または張力の不安定 | ロールおよび張力制御を点検する |
コーナーRは、適切な断面形状測定方法を用いて確認する必要があります。幅と厚さの測定だけでは、角部形状を十分に評価できません。
詳しくは、平角銅線製造におけるコーナーRの管理方法をご参照ください。
4. 表面処理と焼鈍
表面洗浄
圧延潤滑剤、銅粉、酸化、表面の傷などは、後工程の絶縁品質に影響を与える可能性があります。
エナメル塗装の前には、使用する塗装システムに適した洗浄方法で、表面の汚染物質を除去する必要があります。
絶縁紙を巻き付ける前には、導体表面にバリ、付着・埋込み異物、傷などがないか確認してください。
機械的特性の管理
冷間圧延によって銅の硬さは増加し、延性は低下します。累積加工度や要求される最終調質状態によっては、焼鈍処理が必要になります。
焼鈍条件は、銅材の種類、これまでの加工履歴、要求される機械的特性に基づいて設定する必要があります。
焼鈍後は、指定された材料状態が得られていることを確認するとともに、表面酸化の有無を検査してください。
5. 絶縁工程前の品質検査
品質検査では、導体の断面形状、表面状態、機械的特性を評価する必要があります。
| 検査項目 | 推奨検査方法 | 合否判定基準 |
|---|---|---|
| 幅・厚さ | 校正済み測定器による寸法測定 | 図面に指定された公差 |
| コーナーR | 光学式断面形状測定 | 指定された角部形状 |
| 表面品質 | 目視検査またはカメラ検査 | 表面品質の受入基準 |
| 機械的特性 | 引張試験または硬さ試験 | 要求される調質状態 |
| 真直度 | 真直度測定 | 製品仕様 |
| 巻取り品質 | ボビンおよび張力の検査 | 取扱いに関する要求事項 |
製造開始時、工程条件の調整後、および量産中にサンプル検査を実施する必要があります。
オンライン寸法測定は工程の連続監視に役立ちますが、表面検査や機械的試験の代わりにはなりません。
6. 不具合の根本原因分析と対策一覧
絶縁不良が発生した場合は、圧延、エッジ成形、洗浄、材料準備の各工程にさかのぼり、原因を調査する必要があります。
| 生産上の問題 | 考えられる根本原因 | 最初に確認する項目 |
|---|---|---|
| 厚さの経時的な変動 | ロール摩耗または温度変化 | ロール状態とギャップの安定性 |
| 幅の変動 | 横方向への材料流動が不安定 | 圧下スケジュールと張力 |
| エナメル皮膜の厚さむら | 角部形状または塗装条件 | コーナー形状と塗装設定 |
| 絶縁紙の破れ | バリまたは鋭利なエッジ | エッジ成形工具 |
| 表面の傷 | ロールやガイドの汚れ | 接触面の状態 |
| 過大なスプリングバック | 材料状態または残留応力 | 調質状態と加工履歴 |
| 巻取り不良 | 巻取り張力の不安定 | 巻取り装置の同期制御 |
実践的な不具合診断手順
まず、不具合が連続的、周期的、または断続的に発生しているかを確認します。
周期的な厚さ変動は、ロールの偏心が原因である可能性があります。一方、寸法が徐々に変化する場合は、温度変化や工具摩耗が関係している可能性があります。
次に、入口材料の測定値、圧延条件、検査記録を比較します。
一度に変更する工程条件は1項目に限定し、その効果を確認してから次の調整を行うことが推奨されます。
7. 適切な平角銅線圧延機の選定方法
設備選定では、機械の公称最高速度だけでなく、絶縁前の完成導体に求められる仕様を基準にすることが重要です。
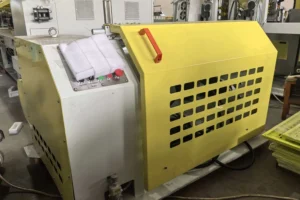
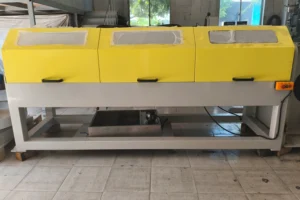
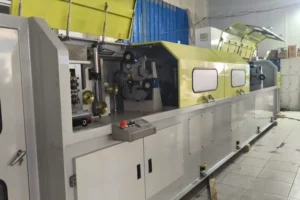
適切な生産ラインでは、圧延スタンド、エッジ成形工具、潤滑、張力制御、検査装置、巻取り装置を連携させる必要があります。
設備構成については、CRM精密平角線圧延機をご覧ください。
見積りを依頼する際には、以下の情報をご提供ください。
- 銅材の種類と入口寸法
- 完成品の幅、厚さ、寸法公差
- 必要なコーナーRと表面品質
- 機械的特性と焼鈍条件
- 生産能力とボビン仕様
- エナメル絶縁または紙絶縁の加工方式
設備ごとの加工能力や達成可能な寸法公差については、実際の導体図面に基づいて確認する必要があります。
よくある質問(FAQ)
圧延後の平角銅線をそのままエナメル塗装できますか?
はい。寸法、表面清浄度、機械的特性が塗装工程の要求を満たしていれば可能です。ただし、追加の洗浄や焼鈍が必要になる場合があります。
エナメル絶縁と紙絶縁で同じコーナーRを使用できますか?
必ずしも同じとは限りません。適切なコーナーRは、導体形状、絶縁構造、適用される仕様によって異なります。
絶縁工程前には必ず焼鈍が必要ですか?
いいえ。焼鈍の必要性は、銅材の種類、累積加工度、要求される最終的な機械的特性によって決まります。
1台の圧延機で両方の絶縁方式に対応する線材を製造できますか?
はい。設備が両方の用途の要求を満たしていれば可能です。ただし、用途に応じて工具や加工条件の変更が必要になる場合があります。
まとめ
エナメル絶縁および紙絶縁に使用する平角銅線の製造準備では、圧延精度、角部形状、表面状態、焼鈍条件、張力を総合的に管理する必要があります。
安定した生産を実現するには、公称寸法を満たすだけでなく、製造工程全体を通じて導体品質の一貫性を維持することが重要です。
Sky Bluer Environmental Technology Co., Ltd.(CRM)は、平角銅導体の製造に対応する精密圧延機およびカスタマイズされた線材加工設備の設計・製造を行っています。
平角銅線の製造プロジェクトをご検討中ですか? 銅材の種類、入口寸法、完成寸法、公差、絶縁要件を当社の技術チームまでお知らせください。お客様の用途に適した圧延設備構成を検討いたします。