はじめに
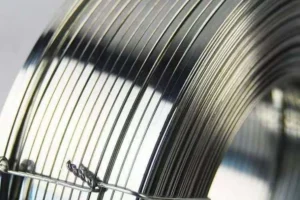
ばね鋼平角線は、強度、精度、耐久性が重視される産業分野において重要な材料です。一般的な丸線と比較して、平角線はより広い接触面積、優れた応力分布、そして高い機械的安定性を備えています。自動車、電子・電気機器、産業機械をはじめとするさまざまな分野で、高い疲労強度、引張強度、精密な寸法が求められる用途にばね鋼平角線が使用されています。
安定した品質を確保し、スクラップを削減して生産効率を最適化するためには、適切な線材圧延設備を選定することが重要です。多段式平角線圧延機から一体型焼鈍システムまで、設備の選択は最終製品の機械的特性、表面仕上げ、寸法公差に直接影響します。当社の平角線圧延機および一体型生産ソリューションは、こうした厳しい要求に対応し、各種用途において高精度、高効率、安定した生産を実現できるよう設計されています。
ばね鋼平角線の用途
自動車産業
自動車産業は、高強度と優れた耐疲労性を兼ね備えていることから、ばね鋼平角線の主要な需要分野の一つです。主な用途は以下のとおりです。
- リーフスプリングおよびコイルスプリング:厚さ1.5~3 mmの平角線は、安定した耐荷重性能と長い疲労寿命を備えており、サスペンションシステムにおいて重要な役割を果たします。
- クリップおよび止め輪:高強度平角線により、エンジン部品、ブラケット、締結部品を確実に固定できます。
- シートフレームおよび構造支持部品:応力を均一に分散し、安全性と快適性の向上に貢献します。
電気・電子分野
電気・電子用途では、安定した導電性能を確保するため、平角線の高い寸法精度と優れた表面品質が求められます。
- PCBコネクタおよび端子:厚さ0.05~0.2 mmの薄型平角線は、低抵抗接続を実現し、高密度電子回路における安定した性能を確保します。
- バッテリータブ(リチウムイオン/鉛蓄電池):均一な幅を持つ高導電性銅合金平角線により、効率的な電流伝送が可能となり、局部的な発熱を低減します。
- 小型部品:スイッチ、センサー、コネクタなどのマイクロスプリングには、用途に合わせて成形されたばね鋼平角線プロファイルが使用されます。
産業機械
平角線は、高精度部品と高い耐久性が要求される産業機械において欠かせない材料です。
- プレス部品およびブラケット:安定した厚さと幅により、再現性の高い成形および組立工程を実現します。
- コンベヤシステム部品:チェーンやガイドに使用される耐摩耗性平角線は、長期間にわたる機械的負荷に耐えることができます。
- 締結部品およびクリップ:カスタム圧延された平角線により、高強度の産業用クリップ、止め輪、ワッシャーなどを製造できます。
医療機器
医療用途では、平角線の強度と耐食性を組み合わせた特性が活用されています。
- 外科用器具:厚さ0.2~1.0 mmのステンレスばね鋼平角線は、高い精度と耐久性を提供します。
- 医療用インプラント:外科用ステープルや小型埋め込み型デバイスに必要な高い疲労寿命と生体適合性を備えています。
適切な線材圧延設備の選定
ばね鋼平角線に求められる性能を維持するためには、適切な線材圧延設備を選定することが重要です。設備の選択は、線材寸法、材料の種類、生産量、最終用途によって異なります。
平角線圧延機
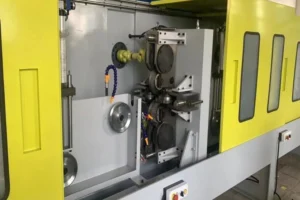
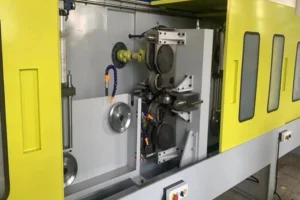
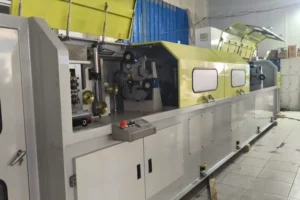
平角線圧延機は、多段圧延、張力制御、表面を保護するロールを組み合わせ、丸線を平角形状へ加工します。主な選定ポイントは以下のとおりです。
- 厚さ・幅範囲:必要な幅と厚さに対応しながら、±0.01 mmの厳しい寸法公差を維持できる設備が必要です。
- パス数:2~8パスの多段圧延システムにより、内部応力を低減し、平坦度を向上させます。
- 速度・生産能力:50~500 m/minの範囲で圧延速度を調整できることで、さまざまな材料に応じたプロセス最適化が可能になります。
- 材料適合性:ばね鋼、ステンレス鋼、銅合金では、それぞれ異なるロール硬度や潤滑システムが必要になります。
鋼線製造設備全般とその技術仕様について詳しく確認する場合は、鋼線製造設備に関する総合情報も参考になります。
一体型焼鈍・焼戻しシステム
圧延前または圧延後に適切な熱処理を行うことで、要求される機械的特性を確保できます。
- 応力除去:焼鈍によって圧延工程で発生した内部応力を低減し、耐疲労性を向上させます。
- 硬度制御:焼戻しにより必要な引張強度を確保し、高性能ばね鋼では最大2,000 MPaの引張強度に対応します。
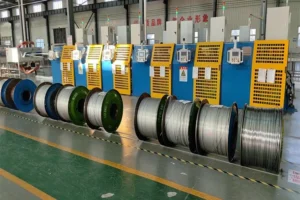
- インライン統合:圧延と焼鈍を1本の生産ラインに統合することで、材料のハンドリング工程を削減し、生産時間を短縮できます。
自動化とインライン測定
最新の線材圧延設備には、自動搬送システムやレーザー測定技術が導入されています。
- 厚さ・幅のインライン測定:平角線の寸法を±0.005~0.01 mmの公差範囲内に維持します。
- 自動張力制御:変形、曲がり、表面欠陥の発生を防止します。
- プロセス最適化:リアルタイムのフィードバックに基づいてロールギャップ、速度、張力を調整し、安定した品質を維持します。
大量生産における検討事項
大量生産では、以下のポイントを考慮する必要があります。
- 省エネルギー:インバーター(VFD)の採用により、電力消費を削減できます。
- スクラップ削減:自動材料搬送とインライン測定によって、不良線材の発生を最小限に抑えます。
- メンテナンス性:ロール、ダイス、潤滑システムへ容易にアクセスできる設備は、メンテナンスによるダウンタイムの短縮につながります。
- モジュール設計:クイックチェンジ式ロールとダイスにより、異なる線幅やプロファイルへ迅速に切り替えることができます。
技術パラメータ概要
ばね鋼平角線の技術仕様は、用途、要求される機械的特性、生産方法によって異なります。以下は、用途別に分類した一般的な産業用パラメータの概要です。
| パラメータ | 用途別の一般的な範囲 | 備考 |
|---|---|---|
| 幅 | 0.5~6 mm(電子部品)、6~15 mm(自動車)、15~25 mm(産業用途) | 各種プロファイルに対応するためロールギャップを調整可能 |
| 厚さ | 0.05~0.3 mm(マイクロスプリング)、0.3~1.5 mm(自動車)、1.5~5 mm(産業用途) | ±0.01 mmの公差に対応可能 |
| 圧延速度 | 50~150 m/min(薄物/高炭素鋼)、150~350 m/min(中間)、350~500 m/min(幅広材) | 材料硬度および潤滑条件によって異なる |
| パス数 | 2~4(精密用途)、4~6(自動車)、6~8(産業用途) | 圧下率および表面仕上げによって決定 |
| 材料 | 1075~1095、50CrV4、60Si2Mn、オプションでステンレス鋼/銅 | 高炭素鋼には事前焼鈍材を推奨 |
| ロール | 焼入れ鋼、クロムめっき | 耐摩耗性、平滑な表面 |
| インライン測定 | レーザー/光学センサー | 幅、厚さ、平坦度をリアルタイムで制御 |
最適な生産のためのベストプラクティス
- 線材の前処理:圧延前に線材を焼鈍または脱脂し、表面欠陥の発生を低減します。
- 潤滑:材料に適したオイルまたはエマルションを使用し、ロール摩耗や傷の発生を防止します。
- 定期的なロール点検:500~1,000生産時間ごとにロールを点検し、寸法の安定性を維持します。
- インラインフィードバックの活用:測定センサーとCNC制御ロールを連携させ、寸法偏差をリアルタイムで補正します。
- オペレーター教育:適切な設備設定、校正、メンテナンスを実施できる熟練オペレーターを育成することで、安定した生産品質を確保します。
平坦化設備を最適な状態に維持するための詳細については、ワイヤー平坦化機のメンテナンスおよび生産効率向上に関する情報も参考になります。
まとめ
ばね鋼平角線は、自動車、電子・電気機器、産業機械、医療機器など、強度、精度、耐久性が重視される幅広い産業分野で不可欠な材料です。安定した厚さ、優れた表面仕上げ、信頼性の高い機械的特性を実現するには、高性能な圧延設備、適切な熱処理、高度な自動化技術を適切に組み合わせる必要があります。
用途に適した設備を選定し、焼鈍システムとインライン測定システムを統合するとともに、実績のある生産管理方法を採用することで、メーカーは安定した品質を確保し、スクラップを削減しながら生産効率を最大化できます。
当社のばね鋼用平角線圧延機は、こうした厳しい要求に対応できるよう設計されています。また、当社の専門チームがお客様の生産ライン最適化に向けて、用途に応じた技術的なアドバイスを提供します。