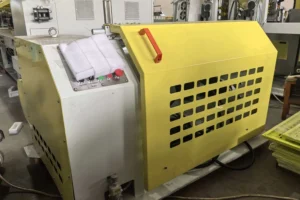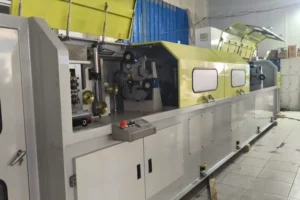
平角線圧延機と伸線機のどちらを選択するかは、原材料の状態、最終製品の断面形状、寸法公差、導体の用途によって決まります。設備の公称速度だけで判断することは適切ではありません。
圧延加工では、回転するロールの間に銅線を通し、圧縮力によって塑性変形させます。一方、伸線加工では、材料をダイスに通して引っ張ることで断面形状を変化させます。どちらも金属の塑性変形を利用する加工方法ですが、最終的な線材形状を形成・制御する仕組みは異なります。
変圧器や電動機向けの平角銅線を製造する場合、こうした違いは工具設計、角部R、表面品質、生産工程の安定性に影響します。
本記事では、それぞれの加工原理と技術的な特徴を比較し、用途に応じた設備の選定方法と、圧延・伸線を組み合わせる場合の考え方を解説します。
平角線圧延機と伸線機の主な違い
| 比較項目 | 平角線圧延機 | 伸線機 |
|---|---|---|
| 加工原理 | 回転するロールによる圧縮加工 | ダイスを通して材料を引き抜く引張加工 |
| 主な工具 | 平ロールまたは成形ロール | 丸線用または異形線用の伸線ダイス |
| 主な用途 | 線材の平坦化、平角線の成形 | 線径の縮小、異形線の成形 |
| 厚さの制御 | ロール間隙、圧延スタンドの剛性、圧下量、線材張力 | ダイス形状、工具摩耗、材料の弾性回復 |
| 幅の制御 | 材料の幅広がりとエッジ成形工具 | ダイス開口形状と材料流動 |
| 角部形状の制御 | 成形ロールまたは専用の角部R成形工程 | 専用設計の異形伸線ダイス |
| 主な加工上のリスク | 不均一な幅広がり、芯ずれ、ロール痕 | 過大な伸線力、ダイス摩耗、表面傷 |
| 段取り替え | ロールやガイドの調整・交換 | ダイス交換と伸線工程の変更 |
どちらか一方が、すべての用途で必ず高精度になるわけではありません。実際に得られる寸法精度は、生産ライン全体の構成と加工条件によって異なります。
平角線圧延機の仕組み
精密平角線圧延機は、丸銅線またはあらかじめ成形された銅線の厚さを段階的に減少させます。厚さが減少すると、材料は長手方向に伸びるとともに、幅方向にも広がる場合があります。
ロール形状、各パスの圧下量、入口側と出口側の線材張力によって、最終的な断面形状の均一性が左右されます。
一般的な製造工程は次のとおりです。
丸銅線 → 粗圧延 → 中間圧延 → エッジ成形 → 最終サイジング → 検査 → 巻取り
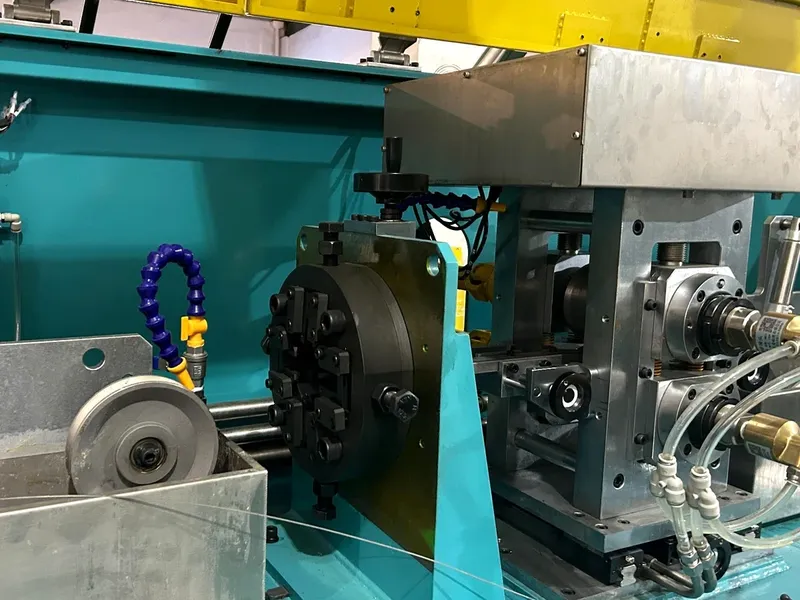
ロール間隙、圧延パス設計、エッジ成形
一般的な2段圧延スタンド(2-Hi)では、ロール間隙を調整することで主に線材の厚さを制御します。
一方、幅は材料の横方向への流動にも影響されるため、ロール間隙を狭くするだけでは必ずしも調整できません。所定の角部Rを形成するには、追加のエッジ成形工具が必要になる場合があります。
1回のパスで過大な圧下を行うのではなく、複数のパスに分けて適切な圧下量を設定することで、幅のばらつき、左右非対称なエッジ、表面損傷などの問題を抑えられます。
圧延パスの設計では、材料の状態、目標断面形状、必要な圧延荷重を考慮する必要があります。
また、線材ガイドと駆動装置の同期制御も重要です。線材がロール中心からずれた状態で供給されると、厚さが公差内であっても、左右の角部Rに差が生じる可能性があります。
伸線機による銅線の成形方法
伸線機は、原材料よりも小さい断面、または異なる断面形状を持つダイスに銅線を通し、引張力によって加工します。
一般的な伸線加工は、後工程に必要な丸銅線の直径を得るために広く使用されています。
平角銅線を製造する場合は、専用の異形伸線ダイスに加え、適切な引張装置と線材ガイドが必要です。
想定される製造工程の一例は次のとおりです。
丸線 → 予備伸線 → 異形ダイスによる伸線 → 最終サイジング → 検査 → 巻取り
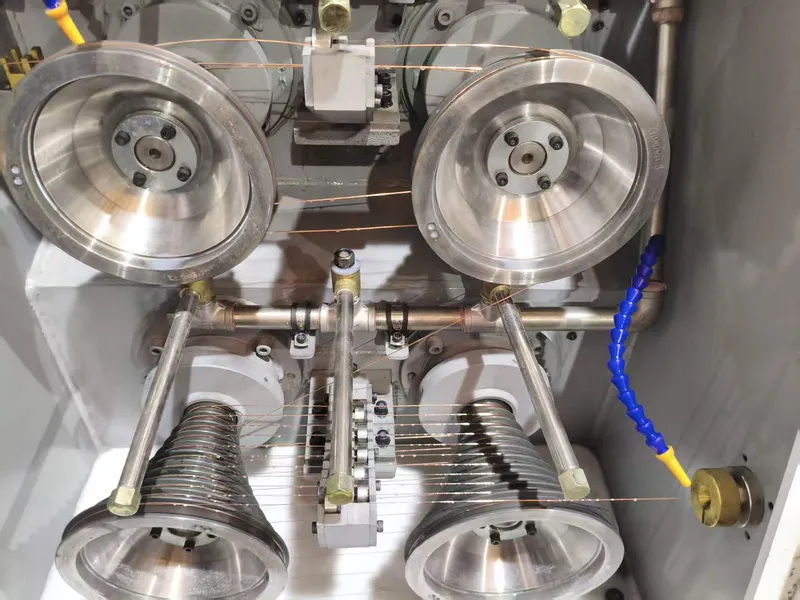
ダイス形状と伸線力
異形伸線ダイスは、一般的な平ロールによる圧延加工と比較して、導体断面のより広い周囲部分を拘束します。
ただし、ダイスの開口寸法が、そのまま完成線材の寸法になるとは限りません。材料の弾性回復、銅の初期硬さ、潤滑状態、ダイス摩耗なども最終寸法に影響します。
断面減少率が過大になると伸線力が増加し、断線、表面の筋傷、ダイスの早期摩耗につながる可能性があります。
そのため、必要な引張力、許容される加工率、断面形状を適切に評価することが重要です。
通常の丸線用伸線機は、速度設定を変更するだけで高精度な平角銅線を製造できるわけではありません。異形伸線に対応した工具、線材経路、加工工程の設計が必要です。
寸法精度と角部Rの制御に適しているのはどちらか?
幅と厚さの寸法公差
圧延加工では、ロール間隙を調整することで厚さを機械的に制御できます。一方、幅の制御には、材料の横方向への流動を適切に管理し、必要に応じてエッジ成形工程を追加することが求められます。
異形伸線では、ダイス形状によって目標断面が定められます。ただし、工具摩耗や材料の弾性回復により、完成品の寸法が変化する場合があります。
両加工方法の精度を比較する際は、同じ材料、同じ目標寸法、同等の測定方法を用いる必要があります。
単に「ミクロン単位の高精度」といった一般的な説明を評価するのではなく、製品寸法ごとの保証公差をメーカーに確認することが重要です。
角部Rと表面品質
平角銅線では、幅と厚さが規定値を満たしているだけでは十分ではありません。
角部が鋭すぎたり、バリが発生したりすると、エナメル被覆や絶縁紙を損傷する可能性があります。一方、角部Rが大きすぎると、規定された外形寸法内での銅の有効断面積が減少します。
圧延ラインでは、専用の角部R成形ユニットを追加することができます。異形伸線では、主にダイス形状と加工工程によって角部形状が決まります。
いずれの方法でも、完成品の角部輪郭を直接測定する必要があります。幅と厚さを測定する一般的なレーザー寸法測定装置だけでは、角部Rの形状全体を正確に評価することはできません。
表面欠陥にも違いがあります。圧延ではロール痕やエッジの損傷が生じる場合があり、伸線ではダイスに起因する筋傷や擦り傷が発生する可能性があります。
どちらの加工方法でも、工具の清浄度、適切な潤滑、安定した線材ガイドが不可欠です。
導体の断面形状や品質要件については、裸平角銅線の種類・用途・製造方法もご参照ください。
伸線加工と圧延加工を組み合わせるべき場合
電気用導体の製造ラインでは、伸線加工と圧延加工がそれぞれ異なる役割を担うことがあります。
まず伸線加工によって均一な直径の丸銅線を製造し、その後の圧延工程で平角断面に成形する方法が一般的な選択肢の一つです。
完成品に特定の機械的特性が要求される場合には、焼鈍工程を組み込むこともあります。
| 製造工程 | 適用を検討する場合 | 主な技術確認項目 |
|---|---|---|
| 伸線 → 圧延 | 銅荒引線や丸銅線を平坦化する前に線径を縮小する必要がある場合 | 伸線時の断面減少率と圧延パス設計 |
| 異形伸線による直接成形 | 適切な異形ダイスによって所定の平角断面を形成できる場合 | ダイス設計、伸線力、角部の寸法精度 |
| 圧延 → 異形ダイスによるサイジング | 圧延で基本形状を形成し、追加工程で寸法を仕上げる場合 | 追加の加工硬化、ダイス摩耗、改善効果の検証 |
複数の加工方法を組み合わせると、必要な工具、保守作業、制御項目が増加します。
そのため、製品仕様を安定して満たせる範囲で、できるだけシンプルな工程構成を選ぶことが望まれます。
銅材の種類、焼鈍、後工程の要求事項
電気用導体に使用される代表的な材料には、電気タフピッチ銅のCu-ETP(C11000)や、C10200などの無酸素銅があります。
圧延加工と伸線加工はいずれも冷間加工であり、加工硬化によって材料の硬さや延性が変化します。
原材料の初期状態にばらつきがあると、加工荷重や完成品の断面形状にも影響する場合があります。
焼鈍工程が必要かどうかは、累積加工率と完成導体に要求される機械的特性によって判断します。
また、後工程での使用条件も重要です。
変圧器用導体では、巻線加工や紙絶縁処理に適した安定した断面形状が求められます。エナメル線では、清浄な表面と適切な角部Rが必要です。
さらに、曲げ加工やヘアピン巻線の成形を行う電動機用導体では、延性に関する追加の要求が生じる場合があります。
裸導体と絶縁処理後の導体については、それぞれの寸法を区別して仕様を定める必要があります。
変圧器用途については、変圧器巻線用の紙巻平角銅線をご覧ください。
設備選定時に明確にすべき技術仕様
設備メーカーに見積りを依頼する前に、完成導体の断面図と生産条件を明確にすることが重要です。
主な確認項目は次のとおりです。
- 銅材の種類、材料状態、原材料の線径または断面形状
- 完成品の幅、厚さ、およびそれぞれの寸法公差
- 角部R、エッジの状態、表面品質に関する要求
- 必要な硬さまたは破断伸び、および後工程での絶縁・成形条件
- 目標生産能力、コイル重量、繰出し・巻取り方式
- 使用可能な電源・冷却水などのユーティリティ、検査条件、受入試験の要求事項
さらに、工程フロー図、工具構成、製品寸法ごとの保証公差、試作・生産試験の評価基準についても確認することを推奨します。
設備の設計速度は、すべての線材寸法で保証される生産速度を意味するものではありません。
CRM平角線圧延機の公開技術仕様
CRM変圧器用精密平角線圧延機は、公開されている設備構成によると、2基の2段圧延スタンド(2-Hi)と、その後段に配置された駆動式角部R成形圧延機を備えています。
また、張力制御、冷却、寸法測定、巻取り装置などが組み込まれています。
| 公開仕様項目 | 仕様値 |
|---|---|
| 入線丸線径 | 1.0~6.0 mm |
| 完成品の幅/厚さ | 0.6~10 mm/0.4~6 mm |
| 幅公差/厚さ公差 | ±0.01 mm/±0.005 mm |
| 調整可能な角部R | R0.05~1.0 mm |
| 設計速度 | 180 m/min |
これらはメーカーが公開している設備仕様であり、すべての材料、製品寸法、角部R、生産速度の組み合わせにおいて、各数値を同時に保証するものではありません。
実際の加工性能については、技術評価または生産試験による確認が必要です。
よくある製造上の問題と対策
| 発生する問題 | 考えられる原因 | 推奨される対策 |
|---|---|---|
| 左右の角部Rが不均一 | 線材の芯ずれ、工具の位置ずれ | 線材のセンタリング、ロールやダイスの位置を確認する |
| 厚さのばらつき | ロール間隙の変動、ダイス摩耗 | 工具を点検し、寸法測定値の推移を分析する |
| 表面の傷 | ロール、ダイス、ガイドの汚れ | 接触面を清掃・点検する |
| 断線 | 過大な伸線力、線材張力の不安定 | 加工率、潤滑状態、材料状態を確認する |
| 幅のばらつき | 不安定な幅広がり、入線材のばらつき | 圧延パス設計と原材料の均一性を確認する |
問題が発生した際に、圧延荷重や伸線張力を一律に増加させることは避けるべきです。
原因を特定せずに条件を変更すると、根本的な問題が解決しないだけでなく、新たな欠陥を引き起こす可能性があります。
よくある質問(FAQ)
平角銅線の製造には、必ず圧延加工の方が適していますか?
いいえ。圧延加工は、段階的な平坦化やエッジ成形に適していますが、製品の断面形状によっては異形伸線も有効な方法です。
重要なのは、要求された図面仕様に対して、実際に安定した製造が可能であることを確認することです。
一般的な伸線機で平角銅線を製造できますか?
専用の異形伸線ダイス、十分な引張能力、適切な線材ガイド、検証済みの加工工程がなければ対応できません。
丸線の線径を縮小できることだけでは、平角線の製造能力があるとは判断できません。
角部Rをより高精度に加工できるのはどちらですか?
適切に設計された工具を使用すれば、どちらの加工方法でも所定の角部Rを形成できます。
ただし、完成品の断面輪郭を直接測定する必要があります。幅と厚さの測定だけでは、角部Rを十分に評価できません。
加工後の銅線には必ず焼鈍が必要ですか?
必ずしも必要ではありません。
焼鈍の要否は、原材料の初期状態、累積冷間加工率、完成品に要求される硬さや伸び特性によって異なります。
焼鈍工程の必要性と配置位置は、生産工程全体を考慮して決定する必要があります。
設備購入前にメーカーへ確認すべき項目は何ですか?
代表的な製品サンプル、または生産試験による検証を依頼することを推奨します。
その際、完成品の寸法、角部形状、表面状態、安定した生産速度、一定の生産長さにわたる品質の均一性を確認することが重要です。
まとめ
平角線圧延機と伸線機は、単純に置き換えられる設備ではありません。
圧延加工は、制御された圧縮力によって平角断面を形成します。一方、異形伸線では、専用の成形ダイスと引張力を利用して目標形状を得ます。
電気用導体の製造ラインでは、両方の加工方法を組み合わせることもあります。伸線加工で原材料の線径を整え、その後の圧延加工によって最終的な導体形状を形成する方法です。
Sky Bluer Environmental Technology Co., Ltd.は、銅およびアルミニウム導体の製造に対応するCRMブランドの精密圧延機と伸線設備を提供しています。
平角銅線の製造ラインをご検討の場合は、材料の種類、入線寸法、完成品の断面図、寸法公差、角部R、目標生産能力をお知らせください。
当社の技術チームが、お客様の製造条件に応じて、圧延、伸線、または両工程を組み合わせた適切な設備構成を検討いたします。