
はじめに
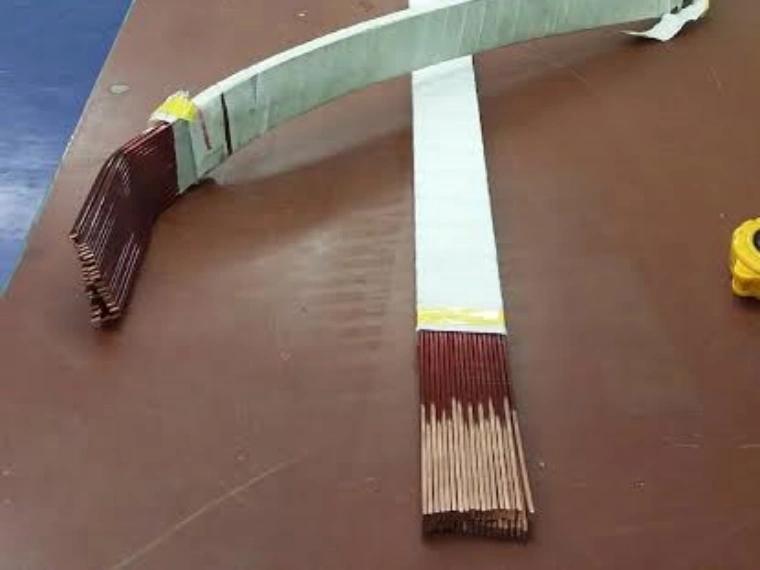
Roebel Bar導体は、大型モーター、発電機、その他の高出力回転電気機器で使用される特殊な転位導体です。一般的な単一の矩形銅導体とは異なり、Roebel Barは複数の絶縁された銅素線を成形・転位して構成され、各素線が導体全体の中で周期的に異なる位置を占めるように設計されています。
この構造は、大型電気機器において特に重要です。導体寸法や磁界の影響により、電流分布が不均一になったり、追加損失が発生したりする可能性があるためです。
製造の観点では、Roebel Barの性能は個々の銅素線の品質から始まります。寸法精度、素線形状、コーナーR、表面品質、機械的特性、絶縁、転位の安定性などが、最終的な導体品質に直接影響します。
本記事では、モーターおよび発電機向けRoebel Bar導体の構造、用途、技術要件、素線製造、主要な生産上のポイントについて解説します。
Roebel Bar導体とは?
Roebel Barは、複数の個別絶縁された銅素線を組み合わせて構成される転位導体です。
各素線は、導体長手方向に沿って位置が変化するように成形・配置されます。
簡略化した製造工程は以下の通りです。
銅ロッド → 伸線 → 矩形銅素線製造 → 素線絶縁 → 素線成形 → 転位 → Roebel Bar組立
代表的な特性は以下の通りです。
| 項目 | 一般的な内容 |
|---|---|
| 導体材料 | 高導電率銅 |
| 個別素線 | 矩形 / 異形銅 |
| 素線絶縁 | 用途に応じた電気絶縁 |
| 素線本数 | 機械設計に応じて決定 |
| 素線配置 | 転位構造 |
| 完成形状 | 組立式バー導体 |
| 主な用途 | 大型モーター、発電機 |
| 寸法公差 | 用途依存 |
| 表面要求 | 平滑で欠陥がないこと |
| 機械的状態 | 成形・転位に適した状態 |
正確な導体形状は、電気機器の設計、電流容量、スロット寸法、電圧レベル、冷却方式、電磁的要求によって決まります。
なぜ転位が必要なのか?
大型電気機器では、導体は複雑な電磁界の中で動作します。
大断面の導体を単一の中実銅導体として製造すると、導体内部の異なる位置が異なる電磁条件にさらされることがあります。その結果、循環電流や追加的な渦電流損失が発生する可能性があります。
その対策の一つが、導体を複数の絶縁素線に分割し、それぞれの位置を転位させる方法です。
原理は次のように簡略化できます。
大断面導体 → 複数の細い素線 → 個別絶縁 → 制御転位 → 組立導体
転位によって、各素線は導体断面内で周期的に異なる位置を占めます。
これにより、素線間の電磁条件をより均等にし、大型電気機器の巻線における追加損失を低減できる場合があります。
Roebel Bar導体の主な用途
Roebel Barは、一般的な小型モーターよりも、大型回転電気機器で主に使用されます。
代表的な用途は以下の通りです。
| 用途 | 主な導体要求 |
|---|---|
| 大型発電機 | 高い電流容量 |
| 水力発電機 | 長期的な巻線信頼性 |
| タービン発電機 | 電磁損失の制御 |
| 大型産業用モーター | 高出力巻線システム |
| 特殊発電機 | 用途別の導体形状 |
| 高出力回転機 | 最適化された電流分布 |
導体設計は、機械仕様によって大きく異なります。
電気機器向け平角銅線については、Copper Flat Wire for Motors and Generators: Applications and Requirementsも参照してください。
Roebel Barの構造
Roebel Barは単一の銅線ではなく、複数の要素から成る導体系として考える必要があります。
性能は、複数の相互関連要素に依存します。
銅素線
個々の素線が電流の導通経路を形成します。
主な管理項目には以下があります。
- 幅
- 厚さ
- 断面形状
- コーナーR
- 表面品質
- 機械的特性
- 寸法公差
素線絶縁
各素線は、巻線設計に応じて隣接する素線から電気的に絶縁されます。
転位
素線は、バーの長手方向に沿って位置を交換するように成形・配置されます。
最終バー形状
素線組立後、完成したRoebel Barは、ステータやその他の巻線構造に必要な総合寸法を満たす必要があります。
個別銅素線の技術要件
複数の素線を一つの完成バーに組み立てるため、各素線の寸法精度は非常に重要です。
代表的な技術参考値は以下の通りです。
| 項目 | 一般的な要求 |
|---|---|
| 材料 | Cu-ETP / 無酸素銅 |
| 素線幅 | 約2~15 mm |
| 素線厚さ | 約0.8~5 mm |
| 幅公差 | ±0.01~0.03 mm |
| 厚さ公差 | ±0.005~0.02 mm |
| 高精度厚さ公差 | 約±0.005 mmまで |
| コーナーR | 用途依存 |
| 表面 | 平滑で欠陥がないこと |
| エッジ状態 | バリなし |
| 銅の状態 | 用途別 |
| 導電率 | 高導電率銅 |
これらは一般的な技術参考値であり、Roebel Barの普遍的な規格値ではありません。
実際の素線寸法や公差は、顧客の導体図面、およびモーター・発電機の設計条件に基づいて決定する必要があります。
高精度矩形銅導体については、Bare Rectangular Copper Wire: Types, Applications and Manufacturingを参照してください。
なぜ素線の寸法精度が重要なのか?
多素線導体では、組立時に各素線の寸法誤差が累積する可能性があります。
簡単な例を示します。
| 素線1本あたりの厚さ偏差 | 10本 | 20本 | 30本 |
|---|---|---|---|
| 0.002 mm | 0.02 mm | 0.04 mm | 0.06 mm |
| 0.005 mm | 0.05 mm | 0.10 mm | 0.15 mm |
| 0.010 mm | 0.10 mm | 0.20 mm | 0.30 mm |
実際の影響は素線配置やバー形状によって異なりますが、寸法の一貫性が重要であることを示しています。
そのため、メーカーは平均寸法だけでなく、素線全長にわたる連続的な寸法安定性も管理する必要があります。
素線形状と転位
Roebel Bar用素線は、通常の直線矩形銅線よりも高い成形性が要求されます。
製造中、素線は設計された転位パターンに従いながら、導体と電気絶縁の健全性を維持する必要があります。
| 項目 | 製造への影響 |
|---|---|
| 素線幅 | 最終バー形状 |
| 素線厚さ | 導体全体寸法 |
| エッジ形状 | 成形および絶縁挙動 |
| 機械的状態 | 素線成形性 |
| 寸法一貫性 | 転位安定性 |
| 絶縁状態 | 電気的分離 |
| 素線位置合わせ | 最終バー精度 |
つまり、上流の圧延工程では、下流の素線成形工程まで考慮する必要があります。
幅と厚さが規格内であっても、機械的特性が不均一な銅素線は、Roebel Bar製造時に問題を引き起こす可能性があります。
コーナーRとエッジ品質
コーナーRも、個別銅素線の重要な管理項目です。
エッジが鋭すぎたり損傷していたりすると、後工程で絶縁トラブルのリスクが高まります。
| エッジ状態 | 想定される影響 |
|---|---|
| 鋭いコーナー | 絶縁への応力増加 |
| バリ | 絶縁損傷の可能性 |
| 不均一なコーナーR | 素線形状の不安定化 |
| エッジクラック | 信頼性低下 |
| 表面傷 | 絶縁への影響 |
| 管理されたコーナーR | 後工程の安定化 |
適切なR値は、素線寸法、絶縁システム、成形要求によって決まります。
マイカ系絶縁を使用する導体については、Mica Insulated Rectangular Copper Wire for Motors and Generatorsを参照してください。
表面品質要求
Roebel Bar用素線の製造では、清浄で安定した銅表面が必要です。
避けるべき代表的な欠陥には以下があります。
- 傷
- ロールマーク
- バリ
- エッジクラック
- 銅粒子
- 酸化
- 表面汚染
絶縁後に素線は成形・組立されるため、表面欠陥はさらに重要になる場合があります。
そのため、圧延設備には以下が求められます。
- 高品質なロール表面
- 安定したロールアライメント
- 制御された潤滑
- 高精度な線材ガイド
- 安定した張力
- 丁寧な巻取り
表面品質は、素線製造後に修正するのではなく、初期圧延工程から管理する必要があります。
Roebel Bar用銅素線の製造工程
Roebel転位工程の前に、まず高精度な銅素線を製造する必要があります。
一般的な上流工程は以下の通りです。
銅ロッド → 伸線 → 焼鈍 → 精密圧延 → サイジング → オンライン測定 → 表面検査 → 素線絶縁
伸線
伸線は、その後の精密圧延に適した銅線を準備し、必要な中間径を得るために使用されます。
焼鈍
銅の機械的状態は、その後の素線成形に適したものでなければなりません。
そのため、必要な銅特性に応じて焼鈍工程を組み込むことができます。
精密圧延
圧延工程によって、素線の矩形断面形状が形成されます。
| 圧延パラメータ | 主な影響 |
|---|---|
| ロールギャップ | 素線厚さ |
| ロール形状 | 断面形状 |
| ロールアライメント | 素線対称性 |
| 1パスあたりの圧下量 | 材料変形 |
| ロール表面仕上げ | 銅表面品質 |
| 入口張力 | 圧延安定性 |
| 出口張力 | 寸法一貫性 |
| ライン速度 | 生産安定性 |
より厳しい公差が要求される場合、複数段の圧延やサイジング工程を使用できます。

オンライン測定とクローズドループ制御
大量の同一素線を製造する場合、連続測定は特に有効です。
代表的なオンライン測定項目は以下の通りです。
| 測定項目 | 目的 |
|---|---|
| 幅 | 素線寸法の維持 |
| 厚さ | 最終形状の管理 |
| 位置 | 圧延中の位置合わせ |
| ライン速度 | 生産設備の同期 |
| 張力 | 材料送りの安定化 |
| ロール位置 | 自動補正への利用 |
クローズドループ制御は、次のように表すことができます。
レーザー測定 → 寸法偏差 → PLC制御 → ロール調整 → 素線寸法補正
これにより、長時間の連続生産でも安定した寸法を維持しやすくなります。
統合型圧延技術については、Magnet Wire Rolling and Drawing Solutions for High Efficiency Electrical Conductorsを参照してください。
矩形銅素線からRoebel Barへ
個々の素線を製造・絶縁した後、成形および転位工程に進みます。
簡略化した工程は以下の通りです。
高精度銅素線 → 個別絶縁 → 素線成形 → 制御転位 → 素線組立 → バー最終成形 → 検査
この工程では、複数素線を正確に同期させる必要があります。
重要な管理項目には以下があります。
- 素線位置
- 転位形状
- 素線張力
- 成形精度
- 絶縁保護
- バー全体寸法
- 最終直線度
成形工程では、銅や素線絶縁を損傷することなく、必要な転位形状を形成する必要があります。
Roebel BarとCTC導体の違い
Roebel BarとCTC導体はどちらも転位構造を使用しますが、用途や設計が異なり、同一製品ではありません。
| 特徴 | Roebel Bar | CTC |
|---|---|---|
| 基本構造 | 複数の絶縁素線 | 複数の絶縁素線 |
| 転位 | あり | あり |
| 主な用途 | モーター、発電機 | 電力変圧器 |
| 完成導体 | バー形導体 | 連続転位巻線導体 |
| 素線形状 | Roebel成形向け | 矩形CTC素線 |
| 主な設計対象 | 回転電気機器 | 変圧器巻線 |
| 上流精密圧延 | 重要 | 重要 |
共通点は、複数の絶縁素線と転位構造を使用することです。
主な違いは、導体形状、転位方法、製造工程、最終用途にあります。
変圧器用途については、CTC Conductors for Power Transformers: Structure, Applications and Benefitsを参照してください。
Roebel Barと一般的な矩形銅線の違い
一般的な矩形銅導体は、Roebel Barよりもはるかに単純な構造です。
| 特徴 | 矩形銅線 | Roebel Bar |
|---|---|---|
| 導体本数 | 1本 | 複数素線 |
| 転位 | なし | あり |
| 個別絶縁 | 製品による | 設計に応じて必要 |
| 製造難易度 | 低い | 高い |
| 主な用途 | モーター、変圧器、コイル | 大型回転機 |
| 電流分布最適化 | 限定的 | 転位により改善 |
| 素線成形 | 不要 | 必要 |
小型または要求の低い電気機器では、一般的な矩形銅線で十分な場合があります。
導体サイズ、電流、電磁条件によって多素線転位構造が必要になる場合、Roebel技術の重要性が高まります。
Roebel Bar製造における品質管理
品質管理では、個別素線と完成導体の両方を検査する必要があります。
個別素線の検査
主な検査項目は以下の通りです。
- 幅
- 厚さ
- コーナーR
- 表面状態
- 直線度
- 機械的状態
- 導電率
- 絶縁品質
完成Roebel Barの検査
| 検査項目 | 目的 |
|---|---|
| 全幅 | バー寸法確認 |
| 全厚 | 巻線との適合性確認 |
| 素線配置 | 転位確認 |
| 絶縁状態 | 損傷検出 |
| 表面品質 | 組立状態確認 |
| 直線度 | コイル製造を支援 |
| 電気試験 | 絶縁システム確認 |
最終的な検査要求は、顧客の導体仕様および機械仕様に従う必要があります。
生産設備の要求
Roebel Bar導体の完全な生産システムには、複数の専門工程が含まれる場合があります。
一般的な生産ラインは以下の通りです。
繰出し → 伸線 → 焼鈍 → 精密圧延 → オンライン測定 → 素線絶縁 → 素線成形 / 転位 → バー組立 → 検査
特に上流の銅素線製造に重点を置くメーカーにとって、精密圧延工程は非常に重要です。
代表的な圧延ライン機能には以下があります。
- 高精度多段圧延
- 精密ロールギャップ調整
- コーナーR制御
- オンラインレーザー測定
- クローズドループ寸法補正
- 安定した張力制御
- 表面保護
- 精密巻取り
フラット導体の総合製造技術については、Complete Flat Wire Manufacturing Lines for Energy, Automotive, and Power Industriesを参照してください。
生産設備選定前に必要な情報
Roebel Bar用素線の生産設備を設計する前に、素線レベルと最終導体の両方の要求を明確にする必要があります。
| 必要情報 | 例 |
|---|---|
| 銅材質 | C11000 / 無酸素銅 |
| 原材料径 | mm |
| 素線幅 | mm |
| 素線厚さ | mm |
| 幅公差 | ±mm |
| 厚さ公差 | ±mm |
| コーナーR | R mm |
| 銅の状態 | 顧客指定 |
| 素線本数 | 顧客指定 |
| 素線絶縁 | 顧客指定 |
| 最終バー寸法 | mm |
| 転位要求 | 顧客指定 |
| 生産速度 | m/min |
| コイル重量 | kg |
| オンライン測定 | 必須 / オプション |
これらの情報を提供することで、単なる名目寸法の矩形銅線を製造するのではなく、実際のRoebel Bar仕様に合わせて上流圧延工程を設計できます。
結論
Roebel Bar導体は、大型モーター、発電機、その他の高出力回転電気機器向けに設計された特殊な多素線転位導体です。
その性能は、以下を含む導体系全体の適切な設計に依存します。
- 銅素線寸法
- 幅・厚さ公差
- コーナーR
- 表面品質
- 機械的状態
- 素線絶縁
- 成形精度
- 転位の一貫性
- 最終バー形状
転位はRoebel Barの重要な特徴ですが、最終導体の品質はそれよりも前の、各高精度矩形銅素線の製造段階から始まっています。
伸線、焼鈍、精密圧延、オンライン寸法測定、張力制御、精密巻取りを組み合わせることで、メーカーは後工程の絶縁やRoebel Bar製造に適した均一な銅素線を生産できます。
**Sky Bluer Environmental Technology Co., Ltd.**は、モーター、発電機、変圧器、その他の電気機器に使用される銅導体向けに、カスタマイズされた精密圧延機およびフラット・矩形線の完全生産ソリューションを提供しています。
CRMの生産ソリューションは、お客様の原材料径、素線寸法、寸法公差、コーナーR、表面要求、生産速度、後工程条件に合わせて構成できます。
Roebel Bar用銅素線やその他の高精度矩形導体の生産ラインを検討されている場合は、導体図面および技術仕様をご提供ください。弊社のエンジニアリングチームが、適切な圧延工程と設備構成をご提案します。




