電気システムの小型化と高効率化が進む現在、角形マグネットワイヤ(紙絶縁平角線やエナメル平角線とも呼ばれる)は、欠かせない材料となっています。
平坦な長方形断面を持つこれらの特殊な電線は、モーター、変圧器、インダクター、電磁コイルにおける巻線の高密度化を可能にし、限られたスペースを有効活用するとともに、電気性能の向上に貢献します。
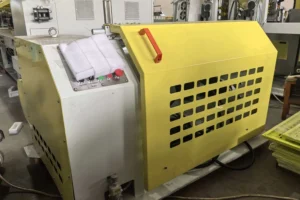
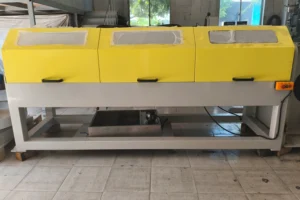
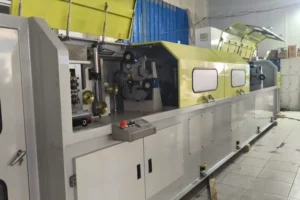
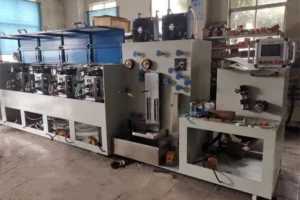
こうした重要な電線の製造を支えているのが、角形マグネットワイヤ製造装置です。この専用設備は、丸線素材を高精度な平角線へ加工し、安定した寸法精度と用途に応じた絶縁特性を実現するよう設計されています。
本記事では、角形マグネットワイヤ製造装置の基本技術、主要構成機器、製造工程、そして現代の電気工学分野でその重要性が高まっている産業用途について詳しく解説します。
角形マグネットワイヤの基礎知識:主な役割とメリット
角形マグネットワイヤは、従来の丸線とは異なり、長方形の断面を持つ絶縁銅線または絶縁アルミニウム線です。
独自の断面形状により、電気部品の設計における重要な課題を解決できるため、高性能が求められる用途で広く採用されています。
角形マグネットワイヤが丸線より優れている理由
長方形断面には、現代の電気システムの要求に適した次のようなメリットがあります。
- スペースの最適化: 角形線は巻線を高密度に配置でき、丸線と比較して巻線間の隙間を最大30%削減できます。これにより、モーターや変圧器の小型化・コンパクト化が可能となり、電気自動車(EV)、携帯電子機器、航空宇宙分野において重要な利点となります。
- 熱伝導性の向上: 巻線の充填密度が高まることで放熱性が向上し、高負荷で使用される電気部品の過熱防止に役立ちます。その結果、モーターや変圧器の寿命延長と信頼性向上につながります。
- 電気効率の向上: 巻線をより密に配置することで巻線抵抗を低減し、エネルギー損失を抑えることができます。これにより電気システム全体の効率が向上し、省エネルギー用途において重要な効果を発揮します。
- 機械的安定性: 平角形状は巻線内部の構造的安定性を高め、振動や温度変化による変形を抑制します。そのため、産業機械や自動車用部品に適しています。
角形マグネットワイヤの主な用途
角形マグネットワイヤは、さまざまな電気システムを支える重要な材料として使用されています。
- モーター: 高効率産業用モーター、電気自動車用駆動モーター、サーボモーターなど、小型設計と高い出力密度が求められる用途。
- 変圧器: 電力用変圧器、配電用変圧器、高周波変圧器など、小型化と放熱性の向上が求められる用途。
- インダクター・コイル: 電磁コイル、パワーエレクトロニクス用インダクター、オーディオ用コイルなど、高密度巻線によって精密な性能を実現する用途。
- 特殊電気部品: 航空宇宙用電気システム、医療機器、再生可能エネルギー関連設備など、小型化と高い信頼性が不可欠な用途。
角形マグネットワイヤ製造装置の主要構成と技術
角形マグネットワイヤ製造装置は、成形、絶縁処理、巻取りの各工程で高精度を確保するために設計された専用機器を組み合わせた統合システムです。
線材の繰出しから最終巻取りまで、各工程が最適化されており、寸法が安定した高品質な平角線を製造できます。
線材繰出しシステム:安定生産の基盤
繰出しシステムは、通常は銅またはアルミニウム製の丸線素材を製造装置へ供給する役割を担います。
また、線材の張力を一定に保ち、断線や変形を防止するうえでも重要な機能を果たします。
主な方式は次のとおりです。
- 動力式繰出し装置: 門型、ボックス型、フレーム型、端軸式、龍門型(Longmen)などがあります。これらの能動式システムはモーターによって供給速度を制御するため、大量生産や大径線材の加工に適しています。
- 受動式繰出し装置: バケット式繰出し装置やオーバーエンド式繰出し装置などがあります。製造装置側の引張力を利用して線材を供給する方式で、小規模生産や研究室レベルの用途に適しています。
- 主な機能: 原材料となる線材を滑らかかつ安定した速度で供給し、高精度な成形と均一な寸法を実現するための基盤を構築します。
角形線の成形・圧延:主要な加工工程
成形・圧延工程では、丸線を長方形断面の線材へ加工します。この工程において、高精度二段圧延機は最も先進的な技術の一つです。
- 高精度二段圧延機のメリット: 高い機械剛性によりミクロンレベルの寸法制御を実現し、メンテナンス負担を軽減します。また、耐摩耗性・防錆性を備えた部品や表面処理によって、装置の長寿命化に貢献します。
- 成形能力: 平角線だけでなく、平線、角線、さらには特殊ロールや追加のサイドロール・エッジ成形ロールを使用することで、異形線の製造にも対応できます。
- ロールの軸方向位置調整: サーボモーターによってロールの位置を制御し、線材全長にわたって幅と厚さを一定に保ちます。これは厳しい寸法公差を満たすために重要な機能です。
- 対応材料: 主にマグネットワイヤで最も一般的な銅を加工しますが、用途に応じてアルミニウムや銅合金にも対応できます。
張力制御と巻取り:品質と使いやすさの確保
成形後の平角線は、電気部品の製造工程で使用できる状態にするため、張力制御と巻取り工程を経ます。
- 張力制御機構: 統合された制御システムにより、巻取り工程全体で適切な張力を維持します。線材の過度な伸びや張力不足を防ぎ、寸法精度への悪影響を抑えます。
- 巻取り方式: 完成した線材は、ボビン、スプール、または専用の巻取り治具に巻き取られます。巻取り形態は、モーター巻線機などの後工程の要求に合わせて設定されます。
- 絶縁工程との連携: エナメル平角線の場合、エナメル被覆などの絶縁処理を施した後に巻取りを行うことがあります。この際、巻取り中に絶縁層が損傷しないようにする必要があります。
制御システム:高精度製造の中枢
最新の角形マグネットワイヤ製造装置には、高度な制御システムが搭載されており、作業者が要求仕様に応じた精密な生産を行えるようになっています。
- パラメーター調整: 線速、被覆線の絶縁層厚さ、温度、張力など、重要な加工条件を設定し、細かく調整できます。
- 品質監視: 寸法、絶縁層の健全性、巻取りの均一性をリアルタイムで監視し、必要に応じて即座に調整することで、不良品や材料ロスを最小限に抑えます。
- 自動化システムとの統合: 手動制御から全自動制御まで、生産規模に応じた構成が可能です。全自動モデルは高い生産能力を備え、大規模な量産に適しています。
角形マグネットワイヤの製造工程:ステップ別解説
角形マグネットワイヤの製造は、複数の工程を順番に実施することで進められます。
各工程は、製品の精度、均一性、性能を確保できるよう最適化されています。
以下に、製造工程を詳しく説明します。
1. 原材料の準備と繰出し
- 原材料の選定: 電気伝導性に優れた高純度の銅線またはアルミニウム線を選定します。通常は丸線を使用し、加工前に表面欠陥の有無や線径の均一性を検査します。
- 繰出し作業: 原材料の線材を動力式または受動式の繰出し装置にセットします。装置は一定の速度で線材を供給し、適切な張力を維持することで、絡まりや変形を防止します。
2. 長方形断面への成形・圧延
- 初期圧延: 丸線を高精度二段圧延機に通し、圧縮力によって長方形断面へ加工します。目標の幅と厚さを実現するため、ロール間隙とロール位置をサーボモーターで調整します。
- 必要に応じた異形加工: 特殊な断面形状の製造やエッジ形状の調整が必要な場合は、追加のサイドロールやエッジ成形ロールを使用します。これにより、顧客仕様に応じたシャープな角部や丸みのあるエッジを形成できます。
- 寸法検査: インラインセンサーで幅、厚さ、真直度を測定します。制御システムがリアルタイムで調整を行い、規定の寸法公差を維持します。
3. 絶縁処理(エナメル線・紙絶縁線の場合)
- 洗浄・前処理: 平角線の表面を洗浄し、油分や異物を除去することで、絶縁層の密着性を確保します。
- 絶縁被覆の形成: 通常、ポリイミド、ポリエステル、エポキシ樹脂などを使用した絶縁塗料を、浸漬または押出しによって塗布します。その後、炉内で硬化処理を行い、耐久性と耐熱性に優れた絶縁層を形成します。紙絶縁線の場合は、導体の周囲に絶縁紙を巻き付けます。
- 絶縁層厚さの制御: 制御システムによって被覆工程を調整し、必要な絶縁厚さを実現します。これは電気絶縁性能と機械的保護を確保するために重要です。
4. 張力制御と最終巻取り
- 張力調整: 絶縁処理を施した平角線を張力制御装置に通し、巻取り中の張力を一定に保ちます。
- スプール・ボビンへの巻取り: 線材を専用のスプールやボビンに巻き取ります。巻取り速度は生産ラインの速度と同期させます。全自動巻取りシステムにより、整列性と均一性に優れた巻取りを実現し、モーターや変圧器の製造工程でそのまま使用できる状態に仕上げます。
- 最終検査: 完成した巻取り品について、寸法の均一性、絶縁層の健全性、巻取り品質を検査します。これにより、IECやASTMなどの関連産業規格への適合を確認します。
角形マグネットワイヤ製造装置の種類:生産ニーズに応じた設備構成
角形マグネットワイヤ製造装置には、生産量、自動化レベル、用途に応じたさまざまな構成があります。
生産規模による分類
- 研究開発・実験用装置: 小型で生産能力が比較的低いシステムで、研究開発(R&D)や少量のカスタム生産に適しています。加工条件を柔軟に調整でき、新しい線材設計の試験にも利用できます。
- 産業用量産設備: 連続運転に対応した高生産能力の製造ラインで、標準仕様またはカスタム仕様の平角線を大量生産するために適切な速度で運転できます。自動車、航空宇宙、電子機器産業向けの線材メーカーで使用されています。
自動化レベルによる分類
- 手動式装置: パラメーター調整、巻取り、品質検査などに作業者の操作が必要です。少量の特殊生産や小規模事業者に適しています。
- 半自動式装置: 手動による段取り作業と、自動化された成形・巻取り工程を組み合わせ、柔軟性と生産効率のバランスを実現します。
- 全自動式装置: 原材料の供給、成形、絶縁処理、張力制御、巻取り、検査を一連の自動化工程として統合します。人的ミスを削減し、生産能力を最大化するとともに、安定した品質を確保できるため、大規模量産に適しています。
特殊機能による分類
- 絶縁方式別専用装置: エナメル平角線製造装置や紙絶縁平角線製造装置など、特定の絶縁方式に対応するよう設計された設備です。
- 異形線製造装置: 特殊ロールを備え、角部に丸みを持たせた形状やテーパー状のエッジなど、用途に応じた特殊な長方形断面を製造できます。
- 高精度製造装置: 航空宇宙、医療機器、高周波電気部品などで求められる、ミクロンレベルの極めて厳しい寸法公差に対応するよう最適化された設備です。
適切な角形マグネットワイヤ製造装置の選び方:主な検討事項
角形マグネットワイヤ製造設備への投資を検討する企業にとって、装置の技術性能を生産ニーズや最終用途の要求仕様と一致させることが重要です。
生産量に適した装置を選定する
- 少量生産・カスタム生産: 柔軟性が高く、初期投資を抑えられる研究開発用装置や半自動式装置が適しています。
- 標準製品の大量生産: 生産能力を最大化し、運転コストを削減するためには、産業用の全自動製造装置が適しています。
寸法精度と公差管理を重視する
- 高い精度が求められる用途(航空宇宙・医療): サーボ制御によるロール位置調整、インラインレーザー測定機能、±0.001 mmの厳しい寸法公差に対応できる装置を選定します。
- 一般産業用途: ±0.01 mmの寸法公差に対応する標準的な精度制御装置でも十分な場合があり、コストと性能のバランスを確保できます。
材料と絶縁方式への対応を確認する
- 材料の種類: 銅、アルミニウム、合金など、加工対象の材料に対応できるかを確認します。また、適切なロール材質と成形条件を設定できることも重要です。
- 絶縁仕様: 絶縁線を製造する場合は、エナメル被覆や紙絶縁など、必要な絶縁方式と絶縁厚さの範囲に対応していることを確認します。
自動化・制御機能を評価する
- 操作性: パラメーター保存機能を備えた直感的な操作パネルにより、同じ生産条件を再現しやすくなり、作業者の教育時間を短縮できます。
- 品質監視: センサーや検査システムを統合することで、材料ロスを削減し、製品品質を安定させることができます。
- メンテナンス性: 耐摩耗性ロールなどの耐久性に優れた部品を採用し、保守箇所にアクセスしやすい装置を選ぶことで、設備停止時間を短縮できます。
まとめ
角形マグネットワイヤ製造装置は、現代の電気工学を支える重要な設備です。電気自動車用モーターから医療機器まで、私たちの生活に欠かせない小型・高効率な電気部品の製造を可能にしています。
高精度な成形技術、先進的な制御システム、柔軟な設備構成により、省スペース化、エネルギー効率、信頼性が重視される産業分野で不可欠な役割を果たしています。
電気システムの小型化と高性能化がさらに進むにつれて、高品質な角形マグネットワイヤの需要は今後も拡大すると考えられます。この動向は、製造装置の設計、自動化技術、対応材料の拡充における技術革新を促進するでしょう。
生産能力の拡大を目指すメーカー、次世代電気部品を開発するエンジニア、新しい線材加工技術を研究する技術者にとって、角形マグネットワイヤの製造原理を理解することは、今後の電気システムの発展を考えるうえで貴重な知見となります。