銅平角線は、EVモーターや変圧器から再生可能エネルギー用インバーターまで、高効率電気システムを支える重要な材料となっています。丸線と比較して、優れたスペース利用効率、高い導電性、良好な放熱性を備えていることがその理由です。丸銅線を高精度に平角線へ圧延する技術は、製品性能、生産コスト、市場競争力に直接影響します。
銅線加工設備の専門メーカーであるSky Bluer Environmental Technology Co., Ltd.は、本ガイドにおいて、製造工程全体、主要設備、品質管理、コスト要因、設備サプライヤーの選定方法について詳しく解説します。当社の先進的なCRM設備を活用し、高品質な銅平角線生産を実現するための実践的な情報を提供します。
なぜ丸銅線を平角線へ圧延するのか?主なメリット
製造工程を詳しく説明する前に、銅平角線への投資価値を理解することが重要です。従来の丸銅線と比較して、平角線には以下のメリットがあります。
- 高い占積率:巻線スロットを20~30%効率的に充填でき、丸線の約60%に対して最大75%のスロット占積率を実現できます。これにより、モーターや変圧器の出力密度を向上できます。
- エネルギー損失の低減:表面抵抗を低減することで、高周波領域における表皮効果によるエネルギー損失を抑え、高効率用途では消費電力を5~10%削減できます。
- 優れた熱管理性能:平坦な表面により絶縁材への熱伝達が改善され、EVバッテリーパックなどのコンパクトな設計における過熱防止に役立ちます。
- 材料使用量の削減:高い占積率により、同一出力に必要な銅使用量を8~12%削減でき、原材料コストの低減につながります。
これらのメリットにより、銅平角線は以下の用途で重要な材料となっています。
- 電気自動車(EV):モーター、バッテリー接続部品、パワーエレクトロニクス(IATF 16949対応)。
- 変圧器/インバーター:高電圧乾式変圧器および油入変圧器(IEC 60317規格対応)。
- 電子機器:小型電子部品、LEDドライバー、通信機器など、高い寸法精度が要求される用途。
- 再生可能エネルギー:高い導電性と低エネルギー損失が要求される太陽光発電用インバーターおよび風力発電機。
基本原理:CRM設備で丸銅線を平角線へ圧延する仕組み
丸銅線から平角線への成形には、精密金属加工における代表的な技術である冷間圧延が使用されます。材料の酸化や寸法ばらつきが生じる可能性のある熱間圧延とは異なり、冷間圧延では、硬化処理された精密ロールによって制御された圧縮力を加え、室温で線材を成形します。
Sky BluerのCRM設備では、この原理に高度なエンジニアリング技術を組み合わせています。
- 段階的な変形:丸線は複数の圧延スタンドを通過し、各ロールペアで1パス当たり15~25%ずつ圧下されます。この段階的な成形により銅材の組織を適切に維持しながら、引張強度を最大350 N/mm²まで高め、表面品質Ra ≤0.4 μmを実現します。
- クローズドループ制御:PLC制御のサーボシステムがロールギャップ、圧力、速度をリアルタイムで調整し、長時間の連続生産でも±0.005 mmの寸法公差を維持します。
- 冷間加工のメリット:加工硬化によって線材の強度を向上させ、多くの産業用途では二次熱処理の必要性を低減できます。
ステップ別ガイド:CRM設備で丸銅線を平角線へ加工する方法
高品質な銅平角線を生産するには、体系化された6段階の工程が必要です。各工程はSky BluerのCRM設備によって、精度、生産効率、安定性を確保できるよう最適化されています。
ステップ1:高純度丸銅線の準備 — 品質の基礎
工程は適切な原材料の選定から始まります。
- 銅材グレード:航空宇宙電子機器などの高周波用途には無酸素銅(OFC、純度≥99.99%)を使用し、一般産業用途にはタフピッチ電気銅(ETP、純度99.9%、導電率100% IACS)を使用します。
- 前処理洗浄:Sky Bluerのターンキーラインに組み込み可能な超音波洗浄装置を使用し、表面の酸化物、潤滑剤、その他の汚染物質を除去します。酸化物が残っていると圧延中に微細亀裂が発生し、線材の健全性を損なう可能性があります。
- 予備焼鈍(オプション):硬引きされた丸線の場合は350~450°Cで焼鈍し、延性(伸び≥30%)を回復させます。これにより、圧延時の断線を防ぎます。Sky Bluerでは、生産ラインへシームレスに統合できるインライン焼鈍システムを提供しています。
ステップ2:線材の洗浄と矯正 — 均一な圧延に不可欠
丸線には、伸線や巻取り工程によって曲がり、巻き癖、残留応力が生じることがあります。これらの欠陥は、不均一な平坦化や表面欠陥の原因となります。Sky BluerのCRMラインには以下の設備が含まれます。
- 精密矯正機:多ロール式またはレーザーアライメント式の矯正装置によって変形を除去し、±0.005 mmの真直度公差を実現します。
- 張力制御:ダンサーアームシステムにより、供給中の張力を0.5~5 Nに安定して維持し、線材のたるみや過度な伸びを防止します。
- 乾式洗浄:ブラシまたはエアナイフで粉塵や残留潤滑剤を除去し、清浄で不要な応力のない状態で線材を圧延機へ供給します。
ステップ3:主要圧延・成形 — 丸線から平角線への変換
この工程は製造プロセスの中で最も重要な段階であり、Sky BluerのCRM平角線圧延機を使用して丸線を高精度な平角形状へ成形します。
- 設備構成:耐摩耗性に優れ、≤0.001 mmの精度で研削・研磨されたタングステンカーバイドロールを備えた3~6基の圧延スタンドを使用し、2-Hiまたは4-Hi構成を採用します。
- 圧延工程:
- 第1パス:丸線 → 楕円形状。対向する2面を初期圧延します。
- 後続パス:楕円 → 長方形 → 平角形状。各スタンドで厚さを段階的に減少させながら幅を調整し、目標寸法に仕上げます。
- 主な設定パラメータ:Sky BluerのPLCでは以下の値を設定できます。
- 目標厚さ:0.1~3.5 mm
- 目標幅:0.8~12.0 mm
- 寸法公差:±0.005 mm(GB/T 3114-2023規格対応)
- Sky Bluerの特長:毎秒850回測定するインラインレーザー測定システムにより、幅と厚さをリアルタイムで監視します。寸法偏差が発生するとロールギャップを自動調整し、99.8%の寸法精度を確保します。
ステップ4:中間焼鈍 — 延性の回復
冷間圧延によって残留応力が発生すると、銅材が加工硬化して柔軟性が低下し、後工程で亀裂が発生するリスクが高まります。中間焼鈍によって延性を回復させます。
- 工程:平角線を350~600°Cに加熱された連続焼鈍炉に通します。温度は銅材グレードおよび線材寸法によって異なります。
- 保護雰囲気:窒素または水素・窒素混合ガスを使用して酸化を防止し、Ra ≤0.4 μmの光沢表面を維持します。
- 冷却:水またはガスによる急冷で線材組織を迅速に安定化し、以下の状態を実現します。
- 軟質焼鈍状態:引張強度200~250 N/mm²、伸び≥30%。巻線用途に適しています。
- 半硬質状態:引張強度280~330 N/mm²、伸び≥15%。構造用途に適しています。
- Sky Bluerのソリューション:インライン焼鈍システムを圧延機と直接統合することで、停止時間を発生させずに連続生産が可能です。
ステップ5:仕上げ・キャリブレーション — 正確な仕様を実現
焼鈍後、厳しい品質基準を満たすために最終仕上げを行います。
- 仕上げロール:研磨されたカーバイドロールによって表面をRa ≤0.2 μmまで平滑化し、わずかな寸法偏差を修正します。
- エッジ仕上げ:オプションのバリ取り工具で鋭利なエッジを除去し、エッジR 0.1~0.3 mmに仕上げることで、巻線時の絶縁層損傷を防止します。
- タークスヘッド矯正機:平角線を整列させてエッジを安定させ、90°±0.1°の角度公差で直角度を確保し、安定した巻線を可能にします。
ステップ6:品質検査・梱包 — 規格適合を確保
安定した製品品質を確保するには、厳格な品質管理が不可欠です。Sky BluerのCRMラインには、以下の項目を確認するための自動検査設備を組み込むことができます。
| 検査項目 | 検査方法 | 合格基準 |
|---|---|---|
| 寸法精度 | レーザー測定 | ±0.005 mm(厚さ/幅) |
| 表面品質 | 画像検査システム+目視検査 | 傷、酸化物、バリなし(Ra ≤0.4 μm) |
| 電気伝導率 | 渦電流試験 | ≥98% IACS(ETP銅)、≥99.5% IACS(OFC) |
| 機械的特性 | 引張試験機 | 伸び≥30%(軟質焼鈍状態) |
| 直角度 | 光学コンパレーター | 角度公差±0.1° |
合格した平角線は、Sky Bluerのサーボ制御巻取り装置によって、巻線用途ではスプールに巻き取られ、バスバー用途では所定の長さに切断されます。梱包では防湿包装を施し、材料種類、寸法、ロット番号、生産日を表示することで、トレーサビリティを確保します。
丸銅線から平角線を製造するための主要設備 — CRMターンキーライン
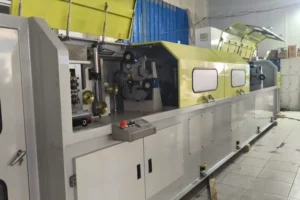
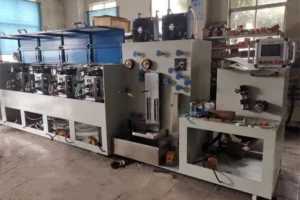
安定した高品質生産を実現するため、Sky Bluerが提供する平角線圧延ラインは以下の設備で構成されます。
- 自動繰出し装置:張力制御によって絡まりを防ぎながら、丸銅線を安定して供給します。
- 伸線機(オプション):初期丸線径を必要な2.0~10.0 mmまで縮径し、±0.01 mmの公差を実現します。
- 精密矯正・洗浄装置:変形や汚染物質を除去し、圧延に適した状態へ線材を整えます。
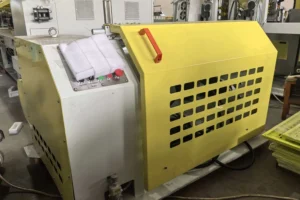
- CRM平角線圧延機:丸線を平角形状へ成形する中核設備で、3~6基の圧延スタンドとレーザー監視システムを備えます。
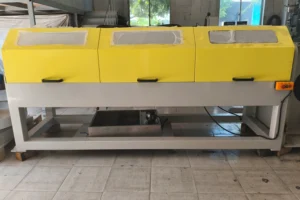
- インライン焼鈍炉:保護雰囲気と精密な温度制御によって延性を回復させます。
- タークスヘッド矯正機・仕上げロール:寸法を校正し、表面品質を向上させます。
- 自動巻取り装置:調整可能な張力制御によって完成した平角線をスプールへ巻き取る、または所定の長さに切断します。
- 品質管理システム:レーザー測定装置、画像検査システム、導電率測定装置によりリアルタイム検査を行います。
銅平角線の生産コストに影響する要因
主なコスト要因を理解することで、生産工程と予算を最適化できます。
- 原材料コスト:世界市場で変動する銅価格は、総コストの60~70%を占めます。ETPとOFCを用途に応じて適切に選択することで、性能とコストのバランスを取ることができます。
- 設備品質:高精度CRM設備では材料ロスを≤2%に抑えることができ、低価格設備の5~8%と比較して材料損失を削減するとともに、長期的なメンテナンスコストも低減します。
- 生産効率:Sky Bluerの連続インライン生産ラインは最大350 m/minで運転でき、バッチ処理と比較して人件費を50%削減します。
- エネルギー消費:CRM設備にはインバーター(VFD)と高効率モーターを採用し、電力消費量を15~30%削減します。
- サプライヤーの所在地:Sky Bluerのような中国メーカーは、欧州・日本メーカーと比較して設備コストを30~40%抑えながら、ISO 9001認証に基づく同等レベルの品質を提供します。
銅線圧延設備の適切なサプライヤーを選ぶ方法
適切なサプライヤーの選定は、長期的な生産の成功にとって重要です。主な評価基準は以下のとおりです。
- 技術経験:銅線加工分野で10年以上の経験を持つサプライヤーを選定します。Sky Bluerは世界500社以上の顧客に設備を供給しています。
- カスタマイズ能力:目標とする厚さ・幅、材料グレード、生産量に合わせて設備をカスタマイズできるか確認します。
- 設備品質:IEC 60317、GB/T 3114-2023などの国際規格への適合性を確認し、保証可能な寸法公差についても確認します。
- アフターサービス:24時間365日の技術サポート、現地据付・トレーニング、1年間の保証が重要です。Sky Bluerでは、グローバルなスペアパーツ供給にも対応しています。
- グローバル実績:20か国以上への輸出実績を持つサプライヤーを選択します。Sky Bluerは欧州、米国、日本、東南アジアの顧客に設備を供給しており、各地域の産業規格への対応をサポートします。
Sky BluerのCRM銅線圧延機を選ぶ理由
Sky Bluer Environmental Technology Co., Ltd.は、銅平角線生産向けに以下の4つの主要なメリットを提供します。
- 精密エンジニアリング:CRM設備は±0.005 mmの寸法公差を実現し、レーザー監視システムとタングステンカーバイドロールによって安定した品質を確保します。
- ターンキーソリューション:繰出しから梱包まで、洗浄、圧延、焼鈍、検査工程を一体化した完全な生産ラインを提供します。
- コスト効率:グローバルブランドと比較して設備コストを30~40%抑えながら、省エネルギー設計と≤2%の低材料ロスを実現します。
- グローバルサポート:24時間365日の技術サポート、現地トレーニング、1年間の保証を提供し、99%の顧客満足度実績を有しています。
銅平角線の安定生産を実現するためのポイント
生産性と品質を最大化するためには、以下の点が重要です。
- 仕様を明確に定義する:設備購入前に、目標厚さ、幅、公差、表面仕上げ、機械的特性を明確にします。
- インライン焼鈍を導入する:時間がかかり品質のばらつきが生じやすいバッチ焼鈍を避け、Sky Bluerのインライン焼鈍システムを採用します。
- ロールを清潔に保つ:線材表面の欠陥を防止するため、ロールを定期的に清掃・研磨します。
- 保護雰囲気を使用する:焼鈍時には窒素または水素・窒素混合ガスを使用し、酸化を防止します。
- オペレーター教育を行う:Sky Bluerの現地トレーニングを活用し、設備の正しい操作方法とトラブルシューティングを習得します。
結論
丸銅線を平角線へ圧延する工程は、高度な設備、厳格な品質管理、適切な設備サプライヤーの選定を必要とする精密加工プロセスです。本ガイドで紹介した6段階の工程に従い、Sky Bluerのような専門メーカーと連携することで、EV、変圧器、電子機器などの要求に対応する高品質な銅平角線を生産しながら、コストを最適化し、生産能力を拡大することができます。
Sky BluerのCRM設備は、技術革新、コスト効率、グローバルサポートを組み合わせ、急速に成長する銅平角線市場におけるメーカーの競争力向上を支援します。既存ラインのアップグレードから新規生産設備の構築まで、当社のエンジニアリングチームがお客様の具体的な生産要件に合わせてソリューションをカスタマイズします。
Sky Bluer Environmental Technology Co., Ltd.までお問い合わせいただければ、カスタム提案、CRM平角線圧延機の実機デモンストレーション、またはターンキー生産ラインのお見積りをご案内いたします。