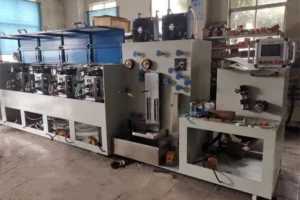
平角エナメル線製造ラインの仕様は、圧延機の最高速度だけでなく、最終製品となる導体の要求品質に基づいて決定する必要があります。銅の材質、裸導体の寸法、コーナーR、絶縁被膜の厚さ、機械的特性、巻取条件などは、適切な設備を選定するうえで重要な要素です。
エナメル被覆された平角銅線は、電動機、変圧器、その他の電気機器に使用されています。矩形断面を採用することで巻線スペースを効率的に活用できますが、コーナー形状のばらつき、表面傷、エナメル被膜の不均一性は、後工程の品質や加工性に悪影響を及ぼす可能性があります。本ガイドでは、技術者および設備調達担当者が設備の供給範囲を明確にし、定量的な受入基準を設定するためのポイントを解説します。
1. 導体の詳細図面から仕様検討を始める
| 仕様項目 | 必要な情報 |
|---|---|
| 銅材 | 材質、入線材の調質状態、入線径または断面形状 |
| 裸導体 | 幅、厚さ、およびそれぞれの寸法公差 |
| コーナー部 | 要求されるコーナーRおよび許容ばらつき |
| 絶縁 | エナメルの種類、絶縁グレード、耐熱要求、完成寸法 |
| 機械的特性 | 硬さまたは伸び率の要求値 |
| 生産条件 | 目標生産能力、巻取ボビン寸法、巻取方式 |
例えば、5.00 × 2.00 mmという呼び寸法だけでは、その数値が裸銅線の寸法なのか、絶縁被覆後の完成線の寸法なのか判断できません。両方の寸法に加え、適用する製品規格を明確に指定する必要があります。
矩形断面の導体では、絶縁被膜の厚さが外周全体で必ずしも均一になるとは限りません。広い平面部とコーナー部で同じ被膜厚さが得られると想定すべきではありません。設備設計に着手する前に、測定位置と受入検査方法について合意しておくことが重要です。
2. 適切な成形工程を選定する
代表的な製造工程は、次のとおりです。
銅荒引線 → 伸線 → 平角圧延 → エッジ成形 → サイジング → 焼鈍・表面処理 → エナメル塗布・焼付硬化 → 検査・試験 → 巻取
焼鈍工程の実際の配置は、材料の状態や製造ラインの設計によって異なります。すべてのプロジェクトで、これらの設備モジュールが必要になるわけではありません。
| 加工方法 | 主な用途 | 技術的な確認事項 |
|---|---|---|
| 伸線 → 圧延 | 平角加工前に丸線の直径を縮小する | 伸線減面率および圧延パススケジュール |
| エッジ成形を伴う圧延 | 厚さ、幅、コーナー形状を制御する | 材料の幅広がりおよび工具の芯合わせ |
| 異形伸線 | ダイスを使用して所定の異形断面を形成する | 引抜力、ダイス摩耗、コーナー形状精度 |
詳しくは、矩形銅導体の製造における平角線圧延機と伸線機の比較をご参照ください。
3. 圧延精度とコーナー形状を明確にする
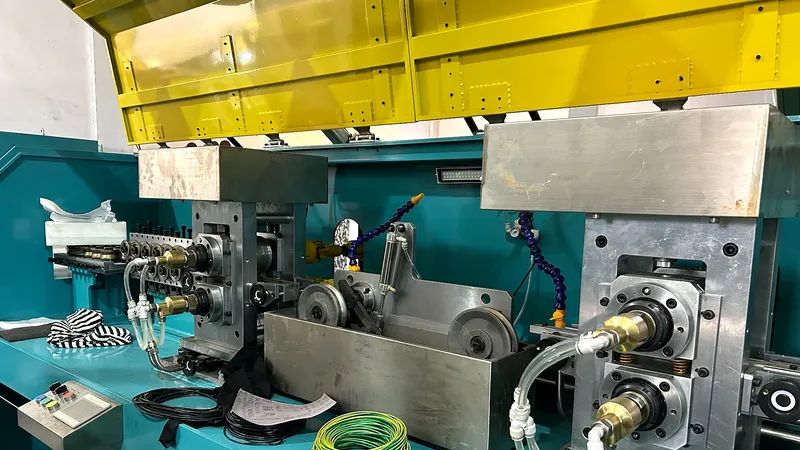
2段圧延機(2-Hi)では、ロールギャップによって主に線材の厚さが決まります。一方、幅は金属の横方向への塑性流動にも影響されるため、ロールギャップを狭めるだけでは幅を独立して補正することはできません。適度な圧下率による複数パスの圧延、入側・出側の安定した張力、高精度な線材ガイド、ロールの適切な芯合わせは、寸法の再現性を高めるうえで重要です。
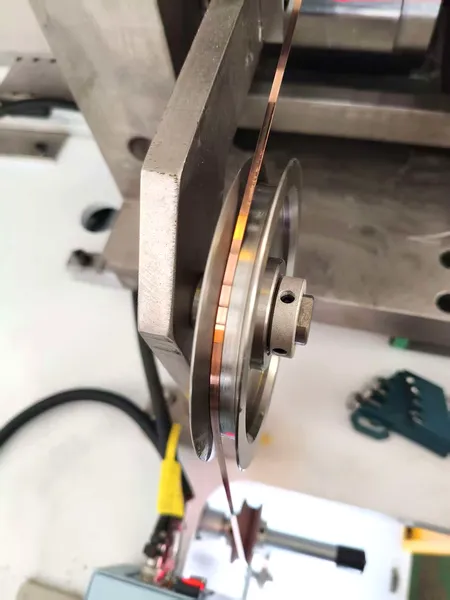
コーナーRは、独立した品質要求項目として指定する必要があります。角部が鋭すぎたりバリが残っていたりすると、エナメル被膜の被覆性が損なわれる可能性があります。一方、コーナーRが大きすぎると、指定された外形寸法内で確保できる銅の断面積が減少します。そのため、専用のエッジ成形工程が必要になる場合があります。
また、4か所すべてのコーナーをどのように検査するかも明確にする必要があります。幅と厚さのみを測定する一般的なレーザー寸法測定器では、コーナー部の輪郭全体を十分に評価できません。詳細については、矩形銅線製造におけるコーナーRの制御方法をご覧ください。
4. 銅材の状態に応じた焼鈍工程を設定する
一般的な導体材料には、電気銅Cu-ETP(C11000)や、C10200などの無酸素銅があります。伸線や圧延によって材料には加工硬化が生じ、延性や成形に必要な荷重が変化します。
すべての導体に同じ焼鈍条件を適用するのではなく、完成導体に求められる硬さや伸び率を指定することが重要です。熱処理条件は、素材の初期調質状態、累積加工度、導体寸法、後工程での曲げ加工要求によって異なります。ヘアピン巻線用の導体では、実際の加工条件を想定した成形試験により、材料の適合性を確認できます。
5. エナメル塗装工程を独立した設備範囲として定義する
精密圧延機は裸の矩形銅導体を製造する設備であり、エナメル塗装ラインが必ず含まれるわけではありません。エナメル線の製造には、洗浄、塗布、焼付硬化、検査、線材搬送に対応した設備が必要です。
絶縁仕様では、エナメル樹脂の種類、絶縁グレード、耐熱要求、完成外形寸法、耐電圧試験、被膜の連続性、密着性、柔軟性などを明確にする必要があります。IEC 60317-0-2および適用されるNEMA MW 1000の要求事項は、仕様策定の参考となります。適用する規格の版および製品区分については、事前に確認が必要です。
| 絶縁品質の管理項目 | 確認内容 |
|---|---|
| 被膜厚さ | 完成線の幅・厚さ、およびコーナー部の被覆状態 |
| 焼付硬化 | 承認された工程条件の範囲および被膜の状態 |
| 電気的絶縁性能 | 合意した試験方法および合格基準 |
| 柔軟性 | 規定の変形を加えた後の絶縁被膜の状態 |
エナメル樹脂に表示された耐熱クラスだけで、モーターや変圧器の絶縁システム全体の性能を判断することはできません。
6. 各設備を統合された製造ラインとして選定する
| 設備モジュール | 主な選定ポイント |
|---|---|
| 繰出機・伸線機 | 入線径および原材料の供給形態に対応できるか |
| 圧延機・エッジ成形装置 | 指定された各断面形状と寸法公差を満たせるか |
| 焼鈍・洗浄装置 | 要求される材料状態と表面品質を確保できるか |
| エナメル塗布・焼付装置 | 対象寸法の導体に均一な被膜を形成できるか |
| 検査・巻取装置 | 欠陥を検出し、導体を損傷させずに巻き取れるか |
各モジュール間では、線速と張力を同期させる必要があります。実際の生産能力は、圧延機の設計最高速度ではなく、品質要求を満たして稼働できる工程のうち、最も処理速度が低い工程によって決まります。
7. 公表されている設備仕様を正しく評価する
CRM製変圧器用精密平角線圧延機では、以下の技術参考値が公開されています。
| 項目 | 公表値 |
|---|---|
| 入線丸線径 | 1.0~6.0 mm |
| 完成線幅/厚さ | 0.6~10 mm/0.4~6 mm |
| 幅公差/厚さ公差 | ±0.01 mm/±0.005 mm |
| 調整可能なコーナーR | R0.05~1.0 mm |
| 設計速度 | 180 m/min |
これらの数値は圧延設備に関するものであり、絶縁線の一貫製造ライン全体の仕様を示すものではありません。また、すべての線材寸法、材質、コーナーR、運転速度において、これらの性能が同時に保証されることを意味するものでもありません。必要な各製品寸法について、個別に技術確認を行うことを推奨します。
8. 製造工程全体の不具合を特定し、対策する
| 不具合 | 確認すべき主な原因 | 対策 |
|---|---|---|
| 厚さの変動 | ロールギャップの変化、工具摩耗 | ロールを点検し、測定値の推移を分析する |
| 幅のばらつき | 材料の幅広がりや線材張力の不安定 | 圧延パススケジュールと駆動系を確認する |
| コーナー形状の不均一 | 線材の芯ずれ、工具の位置ずれ | 線材のセンタリングを調整し、工具を点検する |
| 表面傷 | ガイド、ロール、ダイスの汚れ | 接触面を清掃・点検する |
| エナメル被膜の欠陥 | 表面汚染、塗布・焼付条件の不適切さ | 表面処理および絶縁工程の設定を確認する |
| 断線 | 過大な加工度、延性不足 | 伸線荷重と材料状態を確認する |
不具合の原因を特定せずに線速や圧延荷重を変更すると、新たな品質問題を引き起こす可能性があります。
9. 生産能力と受入基準を設定する
生産能力については、理論上の最高線速(m/min)だけでなく、仕様を満たす完成線の生産量を保証値として提示するよう求めることが重要です。実際の生産量は、導体寸法、絶縁工程、段取り替え時間、設備稼働率、不良率などによって変動します。
工場受入試験(Factory Acceptance Test:FAT)は、合意した銅材と代表的な製品寸法を用いて実施する必要があります。裸導体および絶縁後の寸法、コーナー形状、表面品質、絶縁性能試験の結果、安定運転速度、巻取品質、合意した試験製造長さにおける生産量を記録します。
また、裸線圧延工程の試験と、絶縁線製造ライン全体の試験を明確に区別する必要があります。
よくあるご質問(FAQ)
1台の圧延機で複数のカスタム寸法の線材を製造できますか?
設備の設計対応範囲内であれば、多くの場合、製造可能です。ただし、製品寸法によってはロール、エッジ成形工具、圧延パススケジュール、張力設定の変更が必要になります。各製品断面について個別に検証することが重要です。
4段圧延機は必ず必要ですか?
必ずしも必要ではありません。2段圧延機を含む各種構成について、圧延荷重、圧延機の剛性、導体形状、要求公差を達成できる実証済みの能力に基づいて評価する必要があります。
幅・厚さ測定用のレーザー測定器でコーナーRも測定できますか?
完全な測定はできません。コーナー部の輪郭全体を評価するには、適切な光学式検査装置や輪郭形状測定装置が必要です。
圧延機にはエナメル塗装設備も含まれていますか?
サプライヤーが塗布装置、焼付硬化装置、および関連する検査設備を供給範囲に明記している場合に限られます。
複数メーカーの見積書はどのように比較すればよいですか?
各製品寸法に対する保証性能、供給設備の構成、検査方法、必要なユーティリティ、FATの受入基準、仕様に適合する完成線の生産能力を比較することが重要です。公表されている最高速度だけで判断すべきではありません。
まとめ
信頼性の高いカスタム平角エナメル線製造ラインを構築するには、導体の詳細図面と明確な絶縁仕様が出発点となります。成形、焼鈍、被覆、検査、巻取の各工程を、一体化した製造プロセスとして設計する必要があります。
Sky Bluer Environmental Technology Co., Ltd.は、CRMブランドの精密圧延機および各種線材加工設備を提供しています。銅材の種類、入線寸法、完成線の断面形状、寸法公差、コーナーR、絶縁仕様、目標生産能力をお知らせください。当社の技術チームが、最適な圧延機構成と各設備間の接続・連携条件を検討いたします。