平角銅線の製造では、幅と厚さの寸法公差を満たすだけでは十分ではありません。平坦部の寸法が規格内であっても、角部が鋭すぎたり、過度に丸められていたり、左右で角部Rが異なっていたりする場合があります。
こうした形状不良は、変圧器や電動モーターに使用される導体の絶縁性能、銅の断面積、後工程での成形品質に影響を及ぼす可能性があります。
平角銅線の角部Rを安定して管理するには、断面形状の明確な指定、適切な成形工具、安定した圧延条件、そして実際の断面形状に基づく検査が必要です。単にロールギャップを繰り返し調整するだけでは、十分な管理はできません。
平角銅線の角部R(コーナーR)とは?
角部R(コーナーR)とは、平角導体の隣接する2つの面をつなぐ曲面部分の半径を指します。技術図面では、例えばR0.30 mmのように指定され、許容公差や、必要に応じて詳細な断面形状が併記されます。
平角圧延時に自然に形成される丸みが、必ずしも正確な円弧形状になるとは限りません。そのため、幅と厚さが公差内に収まっていても、4つの角部すべてを確認する必要があります。
4つの角部が同一の円弧半径を持つ理想的な平角導体の場合、銅の断面積は次の式で求められます。
A = wt − (4 − π)R²
ここで、
- w: 導体の全幅
- t: 導体の全厚
- R: 角部R(コーナー半径)
各寸法の単位はmmです。この式は、不規則な角部形状や面取りされたエッジを対象としていませんが、角部Rの変化が銅の断面積に与える影響を示しています。
導体寸法や製造工程の概要については、裸平角銅線の種類・用途・製造方法をご参照ください。
電気導体において角部Rが重要な理由
絶縁性能への影響。 鋭い角部、バリ、急激な断面形状の変化は、エナメル被覆、絶縁紙の巻付け、巻線加工の際に絶縁層を損傷するリスクを高めます。角部を適切に丸めることでリスクの低減が期待できますが、絶縁性能そのものは試験による確認が必要です。
巻線形状への影響。 角部Rが不均一な場合、絶縁導体同士の密着状態や配置に影響することがあります。特に、高密度に配置される変圧器巻線や、成形加工を伴うモーター用導体では重要です。角部Rを適切に管理することで、後工程においても再現性の高い断面形状を維持しやすくなります。
電気設計への影響。 幅と厚さの外形寸法が一定の場合、角部Rが大きくなるほど銅の断面積は減少します。導体抵抗や巻線の占積率の計算が断面形状の影響を受ける場合、設計者は実際の銅断面積を評価する必要があります。
これらの点は、変圧器巻線用の紙巻き絶縁平角銅線を製造する前に、特に考慮すべき事項です。
精密圧延工程で角部Rが形成される仕組み
一般的な平角銅線の製造工程は、次のとおりです。
丸銅線 → 伸線 → 平角圧延 → 角部成形 → 最終サイジング → 検査 → 巻取り
必要な機械的特性を得るため、適切な工程位置に焼鈍処理を組み込む場合もあります。具体的な工程構成は、製品仕様によって異なります。
初期の平角圧延工程では、回転するロールによって銅線の厚さが減少し、銅材料は長手方向と幅方向の両方に塑性流動します。中間圧延工程では、幅と厚さを段階的に調整します。
所定の角部Rが要求される場合は、専用の角部成形工具を使用して角部形状を整え、その後に最終サイジングを行います。
| 製造工程 | 主な役割 | 角部R管理の重点 |
|---|---|---|
| 初期平角圧延 | 丸線を平角形状に加工する | 幅方向への過度な材料流動を防ぐ |
| 中間圧延 | 幅と厚さを段階的に形成する | 対称的な塑性変形を維持する |
| 角部成形 | 指定された角部形状を形成する | 導体形状に適した工具を使用する |
| 最終サイジング | 最終寸法を安定させる | 成形済みの角部形状を保持する |
重要なのは、一般的なロールギャップ調整が主に厚さを変化させる操作であるという点です。
角部形状の不良が成形工具、線材の位置、または圧延パスの設定に起因する場合、ロールギャップの調整だけで確実に修正することはできません。
角部Rの均一性を左右する5つの要因
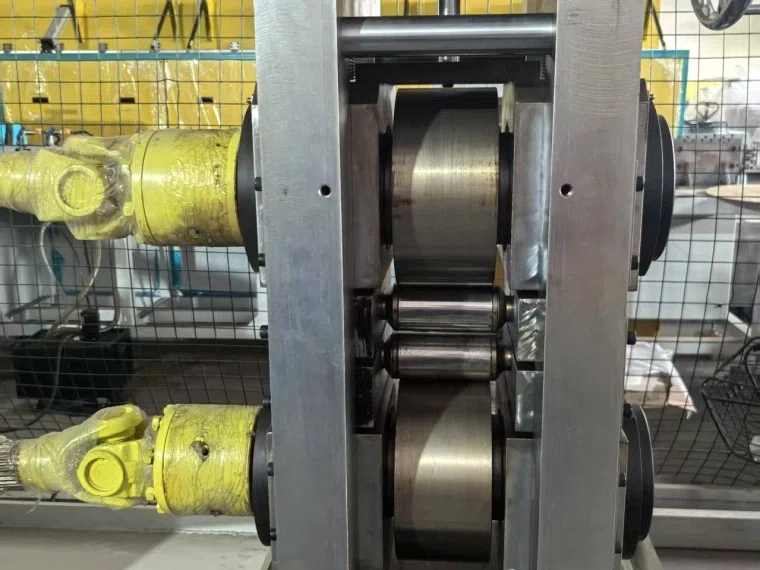
ロール形状と芯合わせ
ロール溝や成形面の摩耗、芯ずれ、回転振れ、ロール表面の損傷は、角部形状の非対称性を引き起こす原因となります。
工具に加工された公称Rと、完成した導体の実際の角部Rが必ずしも一致するとは限りません。材料の塑性流動や弾性回復も最終形状に影響します。
1パス当たりの圧下量
過大な圧下量は、材料の幅方向への広がりを増加させ、すでに形成された角部を変形させる可能性があります。
各パスの圧下量は、素材寸法、銅の材料状態、工具形状、目標とする断面形状に応じて設定する必要があります。
前工程で不安定な塑性変形が生じている場合、最終パスだけで確実に修正することは困難です。
銅の材質と機械的特性
電気導体に使用される銅材には、電気用タフピッチ銅Cu-ETP(C11000)や、C10200などの無酸素銅があります。
焼鈍材と加工硬化した銅材では、圧延荷重に対する変形挙動が異なります。素材の硬さにばらつきがあると、角部形状にも変化が生じる可能性があります。
張力制御と線材ガイド
入側または出側の張力が不安定になると、圧延条件や寸法の再現性に影響します。
線材のセンタリングが不適切な場合、左右のエッジに異なる荷重が作用し、角部Rに差が生じることがあります。
そのため、まず線材ガイド、通線位置、駆動系の同期状態を確認することが重要です。
潤滑、温度、工具摩耗
摩擦条件やロール温度は、材料の塑性流動に影響します。
潤滑状態のばらつき、異物の混入、工具の摩耗が進行すると、長時間の連続運転中に角部Rが徐々に変化することがあります。
工具を清潔に保ち、定期的に摩耗状態を点検する必要があります。
角部Rを安定して管理するための実践的な方法
1. 必要な情報が揃った技術図面を準備する。
銅の材質、素材線径、完成品の幅と厚さ、角部Rとその公差、表面品質の要求事項、後工程の絶縁処理や成形加工の条件を確認します。
また、4つの角部すべてに同一のR公差を適用するかどうかも明確にします。
2. 成形条件と設備設定を検証する。
工具の断面形状、位置合わせ、線材のセンタリング、圧延工程と角部成形工程の順序を確認します。
実際の生産条件を想定した試験運転を行い、製品の断面形状を評価します。
サンプルは巻取り部だけで採取するのではなく、不良が発生している可能性の高い工程の直後でも測定することが重要です。
3. 原因を一つずつ切り分けて調整する。
向かい合う角部のRが異なる場合は、まず線材のセンタリングと工具の芯合わせを確認します。
すべての角部Rが大きすぎる場合は、成形工具の形状や圧下条件を見直します。
調整内容、調整後の断面形状、安定生産時の運転条件を記録します。
4. 再現性を確認する。
生産開始時、工具交換後、連続運転中にサンプルを採取して検査します。
可能であれば、試験コイルの巻き始めと巻き終わりの両方を評価します。
合否判定には、角部形状、幅、厚さ、表面状態に加え、線材の長手方向における均一性も含める必要があります。
角部Rの測定方法と品質確認
幅・厚さ測定用のレーザー測定器は、寸法変動の検出に有効ですが、それだけで角部Rを正確に測定することはできません。
角部Rの測定には、導体の実際の断面輪郭を把握する必要があります。
適切な測定方法には、次のようなものがあります。
- 校正済みの光学顕微鏡による測定
- 投影機による断面形状の測定
- 光学式プロファイル測定システム
円弧形状を想定した角部では、どの輪郭点を用いて半径を算出するか、また曲面部と平坦部の接続状態をどのように評価するかを検査手順で定める必要があります。
柔らかい銅材は試料作製時に変形しやすいため、切断や試料準備の際に断面形状を損なわないよう注意が必要です。
角部形状を十分な分解能で検出できるセンサーを使用する場合は、インラインでのプロファイル測定も検討できます。
ただし、角部Rを自動補正する閉ループ制御システムには、測定機能だけでなく、制御可能な角部成形機構も必要です。
幅と厚さの自動調整機能があることは、角部Rの自動制御が可能であることを意味しません。
検査には、適用される製品規格と顧客図面の要求事項を使用する必要があります。許容公差は導体の種類によって異なります。
角部Rに関する一般的な不具合と対策
| 発生する不具合 | 確認すべき主な原因 | 推奨される対策 |
|---|---|---|
| すべての角部が鋭すぎる | 角部成形不足、工具形状の不適合 | 成形工具の形状と接触状態を確認する |
| 角部Rが大きすぎる | 過度な角部変形、不適切な工具 | 成形プロファイルと圧延パスの設定を見直す |
| 左右の角部Rが異なる | 線材のセンタリング不良、ロールの芯ずれ | 線材を再センタリングし、ロールの位置合わせを確認する |
| コイルの長手方向で角部Rが変化する | 張力変動、素材のばらつき、工具温度の上昇 | 工程条件の推移を分析し、素材を検査する |
| バリや折れ込み状のエッジが発生する | 工具の損傷、局部的な過大変形 | 接触面を点検し、成形条件を修正する |
| 角部付近に傷が発生する | ガイドの摩耗、ロール表面の汚れ | 該当部品を清掃または交換する |
原因を特定せずに圧延荷重を増加させると、他の角部形状や表面品質を悪化させる可能性があります。
角部Rを管理するための圧延機の選定方法
一般的な2段圧延機(2-Hi)は、丸線の平角加工に適しています。ただし、指定された角部Rを安定して形成するには、専用の角部R成形工程が必要になる場合があります。
導体の断面形状によっては、多段ロール式の成形設備や専用プロファイル工具を採用することも考えられます。
設備の選定では、完成品の断面形状と、実際に検証された加工能力を重視する必要があります。
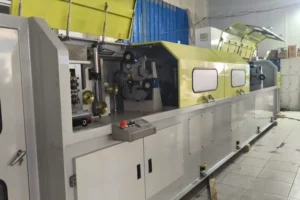
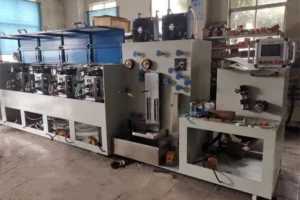
CRMの変圧器用精密平角線圧延機は、公表されている仕様によると、2基の2段圧延スタンド(2-Hi)の後段に、能動式の角部R成形圧延ユニットを配置した構成です。
この生産ラインには、張力制御、潤滑・冷却、寸法測定、巻取りの各システムも組み込まれています。
| CRM公表仕様項目 | 仕様 |
|---|---|
| 入側丸線径 | 1.0–6.0 mm |
| 完成品幅/厚さ | 0.6–10 mm/0.4–6 mm |
| 幅公差/厚さ公差 | ±0.01 mm/±0.005 mm |
| 調整可能な角部R | R0.05–1.0 mm |
| 設計速度 | 180 m/min |
これらはメーカーが公表している設備仕様であり、すべての線材寸法や角部Rの組合せにおいて、各性能値を同時に保証するものではありません。
実際の加工能力、達成可能な公差、必要な工具、製造速度については、顧客の材料仕様と製品図面に基づき、技術評価または試作試験によって確認する必要があります。
よくある質問(FAQ)
平角銅線に適した角部Rはいくつですか?
すべての平角銅線に共通する角部Rの値はありません。
必要な角部Rは、導体寸法、絶縁構造、巻線条件、適用される製品規格によって異なります。
設備の一般的な調整範囲だけを基準に決めるのではなく、顧客の断面図に基づいて指定し、許容公差を明確にする必要があります。
2段圧延機(2-Hi)で角部Rを制御できますか?
一般的な2段圧延機でも、平角圧延時に自然な角部の丸みを形成することは可能です。
ただし、厳密に指定された円弧状の角部Rが必要な場合は、専用のプロファイル工具や独立した角部成形工程が必要になることがあります。
要求寸法と材料状態に対して実現可能かどうかは、試験などによって確認する必要があります。
4つの角部Rが異なるのはなぜですか?
主な原因として、線材の芯ずれ、成形工具との接触状態の不均一、ロールの摩耗、材料の非対称な塑性流動などが挙げられます。
まず線材の位置と工具の状態を確認することが重要です。
厚さの調整だけでは、根本原因を解消できない場合があります。
インラインレーザー測定器で角部Rを測定できますか?
一般的な幅・厚さ測定用レーザー測定器では、角部の輪郭全体を直接測定することはできません。
角部Rの検証には、オフラインの断面測定装置、または適切に構成されたインラインプロファイル測定システムが必要です。
さらに、自動補正を行うには、調整可能な角部成形機構が必要となります。
圧延機メーカーに設備評価を依頼する際、どのような情報が必要ですか?
銅の材質と材料状態、素材線径、完成品の幅と厚さ、寸法公差、要求角部R、断面図、生産能力、巻取り条件などをご提供ください。
また、圧延後にエナメル絶縁、紙巻き絶縁、追加の成形加工を行うかどうかも明示することが重要です。
まとめ
平角銅線の角部Rを安定して維持するには、材料の塑性流動を適切に制御し、要求形状に合った成形工具を使用するとともに、安定した生産条件と信頼性の高い断面検査を確保する必要があります。
幅と厚さの測定は不可欠ですが、それだけで4つの角部の形状確認を代替することはできません。
Sky Bluer Environmental Technology Co., Ltd.は、銅およびアルミニウム導体向けのCRM精密圧延設備を提供しています。
平角銅線の製造設備をご検討の際は、材料の種類、素材寸法、完成品の断面図、要求角部R、寸法公差、必要な生産能力をお知らせください。
これらの情報を基に、当社の技術チームがお客様の要求に適した圧延設備構成を検討いたします。