
はじめに:精密ばね鋼平角線製造の課題
ばね鋼平角線は寸法精度と長期信頼性が最重要となる自動車ばね、産業部品、精密機械分野で幅広く活用されています。
しかし SAE9254、SAE1095、50CrV4、SUP10 といった高強度ばね鋼素材は下記特性を持ち、製造難易度が高い素材です。
- 引張強度が高い
- 変形抵抗が大きい
- 厳しい寸法公差要求
- 高い耐疲労性能基準
従来の 2 ローラー扁平化プロセスでは、高精度用途に対応しきれないケースが多く、特に下記要求がある場合に限界が生じます。
- 狭い厚み公差
- 正確な矩形断面形状
- 良好なエッジ品質
- 安定した連続生産
4 ローラータークスヘッド圧延機は 4 方向から素材の変形を制御する先進ソリューションです。
多方向から均等に圧延荷重を作用させることで、断面形状精度向上、表面品質改善、生産品質の均一化を実現します。
スカイブルーア環境テクノロジー株式会社(CRM)は、ばね鋼平角線やその他異形線材向け特注 4 ローラータークスヘッド圧延システムを提供します。
4 ローラータークスヘッド圧延機とは
4 ローラータークスヘッド圧延機は線材周囲に 4 基の独立ローラーを配置した精密成形装置です。
4 本のローラーがそれぞれ下記項目を制御します。
- 厚み方向寸法
- 幅方向寸法
- エッジ形状
- 全体の断面輪郭
従来の 2 ローラーシステムと比較し、4 ローラー構造は変形を均衡させて制御可能です。
基本構成部品と役割
| 部品 | 機能 |
|---|---|
| 上ローラー | 厚み減肉量を制御 |
| 下ローラー | 素材成形を支持 |
| サイドローラー | 幅寸法・断面形状を制御 |
| 圧延カセット | ローラー位置を高精度に保持 |
本構造は下記製品の生産に適しています。
- 平角線
- 矩形線
- 角線
- 特殊異形線材
ばね鋼平角線に 4 ローラー技術が必要な理由
ばね鋼素材は加工上特有の課題を抱えています。
圧延時、一方向に過度な変形を加えると下記不良が発生しやすくなります。
- エッジ割れ
- 断面形状の歪み
- 内部残留応力
- 寸法の不安定化
4 ローラータークスヘッド技術は変形を均等に分散させることで工程を改善し、主なメリットは以下の通りです。
幅・厚み寸法制御性の向上
4 ローラー構造により幅と厚みを独立制御でき、寸法精度を大幅に高めます。
標準達成精度一覧
| パラメータ | 実現可能精度 |
|---|---|
| 厚み公差 | ±0.005~0.02 mm |
| 幅公差 | ±0.01~0.05 mm |
| 真直度 | 3/1000 mm 以下 |
エッジ品質の改善
ばね部品においてエッジ品質は重要です。鋭利な角や表面欠陥は応力集中点となり、耐久寿命を低下させる要因となります。
4 ローラーシステムにより下記効果が得られます。
- 均一なエッジ形状
- 対称性の高い矩形断面
- エッジ部欠陥の低減
素材内部応力の低減
多方向成形により局所的な過大圧力を抑え、下記利点を生み出します。
- 割れ発生リスク低下
- 金属素材の流動性向上
- ローラー工具の耐用年数延長
4 ローラータークスヘッドと 2 ローラー圧延機の比較
用途によって適切な圧延システムを選定する必要があります。
| 比較項目 | 2 ローラー圧延機 | 4 ローラータークスヘッド圧延機 |
|---|---|---|
| 構造 | 成形ローラー 2 本 | 成形ローラー 4 本 |
| 厚み制御性 | 良好 | 非常に優れる |
| 幅制御性 | 制限がある | 非常に優れる |
| エッジ品質 | 標準レベル | 大幅に改善 |
| 断面精度 | 中程度 | 高水準 |
| 複雑異形対応 | 困難 | 対応可能 |
| 高強度素材加工 | 適応性が低い | 最適 |
汎用標準平角線生産には 2 ローラー機で十分なケースも存在しますが、厳格な公差が求められる精密ばね鋼平角線の製造には 4 ローラー技術が優位性を発揮します。
最新 4 ローラー圧延システムの核心技術
高性能タークスヘッド圧延システムには複数の先進技術が統合されています。
精密圧延カセット
圧延カセットはローラーの位置決め精度を担保するユニットで、主な特長は下記の通りです。
- 高剛性フレーム構造
- 調整作業が簡易
- 長時間連続稼働での安定性
- 耐摩耗性に優れた部品採用
サーボ式ローラー微調整機構
ローラー位置の自動補正機構により、下記効果を実現します。
- 段取り時間短縮
- 生産ロット間の品質均一化
- 寸法安定性維持
レーザーオンライン測定装置
生産中にレーザー測定システムが連続監視する項目
- 線材厚み
- 線材幅
- 断面形状のずれ
測定データはクローズドループ制御システムと連携し、圧延パラメータを自動補正可能です。
4 ローラータークスヘッド圧延機を活用した製造工程
標準的な一貫生産フローと各工程の役割
| 工程 | 機能 |
|---|---|
| 繰出し装置 | 線材を安定供給 |
| 矯正機 | 線材の真直度を確保 |
| 4 ローラー圧延機 | 高精度な断面成形 |
| オンライン測定 | リアルタイム寸法検査 |
| 巻取機 | 完成品コイル巻き取り |
高強度ばね鋼素材の場合、複数パス圧延を採用することで下記効果を得られます。
- 寸法安定性の更なる向上
- 成形時の内部応力低減
- 表面仕上がり品質改善
4 ローラータークスヘッド圧延機の適用分野
高精度な断面形状が必要な各産業で幅広く活用されています。
| 業界 | 代表製品 |
|---|---|
| 自動車 | サスペンションばね、精密ばね部品 |
| 産業機械 | 高負荷用ばね |
| 電子機器 | 精密接点部品 |
| 航空宇宙 | 特殊合金異形線材 |
| 医療機器 | 小型精密部品 |
加工対象素材の種類
- 炭素系ばね鋼
- シリコンクロム系ばね鋼
- ステンレス鋼
- ニッケル合金
- チタン合金
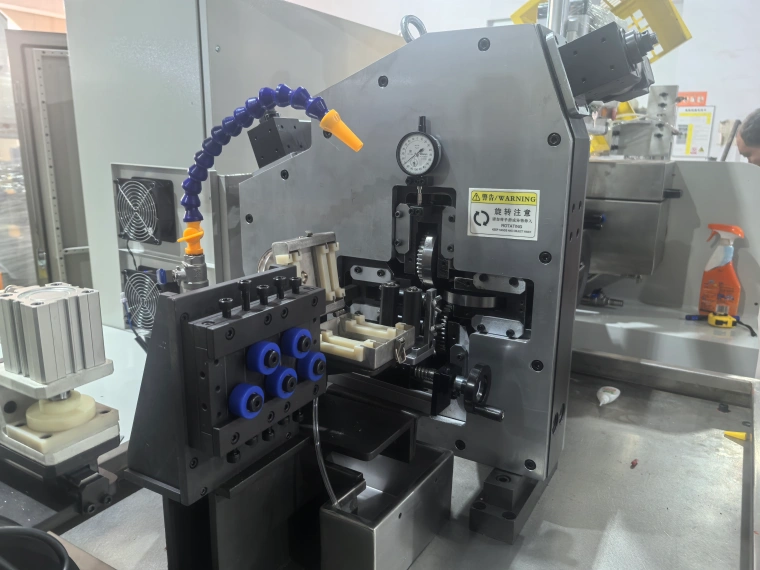
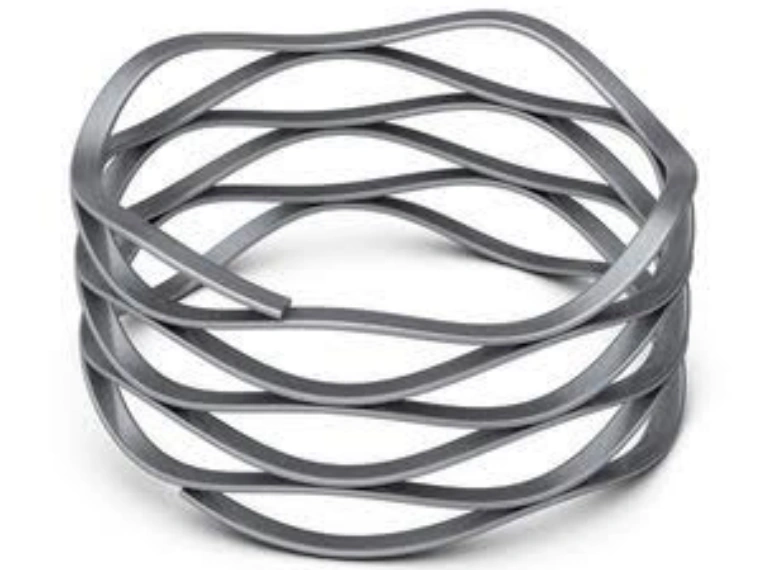
CRM 4 ローラータークスヘッド圧延ソリューション
スカイブルーア環境テクノロジー株式会社(CRM)は顧客仕様に合わせた特注精密圧延装置の設計開発を専門としています。
CRM の 4 ローラー関連ソリューションと機能
| ソリューション | 概要 |
|---|---|
| 4 ローラータークスヘッド圧延機 | 高精度断面成形加工 |
| 圧延カセットシステム | ローラー位置高精度保持 |
| サーボ制御システム | 安定した自動微調整 |
| レーザー測定システム | オンライン品質検査 |
| 一貫生産ライン | ターンキー製造設備一式 |
CRM は顧客と連携し、下記項目を最適化します。
- 素材特性に適した加工条件
- 圧延パススケジュール
- 設備構成プラン
- 最終製品の仕様要求
精密な機械設計とインテリジェント制御技術を融合し、CRM はメーカー各社の高品質ばね鋼平角線生産を支援します。
よくある質問(FAQ)
- 4 ローラータークスヘッド圧延機とは何ですか。 4 本のローラーを用い、多方向から線材の変形を制御する精密圧延装置のことです。
- ばね鋼平角線製造に 4 ローラー技術が適している理由は。 高強度素材に対し、厚み、幅、断面形状を高精度に制御できるためです。
- タークスヘッド圧延機で製造可能な製品は。 平角線、矩形線、角線、各種特殊異形断面線材を生産できます。
- 4 ローラー圧延で達成できる寸法精度は。 素材と装置構成により変わりますが、厚み公差は約 ±0.005~0.02 mm まで実現可能です。
- CRM は圧延システムの特注対応が可能ですか。 はい。素材グレード、線材サイズ、公差要求、生産能力に合わせてカスタマイズしたソリューションを設計します。
まとめ
4 ローラータークスヘッド圧延機は、高精度ばね鋼平角線を製造するメーカー向け先進ソリューションです。
従来の圧延方式と比較し、4 ローラー技術は厚み、幅、断面精度、エッジ品質の制御性を全面的に向上させます。
自動車ばね、産業部品、精密機械部品といった過酷な要求が課される用途において、安定かつ高精度な圧延システムは不可欠です。
スカイブルーア環境テクノロジー株式会社(CRM)は、特注 4 ローラータークスヘッド圧延システム、精密圧延ミル、オンライン測定装置、平角線一貫生産ラインを提供します。
先進成形技術と専門エンジニアリングサポートを通じ、CRM は世界各国の製造業者の生産効率向上、品質安定化を実現し、先進産業向け信頼性の高いばね鋼平角線製品の製造を支援します。




