
はじめに
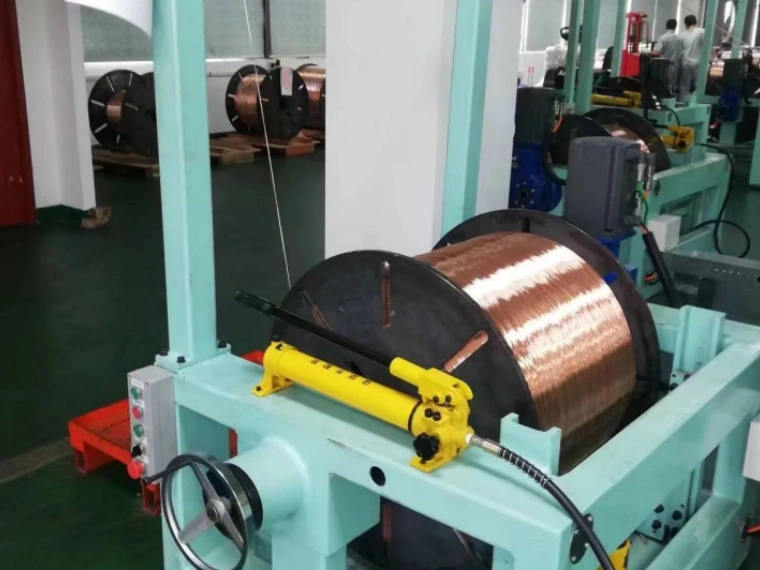
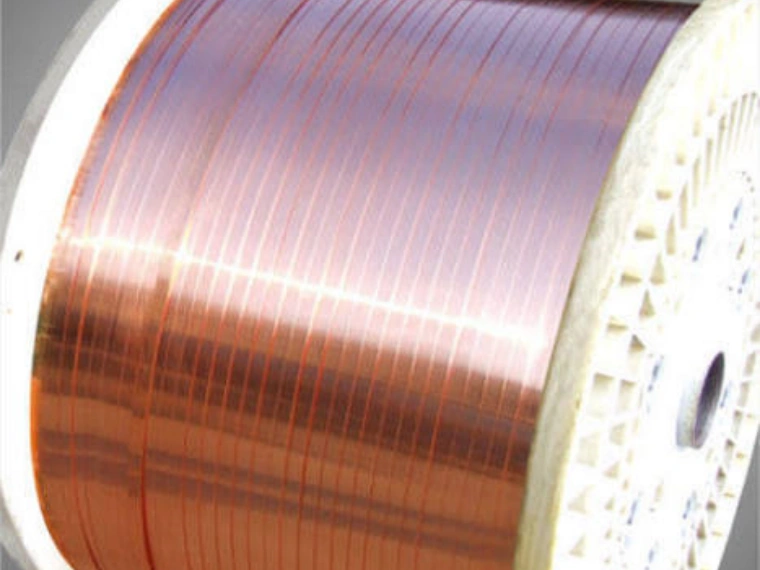
裸矩形銅線は、断面が矩形で、表面にエナメル、紙、マイカ、その他の絶縁材が施されていない高精度銅導体です。変圧器、モーター、発電機、CTC導体、その他の電気機器における基礎導体として幅広く使用されています。
一般的な丸銅線と比較して、矩形銅線はスペースをより効率的に利用でき、導体形状をより正確に制御できるよう設計されています。そのため、製造工程では、幅、厚さ、コーナーR、表面品質、真直度、寸法安定性を高精度に管理する必要があります。
本記事では、裸矩形銅線そのものに焦点を当て、主な種類、技術仕様、製造工程、品質要件について解説します。
裸矩形銅線とは?
裸矩形銅線は一般的に、銅ロッドまたは丸銅線を伸線および精密圧延によって矩形断面へ成形することで製造されます。
最終寸法は、電気用途、巻線構造、絶縁システム、必要な電流容量によって決まります。
代表的な技術仕様は以下のとおりです。
| 項目 | 一般的な範囲 |
|---|---|
| 材質 | Cu-ETP / 無酸素銅 |
| 入線径 | 1~10 mm |
| 仕上がり幅 | 1~30 mm |
| 仕上がり厚さ | 0.3~10 mm |
| 幅公差 | ±0.005~0.03 mm |
| 厚さ公差 | ±0.003~0.02 mm |
| コーナーR | 用途による |
| 表面 | 平滑で欠陥がないこと |
| 断面形状 | 矩形 |
| 電気伝導性 | 高導電率銅 |
これらの数値は技術的な参考範囲であり、すべての製品に適用される統一規格ではありません。実際の仕様は、顧客の製品図面および適用規格に基づいて決定する必要があります。
裸矩形銅線の主な種類
裸矩形銅線は、銅材質、機械的状態、寸法、および用途要件によって分類できます。
銅材質
最も一般的に使用されるのは、高導電率の銅材料です。
| 材質 | 主な特性 | 代表的な用途 |
|---|---|---|
| Cu-ETP | 高導電率、良好な加工性 | 一般電気導体 |
| 無酸素銅 | 酸素含有量が低く、高導電率 | 高性能導体 |
| 高導電率銅 | 優れた電気特性 | 変圧器・モーター用導体 |
| 銅合金 | 高い機械的強度 | 特殊用途 |
ほとんどの電気用途では、電気伝導性、成形性、機械的特性、加工安定性のバランスを考慮して材料を選択する必要があります。
機械的状態
銅は、異なる機械的状態で供給することもできます。
| 状態 | 成形性 | 代表的な用途 |
|---|---|---|
| 軟質 / 焼鈍材 | 非常に良好 | 巻線・成形 |
| 半硬質 | 中程度 | 寸法安定性を必要とする用途 |
| 硬引材 | 低い | 特殊導体 |
大きな曲げ、巻線、成形加工を行う導体では、軟質または焼鈍された銅が選択されることが一般的です。
矩形銅線の主要寸法
高品質な矩形導体は、公称幅と厚さだけで仕様を決定することはできません。
完全な形状仕様には、以下の項目が含まれます。
- 幅
- 厚さ
- コーナーR
- 幅/厚さ比
- エッジ状態
- 真直度
- 断面対称性
例えば、高精度製品では以下のような仕様が考えられます。
| 項目 | 例 |
|---|---|
| 幅 | 8.00 mm |
| 厚さ | 2.00 mm |
| 幅公差 | ±0.010 mm |
| 厚さ公差 | ±0.005 mm |
| コーナーR | R0.20 mm |
| 断面形状 | 矩形 |
単に「8 × 2 mmの銅線」と指定するよりも、このような詳細仕様の方が生産技術上はるかに有用です。
なぜ寸法精度が重要なのか?
裸矩形銅線は、多くの場合、その後にエナメル加工、紙巻絶縁、転位、巻線などが行われる中間製品です。
わずかな寸法偏差でも、多数の層や導体が積み重なることで大きな累積誤差になる可能性があります。
例えば:
| 厚さ偏差 | 導体数 | 累積差 |
|---|---|---|
| 0.001 mm | 500 | 0.50 mm |
| 0.003 mm | 500 | 1.50 mm |
| 0.005 mm | 500 | 2.50 mm |
| 0.010 mm | 500 | 5.00 mm |
そのため、高密度巻線システムでは、厚さと幅を厳密に制御することが特に重要です。
変圧器用導体の製造については、Precision Flat Wire Rolling Mills for Transformer Copper and Aluminum Conductorsをご参照ください。
裸矩形銅線の製造工程
代表的な製造工程は以下のとおりです。
銅ロッド / 丸線 → 伸線 → 精密圧延 → サイジング → オンライン測定 → 矯正 → 巻取り
各工程にはそれぞれ特定の役割があります。
伸線
伸線工程では、入線材の直径を減少させるとともに、圧延工程に入る前の寸法安定性を向上させます。
精密圧延
圧延によって、円形断面を要求される矩形形状へ変形させます。
一度の加工ですべての変形を行うのではなく、多段圧延を採用することで、幅と厚さを段階的に制御できます。
| 圧延工程 | 主な役割 |
|---|---|
| 初期パス | 断面形状の変形を開始 |
| 中間パス | 幅と厚さを形成 |
| 精密パス | 目標寸法に近づける |
| 最終サイジング | 最終形状を安定化 |
| オンライン検査 | 寸法偏差を検出 |
高精度が要求される矩形銅線では、必要な寸法および公差に応じて精密圧延システムを構成できます。
多段圧延と寸法制御
圧延パススケジュールは、高精度矩形線の製造において最も重要な要素の一つです。
1パスで過大な圧下を行うと、幅広がり、エッジ形成、表面品質、材料変形が不安定になる可能性があります。
簡単な例を以下に示します。
| パス | 幅 | 厚さ | 目的 |
|---|---|---|---|
| 入線 | 3.00 mm | 3.00 mm | 初期材料 |
| パス1 | 3.50 mm | 2.60 mm | 初期扁平化 |
| パス2 | 4.20 mm | 2.25 mm | 幅の形成 |
| パス3 | 4.80 mm | 2.05 mm | 形状の安定化 |
| パス4 | 5.00 mm | 2.00 mm | 最終サイジング |
これはあくまで圧延パスの参考例です。実際の圧下量は、銅材質、入線寸法、仕上がり寸法、圧延荷重、ロール径、速度、摩擦、要求公差などに基づいて計算する必要があります。
精密平角線設備の詳細については、Precision Flat Wire Rolling Mill for Transformersをご参照ください。
コーナーRとエッジ品質
コーナー形状は、高精度矩形銅線と単純な扁平線を区別する重要な特性の一つです。
主なエッジ欠陥には以下があります。
- 過度に鋭いコーナー
- 不均一なコーナーR
- バリ
- エッジクラック
- 巻き込みエッジ
- 表面損傷
これらの欠陥は、導体に後工程で絶縁処理を施す場合、特に重要になります。
| エッジ状態 | 潜在的な問題 |
|---|---|
| 過度に鋭いエッジ | 絶縁層への応力増加 |
| 不均一なコーナーR | 絶縁形状の不均一化 |
| バリ | 絶縁層を損傷する可能性 |
| エッジクラック | 導体信頼性の低下 |
| 巻き込みエッジ | 寸法不安定 |
| 表面傷 | 表面品質の低下 |
エナメル線用途では、裸銅表面が絶縁層の基材となります。詳細については、What is Enamelled Copper Flat Wire? Applications and Benefitsをご参照ください。
表面品質要件
裸銅は比較的柔らかいため、生産ラインでは圧延および搬送中の機械的損傷を最小限に抑える必要があります。
代表的な表面欠陥は以下のとおりです。
| 表面欠陥 | 考えられる原因 |
|---|---|
| 縦方向の傷 | ガイドまたはロールの損傷 |
| ロールマーク | ロール表面状態の不良 |
| ピッティング | 材料または工程内の汚染 |
| 酸化 | 不適切な取扱いまたは保管 |
| 異物の食い込み | 洗浄不足 |
| クラック | 過度な変形 |
ロール表面状態、アライメント、潤滑、冷却、ガイド設計、線材張力などは、すべて最終製品の表面品質に影響します。
電気導体の場合、表面品質は単なる外観上の問題ではありません。その後の絶縁工程や巻線工程にも影響を与える可能性があります。
オンライン測定と自動制御
最新の精密圧延ラインには、オンラインレーザーまたは光学測定システムを組み込むことができます。
代表的な測定項目は以下のとおりです。
| 項目 | 測定方法 |
|---|---|
| 幅 | レーザー / 光学ゲージ |
| 厚さ | レーザー / 光学ゲージ |
| 位置 | 光学センサー |
| ライン速度 | エンコーダ |
| 張力 | 張力センサー |
| ロール位置 | 位置フィードバック |
制御原理は以下のとおりです。
オンライン測定 → 偏差検出 → PLC処理 → ロール調整 → 寸法補正された製品
このクローズドループ制御方式により、連続生産中の寸法安定性を大幅に向上させることができます。
特に高精度製品では、大量の不適合品が生産される前に寸法ドリフトを検出できるため、オンライン測定が非常に重要です。
一般的な精度要件
用途によって要求される寸法精度は異なります。
| 製品レベル | 幅公差 | 厚さ公差 |
|---|---|---|
| 一般矩形銅線 | ±0.03~0.05 mm | ±0.02~0.03 mm |
| 産業用巻線導体 | ±0.02~0.03 mm | ±0.01~0.02 mm |
| 精密電気導体 | ±0.01~0.02 mm | ±0.005~0.01 mm |
| 高精度導体 | ±0.005~0.01 mm | ±0.003~0.005 mm |
これらの数値は技術的な参考範囲であり、すべての製品に適用される統一仕様ではありません。
適切な公差は、導体寸法、銅材質、絶縁工程、巻線設計、および適用される製品規格に基づいて決定する必要があります。
裸矩形銅線の用途
裸矩形銅線は、さまざまな製品の基礎導体として使用されます。
| 用途 | 代表的な後工程 |
|---|---|
| 変圧器用導体 | 紙巻 / 絶縁 |
| モーター用導体 | エナメル加工 / 成形 |
| 発電機用導体 | 絶縁 / 巻線 |
| CTC導体 | 転位 + 絶縁 |
| 特殊導体 | 成形 / 絶縁 |
後工程の用途によって、前工程における導体の多くの要求仕様が決まります。
例えば、CTCの製造には、転位および絶縁に関する追加要件があります。詳細については、CTC Production Lineをご参照ください。
同様に、EVモーターのHairpinシステム用矩形銅導体では、追加の成形工程および絶縁工程が必要です。詳細については、EV Motor Hairpin Wire Production Linesをご参照ください。
裸矩形銅線と絶縁平角線の違い
裸矩形銅線と最終的な絶縁導体を区別することが重要です。
| 特徴 | 裸矩形銅線 | エナメル / 絶縁線 |
|---|---|---|
| 銅表面 | 露出 | 被覆あり |
| 主な製造工程 | 伸線 + 圧延 | 圧延 + 絶縁 |
| 主な寸法管理 | 幅 / 厚さ / コーナーR | 導体寸法 + 絶縁寸法 |
| 表面要件 | 清浄で欠陥がないこと | 絶縁材の密着に適した表面 |
| 最終用途 | 中間導体 | 完成した巻線用導体 |
この違いを理解することで、銅導体そのものの製造技術と、その後の絶縁技術との混同を防ぐことができます。
絶縁導体構造の比較については、Flat vs Round Enamelled Wire: Key Differences, Uses, and Production Equipmentをご参照ください。
裸矩形銅線生産ラインの仕様を決定する方法
設備を選定する前に、顧客は完全な技術仕様を提供する必要があります。
| 項目 | 必要情報 |
|---|---|
| 銅材質 | Cu-ETP / OF銅 / その他 |
| 入線径 | mm |
| 仕上がり幅 | mm |
| 仕上がり厚さ | mm |
| 幅公差 | ± mm |
| 厚さ公差 | ± mm |
| コーナーR | R mm |
| 生産速度 | m/min |
| コイル重量 | kg |
| 放線方式 | スプール / コイル |
| 巻取方式 | スプール / コイル |
| 焼鈍 | 必要 / 不要 |
| オンライン測定 | 必須 / オプション |
| 自動化 | 手動 / 自動 |
これらのパラメータに基づいて、圧延機のタイプ、ロール径、パススケジュール、張力制御システム、測定装置、巻取システムなど、適切な設備構成をより正確に決定できます。
裸矩形銅線の精密圧延
高品質な裸矩形銅線を製造するためには、圧延機が生産工程全体を通じて安定した材料変形と正確な寸法制御を実現する必要があります。
完全な精密圧延システムには、以下の設備・機能を組み込むことができます。
- 多段精密圧延機
- 高精度ロールギャップ調整
- 4ロール成形技術
- 入側・出側張力制御
- オンラインレーザー測定
- PLC自動制御
- 自動寸法補正
- 高精度巻取システム
CTC、バスバー、その他の矩形導体用途では、製品形状に応じて圧延技術をさらにカスタマイズできます。詳細については、Precision Rolling Technology for CTC, Busbar, and Rectangular Wire Applicationsをご参照ください。
伸線と圧延を組み合わせた生産工程については、Magnet Wire Rolling and Drawing Solutions for High Efficiency Electrical Conductorsをご参照ください。
まとめ
裸矩形銅線は、変圧器、モーター、発電機、CTC導体、その他の電気導体系統の基礎材料として使用される重要な高精度導体です。
その品質は、公称幅と厚さだけで決まるものではありません。銅材質、機械的状態、寸法公差、コーナーR、エッジ品質、表面状態、真直度、生産安定性など、さまざまな要素を適切に管理する必要があります。
高い精度が要求される用途では、多段精密圧延にオンライン測定と自動制御を組み合わせることで、従来の単純な扁平加工よりも大幅に優れた寸法安定性を実現できます。
最終的な生産ラインは、入線する銅線から最終的な矩形寸法、その後の絶縁工程または巻線工程まで、顧客の総合的な要求に基づいて設計する必要があります。
**Sky Bluer Environmental Technology Co., Ltd.**は、銅およびその他の導電材料向けに、カスタマイズされた精密圧延機、伸線機、平角線の一貫生産ソリューションを提供しています。
裸矩形銅線の生産ラインをお探しの場合は、入線径、銅材質、仕上がり幅、厚さ、公差、コーナーR、生産速度、コイル仕様をお知らせください。当社のエンジニアリングチームが、適切な生産工程および設備構成をご提案いたします。




