
はじめに
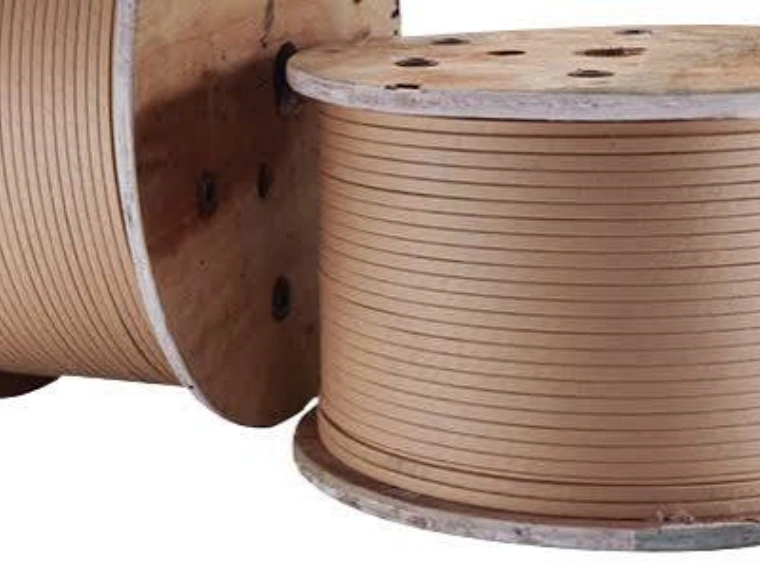
紙被覆平角銅線(Paper Covered Copper Flat Wire)は、電力用変圧器および配電用変圧器の巻線に広く使用されている絶縁導体の一つです。高導電率の矩形銅導体に1層または複数層の電気絶縁紙を巻き付けることで、変圧器の巻線工程および長期間の運転に必要な電気絶縁性能と機械的保護性能を提供します。
変圧器メーカーにとって、導体の性能は絶縁紙そのものだけで決まるわけではありません。紙絶縁の下にある裸の矩形銅導体の寸法精度、コーナーR、表面品質、機械的状態、真直度なども、紙被覆の品質や巻線の均一性に直接影響します。
そのため、高精度な平角銅線の製造は、紙被覆変圧器用導体を製造するうえで重要な前工程となります。
紙被覆平角銅線とは?
紙被覆平角銅線とは、矩形断面の銅導体に電気絶縁紙を巻き付けた導体です。
基本的な構造は次のとおりです。
矩形銅導体 → 絶縁紙層 → 完成した紙被覆導体
変圧器の設計に応じて、さまざまな絶縁紙や巻き付け構造を選択できます。
代表的な導体仕様は以下のとおりです。
| パラメータ | 一般的な仕様 |
|---|---|
| 導体材料 | Cu-ETP / 無酸素銅 |
| 導体形状 | 矩形 / 平角 |
| 幅 | 約2~20 mm |
| 厚さ | 約0.8~6 mm |
| 幅公差 | ±0.01~0.03 mm |
| 厚さ公差 | ±0.005~0.02 mm |
| コーナーR | 仕様に基づき管理 |
| 銅材の状態 | 通常は軟質 / 焼鈍 |
| 表面 | 平滑で欠陥がないこと |
| 絶縁 | 電気絶縁紙 |
| 紙層数 | 変圧器設計に応じて設定 |
実際の寸法、絶縁厚さ、紙のグレード、導体公差は、変圧器の仕様および適用規格によって異なります。
非絶縁導体について詳しくは、Bare Rectangular Copper Wire: Types, Applications and Manufacturingをご覧ください。
変圧器巻線に平角銅導体が使用される理由
変圧器巻線では、限られた巻線スペース内に多くの導体材料を配置する必要があります。
丸銅線と比較して、矩形銅導体はよりコンパクトに配置できます。
| 特性 | 丸銅線 | 矩形銅線 |
|---|---|---|
| 導体形状 | 円形 | 矩形 |
| スペース利用率 | 低い | 高い |
| 層配置 | 比較的疎 | よりコンパクト |
| 巻線形状 | 一般的 | 高精度に管理可能 |
| 大電流への適応性 | サイズによる | 高い |
| 寸法精度要求 | 中程度 | より高い |
矩形断面にすることで、隣接する導体をより密接に配置でき、変圧器の巻線構造を最適化できます。
これは特に中・大容量変圧器において重要です。これらの変圧器では、巻線寸法、導体断面積、冷却性能、絶縁性能を総合的に考慮する必要があります。
変圧器導体の絶縁に紙が使用される理由
紙絶縁は、優れた電気絶縁特性と変圧器絶縁システムとの適合性から、油入変圧器に広く使用されています。
一般的な絶縁材料には以下があります。
- 電気絶縁用クラフト紙
- 耐熱性を向上させた絶縁紙
- 高密度絶縁紙
- その他の変圧器用セルロース系材料
絶縁紙は通常、矩形導体の周囲に一定の条件で複数層巻き付けられます。
絶縁システムでは、特に銅導体のエッジやコーナー部分を均一に覆うことが重要です。
そのため、紙被覆工程に入る前の裸銅線のコーナーRと表面品質が非常に重要になります。
銅導体の一般的な技術要件
紙絶縁を施す前に、裸の矩形銅導体は厳しい形状精度および表面品質要件を満たす必要があります。
一般的な技術範囲は以下のとおりです。
| 技術パラメータ | 参考範囲 |
|---|---|
| 銅材グレード | C11000 / Cu-ETP / OF Copper |
| 導電率 | 約≥97% IACS |
| 幅 | 2~20 mm |
| 厚さ | 0.8~6 mm |
| 幅公差 | ±0.01~0.03 mm |
| 厚さ公差 | ±0.005~0.02 mm |
| コーナーR | R0.2~1.0 mm、用途による |
| 表面粗さ | 一般的に低く、安定して管理 |
| 真直度 | 巻線要件に応じる |
| エッジ状態 | 平滑、バリなし |
| 機械的状態 | 軟質 / 焼鈍 |
これらの数値は一般的な技術参考値です。実際の仕様は、変圧器メーカーが提供する導体図面および適用規格に従う必要があります。
変圧器導体の製造に特化した設備については、Precision Flat Wire Rolling Mills for Transformer Copper and Aluminum Conductorsをご覧ください。
変圧器巻線で厚さ公差が重要な理由
厚さは、変圧器用平角線において最も重要な寸法パラメータの一つです。
導体厚さのわずかな偏差でも、多層巻線になると累積します。
例えば:
| 厚さ偏差 | 100層 | 300層 | 500層 |
|---|---|---|---|
| 0.002 mm | 0.20 mm | 0.60 mm | 1.00 mm |
| 0.005 mm | 0.50 mm | 1.50 mm | 2.50 mm |
| 0.010 mm | 1.00 mm | 3.00 mm | 5.00 mm |
この簡単な計算からも、変圧器導体メーカーが平均的な完成寸法だけでなく、長尺方向における高い寸法安定性を要求する理由が分かります。
安定した厚さは、巻線寸法を予測可能な状態に保ち、紙絶縁のための均一な基材を提供します。
紙被覆前のコーナーR要件
矩形導体は、完全に鋭角な四隅を持つ理想的な長方形として扱うことはできません。
4つのコーナーには適切に管理されたRが必要です。
コーナーが鋭すぎる場合、紙絶縁は巻き付け工程や巻線工程で局所的に大きな機械的応力を受ける可能性があります。
一方、コーナーRが大きすぎると、有効銅断面積や導体形状が設計値から外れる可能性があります。
| コーナー状態 | 考えられる影響 |
|---|---|
| 過度に鋭い | 紙絶縁への応力増加 |
| Rが不均一 | 絶縁紙の巻き付けが不均一になる |
| Rが大きすぎる | 導体形状が変化する |
| エッジにバリがある | 紙を損傷する可能性 |
| エッジに亀裂がある | 信頼性上の問題 |
| 安定した適切なR | 均一な絶縁工程 |
したがって、コーナーRは幅および厚さと併せて指定する必要があります。
例えば、単に
5.00 × 2.00 mm
と指定するのではなく、より完全な仕様として:
- 幅:5.00 ±0.01 mm
- 厚さ:2.00 ±0.005 mm
- コーナーR:R0.30 mm
と指定できます。
表面品質要件
紙被覆を行う場合でも、高品質な銅表面は必要です。
裸導体の表面欠陥は、絶縁工程や巻線工程で問題を引き起こす可能性があります。
管理すべき代表的な欠陥には以下があります。
- 長手方向の傷
- バリ
- エッジクラック
- ロールマーク
- 銅粉・銅粒子
- 表面汚染
- 酸化
| 表面問題 | 考えられる影響 |
|---|---|
| バリ | 紙を損傷する可能性 |
| 深い傷 | 導体表面が不均一になる |
| ロールマーク | 寸法安定性に影響 |
| 汚染 | 絶縁工程に影響 |
| 酸化 | 表面品質を低下させる |
| エッジクラック | 導体の信頼性に影響する可能性 |
したがって、ロール表面仕上げ、ガイド、潤滑、張力制御、ハンドリングシステムは、導体への損傷を最小限に抑えるよう設計する必要があります。
紙被覆前の製造工程
紙被覆銅線の品質は、紙被覆機に入る前の工程から決まります。
代表的な生産工程は:
銅ロッド → 伸線 → 焼鈍 → 精密圧延 → オンライン測定 → 表面検査 → 紙被覆 → 巻取り
原材料の状態や最終寸法に応じて、伸線および焼鈍工程は異なる構成にすることができます。
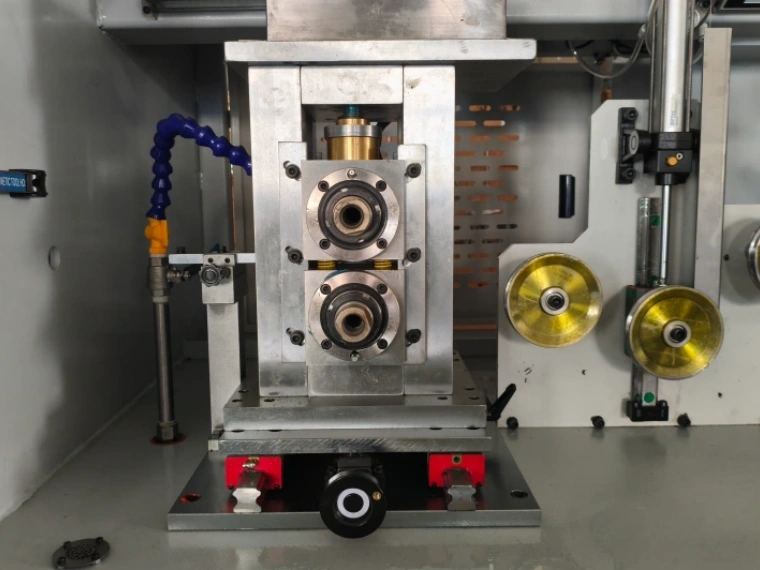
精密圧延
圧延工程では、銅線を必要な矩形形状へ成形します。
重要な圧延パラメータには以下があります。
| 圧延パラメータ | 主な影響 |
|---|---|
| ロールギャップ | 完成厚さ |
| ロールアライメント | 断面形状の対称性 |
| 圧下率 | 材料の変形 |
| 入口張力 | 生産安定性 |
| 出口張力 | 寸法安定性 |
| ロール表面仕上げ | 銅表面品質 |
| ロール形状 | エッジおよびコーナー形成 |
| 圧延速度 | 生産性と工程安定性 |
高精度の変圧器用導体では、1回の大きな圧下だけに依存せず、複数段階の成形・サイジング工程を採用する場合があります。
変圧器用平角銅線のオンライン測定
連続生産では、継続的な寸法管理が必要です。
最新の平角線生産ラインでは、レーザー測定装置を統合し、圧延中の導体をリアルタイムで監視できます。
| 測定項目 | 目的 |
|---|---|
| 幅 | 完成導体幅の管理 |
| 厚さ | 巻線寸法の維持 |
| ライン速度 | 設備の同期 |
| 張力 | 安定した加工状態の維持 |
| 位置 | 導体の位置ずれ防止 |
| ロール位置 | 寸法調整をサポート |
クローズドループ制御システムでは、次のような制御が可能です。
レーザー測定 → 寸法比較 → PLC → 圧延調整 → 連続補正
これにより、長時間の連続生産における寸法ドリフトを低減できます。
完全な圧延システムについて詳しくは、Complete Flat Wire Manufacturing Lines for Energy, Automotive, and Power Industriesをご覧ください。
紙被覆工程
矩形銅導体が必要な寸法および表面状態を満たした後、紙絶縁を施します。
基本的な工程は:
裸平角銅線 → 張力制御 → 紙供給 → 紙巻き付け → 絶縁検査 → 巻取り
紙被覆工程における重要なパラメータは以下のとおりです。
| パラメータ | 機能 |
|---|---|
| 紙張力 | 均一な巻き付けを維持 |
| 巻き付け角度 | 絶縁構造を制御 |
| オーバーラップ | 絶縁の隙間を防止 |
| 層数 | 絶縁構造を決定 |
| 導体張力 | 安定した搬送を維持 |
| 巻取り張力 | 完成導体を保護 |
| 巻取り品質 | 適切な保管と取り扱いを確保 |
具体的な絶縁設計は、変圧器メーカーの要求によって異なります。
そのため、前工程の圧延と後工程の紙被覆は、相互に関連した製造工程として考える必要があります。
裸導体寸法と完成絶縁導体寸法の違い
よくある間違いの一つは、紙被覆後の最終寸法だけを指定することです。
メーカーは次の2つを明確に区別する必要があります。
裸導体寸法と絶縁後の総合寸法
例えば:
| パラメータ | 裸導体 | 紙被覆導体 |
|---|---|---|
| 幅 | 8.00 mm | 8.40 mm* |
| 厚さ | 2.00 mm | 2.40 mm* |
| コーナーR | 管理された銅導体R | 絶縁紙で被覆 |
| 表面 | 裸銅 | 紙絶縁 |
| 公差 | 圧延工程で管理 | 圧延+絶縁工程で管理 |
*寸法は説明用の参考値です。
最終寸法は、紙厚、巻き付け層数、オーバーラップ、圧縮状態などによって異なります。
したがって、生産ラインを設計する際には、導体形状と絶縁厚さの両方を考慮する必要があります。
紙被覆線とエナメル平角線の比較
紙被覆とエナメル被覆は異なる絶縁方式です。
| 特徴 | 紙被覆銅線 | エナメル平角銅線 |
|---|---|---|
| 絶縁 | 電気絶縁紙 | エナメルコーティング |
| 絶縁構造 | 巻き付け層 | コーティング層 |
| 主な用途 | 変圧器 | モーター、変圧器、コイル |
| 導体形状 | 主に矩形 | 丸形または矩形 |
| 前工程の圧延精度 | 高い | 高い |
| 表面品質要求 | 高い | 非常に高い |
| 主な絶縁管理 | 紙張力・オーバーラップ | 塗膜厚さ・硬化 |
どちらの製品も高品質な裸導体を必要としますが、その後の製造技術は大きく異なります。
エナメル矩形導体について詳しくは、What is Enamelled Copper Flat Wire? Applications and Benefitsをご覧ください。
紙被覆導体とCTC
紙被覆矩形銅線は、**連続転位導体(Continuously Transposed Conductors:CTC)**とも区別する必要があります。
CTCは、個別に絶縁された複数の矩形銅素線を連続的に転位させ、より大きな導体構造を形成します。
| 製品 | 構造 |
|---|---|
| 紙被覆平角線 | 単一矩形導体+紙 |
| エナメル矩形線 | 単一導体+エナメル |
| CTC | 複数の絶縁矩形素線+連続転位 |
CTCは、導体配置や電磁性能がより複雑になる大型電力変圧器で特に重要です。
詳しくは、CTC Production Lineをご覧ください。
CTC導体の詳細構造、用途、メリットについては、別の技術記事で詳しく紹介します。
生産ラインを仕様決定する方法
紙被覆平角銅線の生産ソリューションを設計する前に、以下の技術パラメータを確認する必要があります。
| 必要情報 | 例 |
|---|---|
| 銅材 | C11000 / OF Copper |
| 入線径 | 3.0 mm |
| 裸導体完成幅 | 6.0 mm |
| 裸導体完成厚さ | 2.0 mm |
| 幅公差 | ±0.01 mm |
| 厚さ公差 | ±0.005 mm |
| コーナーR | R0.30 mm |
| 銅材状態 | 軟質 |
| 紙の種類 | 顧客指定 |
| 紙の層数 | 顧客指定 |
| 生産速度 | m/min |
| コイル重量 | kg |
| オンライン測定 | 必須 / オプション |
これらのパラメータを提供することで、公称線径だけで設備を選択するのではなく、最終的な変圧器導体の仕様に合わせて圧延および絶縁工程を構成できます。
変圧器導体向け一貫生産ソリューション
変圧器導体の一貫生産システムには、以下の設備・工程を統合できます。
- 放線
- 伸線
- 焼鈍
- 精密圧延
- コーナーR制御
- 幅・厚さオンライン測定
- 表面検査
- 紙被覆
- 張力制御
- 精密巻取り
具体的な構成は、お客様の原材料、導体寸法、生産能力、絶縁要件、自動化レベルによって異なります。
平角線の一貫生産技術については、Copper Flat Wire Production Line for Enameled and Paper Covered Conductorsをご覧ください。
まとめ
紙被覆平角銅線は、電力用および配電用変圧器における重要な巻線導体です。
安定した性能を実現するためには、まず裸の矩形銅導体の品質を確保する必要があります。
紙絶縁を施す前に、メーカーは以下の項目を精密に管理する必要があります。
- 幅と厚さ
- 寸法公差
- コーナーR
- 表面品質
- 機械的状態
- 真直度
- 生産張力
さらに紙被覆工程では、紙張力、巻き付け角度、オーバーラップ、絶縁厚さ、完成品の巻取り品質などを管理する必要があります。
精密圧延、オンライン寸法測定、安定した張力制御、紙被覆、精密巻取りを統合することで、より安定した高品質な変圧器用導体の生産が可能になります。
**Sky Bluer Environmental Technology Co., Ltd.**は、変圧器用銅・アルミニウム導体向けに、カスタマイズされた精密圧延機および平角線一貫製造ソリューションを提供しています。CRMソリューションは、導体材料、完成寸法、公差、コーナーR、絶縁要件、生産速度、コイル仕様などに応じて構成できます。
紙被覆平角銅線の生産ラインをご検討の場合は、原材料径、完成導体の幅・厚さ、公差、コーナーR、紙絶縁仕様、生産速度、コイル重量をお知らせください。当社のエンジニアリングチームが、適切な製造プロセスと設備構成をご提案します。
SEO
SEOタイトル: 変圧器巻線用紙被覆平角銅線:仕様・絶縁・製造要件
メタディスクリプション: 変圧器巻線用紙被覆平角銅線について、導体仕様、紙絶縁、精密圧延、寸法公差、コーナーR、表面品質、製造工程および生産ライン要件を解説します。
コアキーワード: 紙被覆平角銅線




