
はじめに
精密平線圧延は圧延機だけで制御されるものではありません。
材料は安定した速度・張力で圧延機に送入され、各変形工程を過大な引張りやたるみなく通過し、最終的に安定したコイルに巻き取られる必要があります。
このことから、張力制御は平線圧延システム全体の最重要要素の一つとなります。
ばね鋼、ステンレス鋼、炭素鋼その他高強度材料において、張力が不安定だと下記に影響を及ぼします。
- 厚み精度
- 幅安定性
- 真直度
- エッジ品質
- 表面状態
- 圧延力
- コイル巻き品質
そのため精密生産ラインには、巻出し装置・圧延機・ダンサーシステム・巻取り装置の連携制御が必要です。
目的は単に張力を付与することではありません。
生産プロセス全体を通じて適正かつ安定した張力を維持することです。
Sky Bluer Environmental Technology Co., Ltd.(CRM)は、送入・圧延・測定・張力制御・巻取りを連携させたカスタム精密圧延システムを開発し、高精度平線生産を実現します。
平線圧延において張力が重要な理由
張力とは、生産中に線材に付加される長手方向の力です。
連続圧延ラインでは材料は同時に下記の影響を受けます。
- 圧延力
- 摩擦
- 材料前方流れ
- 後方張力
- 前方張力
- 巻取り力
これらの力の相互作用により、線材が圧延システム内をどれだけ安定して通過するかが決まります。
張力が安定していれば材料挙動を予測可能に保てますが、不安定な場合は下記の不具合を引き起こします。
表格
| 張力の問題 | 生じうる結果 |
|---|---|
| 張力過大 | 線材伸びまたは寸法変動 |
| 張力不足 | たるみ、送入不安定 |
| 張力変動 | 厚み・幅のばらつき |
| 張力急上昇 | 線材破断 |
| 巻取り不均一 | コイル形成不良 |
精密平線ではこれらの不具合が製品最終品質に直接影響します。
4 つの主要張力制御ゾーン
精密平線生産ライン全体は複数の張力制御区間に分けられます。
巻出し → 矯正 / 送入 → 精密圧延 → ダンサー / バッファ → 巻取り
各区間は異なる役割を担います。
表格
| システム | 主な機能 |
|---|---|
| 巻出し装置 | 制御された張力で入線を繰り出す |
| 送入システム | 安定した材料送入を確保 |
| 圧延機 | 制御された変形を実施 |
| ダンサー | 速度・張力の変動を吸収 |
| 巻取り装置 | 制御された巻取り張力を維持 |
制御システムは各機器を個別に扱うのではなく、連携させる必要があります。
巻出し張力制御
巻出し装置は生産ラインの起点です。
その役割は、過大な引張力や制御不能なたるみを生じさせず、入線をスムーズに繰り出すことです。
特に大径コイルから線材を供給する場合に重要となります。
コイル径が減少するにつれ、巻出し条件は変化します。
そのためモータ回転速度を一定にしても、材料張力が一定になるとは限りません。
制御付き巻出しシステムは、コイル状態の変化を補償できます。
主要パラメータ:
- 巻出し速度
- モータトルク
- コイル径
- 線材径
- 材料強度
- 要求ライン速度
一般的な制御手法では、下流工程からのフィードバックを利用して巻出し動作を調整します。
巻出し安定性が圧延精度に影響する仕組み
巻出し装置からの材料繰り出しが不安定だと、圧延機への入力条件が乱れます。
例:
巻出し張力過大 → 圧延ゾーン入室前に材料が引っ張られる → 実効変形条件が変化 → 寸法変動が発生する可能性
逆に:
巻出し張力不足 → 線材が弛む → 送入が不安定 → 材料の位置決め精度が悪化
したがって巻出し装置は、制御され再現性のある材料供給を実現する必要があります。
ダンサーシステムの役割
ダンサーシステムは連続生産ラインの各区間の間に配置される機械的バッファです。
主目的は下記の速度差を一時的に吸収することです。
- 入線速度
- 圧延速度
- 巻取り速度
速度変動が直接線材に伝わるのを防ぎ、ダンサーが一時的な材料溜まりとして機能します。
簡略化した原理:
速度差 → ダンサー位置変化 → 制御信号 → モータ速度 / トルク調整 → 張力安定化
この特徴からダンサーは連続線材加工システムで特に有用です。
連続圧延にダンサーが必要な理由
精密圧延機は単独で運転されるものではありません。
上流・下流機器はそれぞれ異なる動的応答特性を持ちます。
例:
- 巻出し装置は回転慣性が大きい
- 圧延機は変形状態が高速で変わる
- 巻取りコイル径は連続的に増大する
適切なバッファがなければ、これらの差異が張力変動を引き起こします。
ダンサーは装置各区間の動的挙動を分離する役割を果たします。
表格
| ダンサーなし | ダンサーあり |
|---|---|
| 速度変動が直接線材に影響 | 速度変動を緩衝 |
| 張力変動が大きい | 張力が安定 |
| 線材破断リスクが高い | プロセス安定性向上 |
| 同期調整が難しい | ライン連携が容易 |
圧延区間の張力制御
張力制御が特に重要となるのが圧延区間です。
圧延中、材料は大きな変形を受けます。
圧延プロセスでは下記を連携させる必要があります。
- 圧延速度
- ロールギャップ
- 圧下率
- 前方張力
- 後方張力
設計不良なパススケジュールの代償を張力で補うべきではありません。
まず圧延プロセスで適切な変形条件を確立し、張力制御により材料搬送を安定維持するのが正しい考え方です。
これは高強度ばね鋼で特に重要です。
過大な張力を高圧下率と組み合わせると、下記リスクが高まります。
- 線材破断
- エッジ割れ
- 寸法不安定
これは圧下率およびパススケジュール最適化と直接関連します。
前方張力と後方張力
圧延技術では、変形ゾーンの前後に張力を付加できます。
一般的に下記のように定義されます。
後方張力
圧延スタンド前に付加する張力
前方張力
圧延スタンド後に付加する張力
両者の相互作用は下記に影響します。
- 圧延力
- 材料流動
- 圧下挙動
- 寸法安定性
ただし張力値は下記に基づいて決定すべきです。
- 材料グレード
- 入り寸法
- 仕上げ寸法
- 圧下率
- 圧延速度
- 装置構成
すべての平線用途に通用する一律の張力値は存在しません。
巻取り張力制御
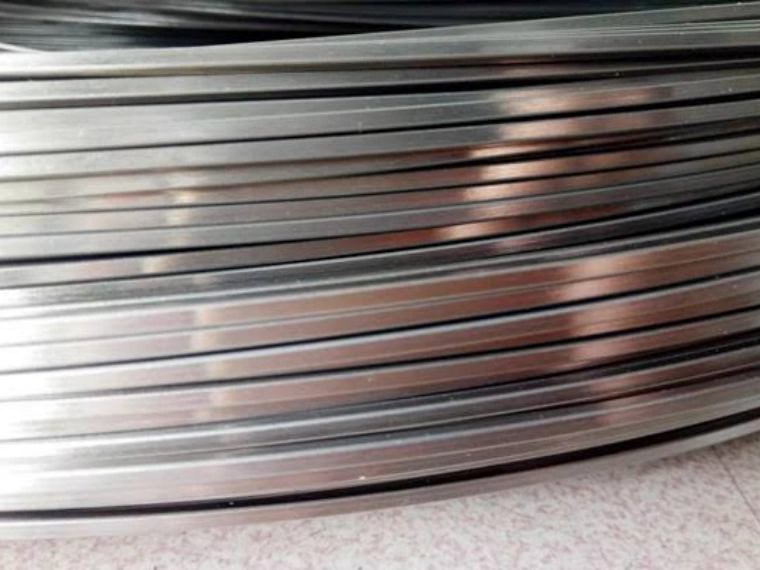
圧延後、完成した平線は安定したコイルに回収されます。
巻取りシステムはコイル形成の全工程を通じ、適切な巻取り張力を維持しなければなりません。
ここに特有の課題があります。
コイル径が連続的に大きくなる
コイル径の増大に伴い、必要な回転速度は変化します。
巻取り制御がこの変化を補償しなければ、巻取り張力が変動します。
発生しうる不具合:
- 巻き緩み
- 過剰巻き締め
- コイル変形
- エッジ損傷
- 後工程での巻出し性悪化
そのため巻取り制御では下記を連携させます。
- ライン速度
- コイル径
- モータトルク
- 巻取り張力
一定線速度 vs 一定回転数
線材巻取りでよくある誤解は「巻取りモータを一定 RPM で運転すべき」という考えです。
実際には、必要な回転速度はコイル径に応じて変化します。
関係式:
線速度 = π × コイル径 × 回転速度
したがって:
回転速度 = 線速度 ÷(π × コイル径)
ライン線速度を一定に保つ場合、コイル径が大きくなるにつれ回転速度を下げる必要があります。
これが、最新の巻取り装置に速度・トルクの連携制御が必要な理由の一つです。
張力制御と平線欠陥
平線の多くの欠陥は不安定な張力に影響されます。
表格
| 欠陥 | 張力に関連する考えられる要因 |
|---|---|
| 厚みばらつき | 張力変動 |
| 幅不安定 | 材料流動の不均一 |
| エッジ変形 | 過大な長手方向力 |
| 線材破断 | 張力過大 |
| コイル形成不良 | 巻取り張力の不適正 |
| 真直度不良 | 張力分布の不均一 |
ただし、欠陥の根本原因を安易に張力だけに帰属すべきではありません。
エンジニアは下記を区別する必要があります。
- 材料起因欠陥
- ロール起因欠陥
- 圧下起因欠陥
- 張力起因欠陥
- 測定起因欠陥
この体系的なトラブルシューティングが安定生産に不可欠です。
詳しくは「平線圧延の一般的欠陥:原因・トラブルシューティングと解決策」を参照してください。
張力制御とクローズドループ生産
最新の精密圧延ラインでは、張力制御にオンライン測定と寸法クローズドループ制御を組み合わせるケースが増えています。
例:
レーザーゲージ → 実厚測定 → PLC / 制御システム → 偏差演算 → サーボ / 駆動システム → 圧延・ラインパラメータ調整 → 安定製品
これにより張力、寸法精度、機械速度を一括制御する連携生産環境が構築されます。
これは「精密圧延機のクローズドループ厚み制御技術」で解説する厚み制御技術と密接に関連します。
張力制御パラメータ
最適値は材料と装置構成に大きく依存します。
主要な設計パラメータ:
表格
| パラメータ | 主な影響 |
|---|---|
| ライン速度 | 動的応答 |
| 線材径 | 必要張力 |
| 材料強度 | 張力許容量 |
| コイル径 | 巻出し / 巻取り速度 |
| 圧下率 | 圧延変形 |
| ロール径 | 圧延挙動 |
| モータトルク | 張力発生 |
| ダンサー位置 | バッファ容量 |
このため張力制御は、後付け部品ではなくライン全体の設計に組み込むべきです。
ばね鋼平線向け張力制御
ばね鋼は冷間変形時に高強度で延性が限られるため、特に慎重な張力管理が必要です。
代表的用途:
- 自動車用ばね
- 弁ばね
- 産業用ばね
- 精密機械部品
これら製品で張力が不安定だと下記に影響します。
- 寸法精度
- 表面状態
- 残留応力
- 疲労特性
ばね鋼のグレードによって冷間圧延時の挙動も異なるため、張力パラメータは材料・圧延プロセスパラメータと併せて策定します。
材料選定の詳細は「精密平線圧延向けばね鋼グレード」を参照してください。
張力制御付き圧延ラインの設計
適切に設計された平線生産ラインでは材料の全経路を考慮します。
標準的な構成:
巻出し → アクティブ矯正機 → 精密圧延機 → オンライン測定装置 → ダンサー / バッファ → 巻取り装置
各機器が生産安定性に寄与します。
表格
| 機器 | 主な目的 |
|---|---|
| 巻出し装置 | 安定巻出し |
| 矯正機 | 線材位置矯正 |
| 圧延機 | 制御された変形 |
| オンラインゲージ | リアルタイム寸法監視 |
| ダンサー | 張力緩衝 |
| 巻取り装置 | 完成線材の安定巻取り |
制御アーキテクチャは各システムが通信し、生産状況の変化に追従できる構成とします。
CRM 精密平線圧延ソリューション
Sky Bluer Environmental Technology Co., Ltd.(CRM)は、下記を生産するメーカー向けにカスタム精密圧延ソリューションを提供します。
- ばね鋼平線
- ステンレス鋼平線
- 炭素鋼平線
- 銅平線
- 合金平線
- 精密異形線
用途に応じて CRM ラインは下記を統合可能です。
- 巻出しシステム
- 矯正・送入装置
- 精密圧延機
- 精密ロール
- オンラインレーザー測定
- ダンサーシステム
- サーボ駆動
- 巻取りシステム
- PLC・自動制御
単に機械を組み合わせるのではなく、連携型生産システムを構築することを目標とします。
FAQ
- 平線圧延で張力制御が重要な理由は? 張力は線材が圧延工程に入り、通過し、排出される挙動に影響します。張力不安定は厚みばらつき、幅不安定、線材破断、コイル形成不良の要因となります。
- ダンサーシステムの機能は? ダンサーは動的応答の異なる機器区間の間の緩衝装置です。一時的な速度差を吸収し、張力または駆動制御のフィードバック信号を生成します。
- 巻出し張力は圧延品質にどう影響する? 巻出し張力過大だと変形前に線材が引っ張られ圧延条件が変化し、張力不足だとたるみが生じ送入が不安定になります。安定した巻出し制御により一定した材料送入が確保されます。
- 巻取り中に巻取り張力が変化する理由は? 巻取りコイル径が連続的に増大するためです。線速度を一定に保つには、コイル径増加に伴い回転速度を下げる必要があり、モータのトルクと速度を連携させる必要があります。
- ばね鋼平線に標準的な張力値は存在する? いいえ。適正張力は材料グレード、線材サイズ、強度、圧下率、圧延速度、装置構成に依存し、プロセス設計段階で決定する必要があります。
- 張力制御により平線の寸法精度を改善できる? はい。安定張力は材料流動を均一に保ち生産変動を低減します。ただし寸法精度はロール設計、圧下スケジュール、機械剛性、オンライン測定にも依存します。
まとめ
張力制御は精密平線圧延の基礎的要素です。
安定生産には、素線が巻出し装置を出た瞬間から完成平線が巻取りリールに巻かれるまでの連携制御が必要です。
主要システム:
- 巻出し制御
- ダンサー / バッファ制御
- 圧延張力制御
- 巻取り張力制御
- クローズドループ測定・フィードバック
適正張力に万能な数値はなく、材料、寸法、圧下率、圧延速度、機械構成に依存します。
高強度ばね鋼その他精密平線用途では、適切に設計された張力制御により寸法安定性、生産信頼性、完成コイル品質が向上します。
Sky Bluer Environmental Technology Co., Ltd.(CRM)は、機械設計、張力制御、オンライン測定、自動制御を統合したカスタム精密圧延システムを開発し、世界中の安定した平線製造を支援します。




