
はじめに
精密平線製造において、要求寸法を達成することは生産上の課題の一部に過ぎません。
先進的な圧延設備を使用していても、メーカーは下記に起因する各種欠陥に遭遇する可能性があります。
- 圧下量配分の不備
- ロール設計の不適切さ
- 材料特性
- 工程管理の不十分さ
- 不安定な生産条件
平線圧延の一般的な欠陥は下記に影響を及ぼします。
- 寸法精度
- 表面品質
- 端部性状
- 機械的性質
- 最終製品の信頼性
自動車用ばね、電気部品、精密機械部品などの業界において、欠陥の原因を理解し効果的な対策を実施することは不可欠です。
安定した平線生産工程には、精密圧延機だけでなく、最適化された工程パラメータ、正確な冶工具設計、継続的な品質監視が必要です。
Sky Bluer Environmental Technology Co., Ltd.(CRM)は、カスタマイズ型精密圧延ソリューションを提供し、メーカーが生産欠陥を削減し安定した平線品質を実現できるよう支援します。
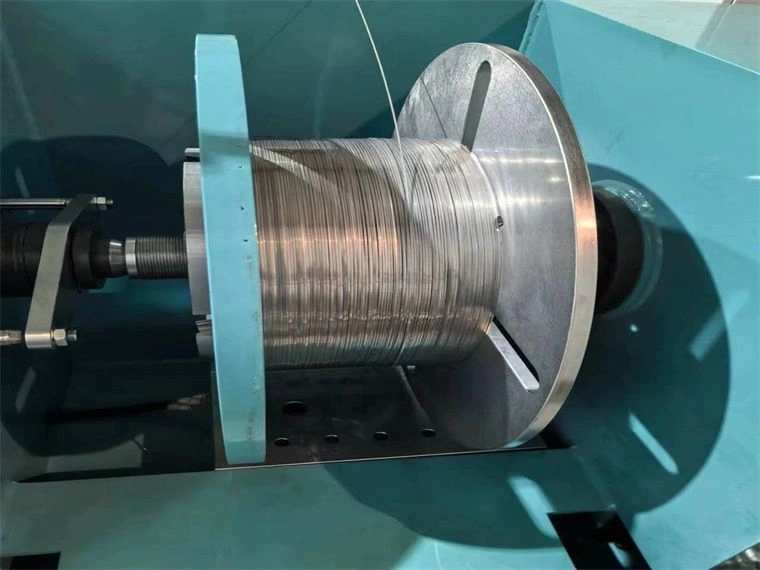
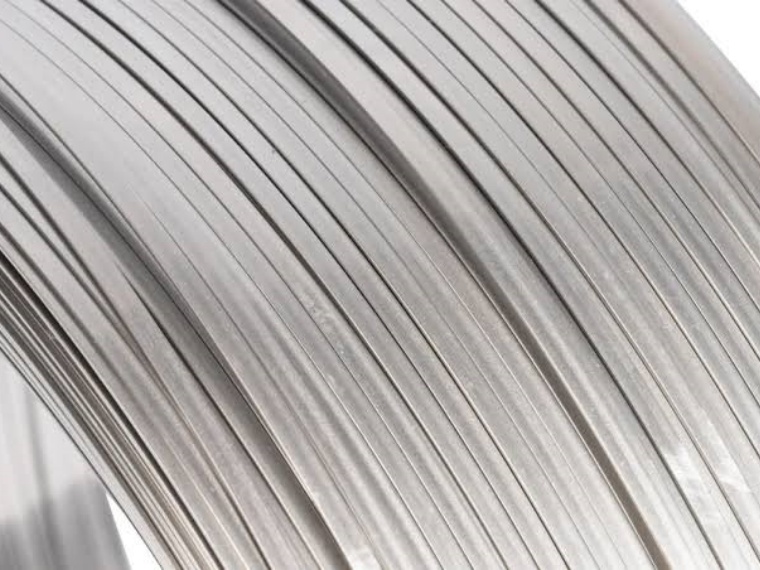
平線圧延欠陥が発生する要因
平線圧延は複雑な金属成形プロセスです。
圧延中、材料は下記の状態を経験します。
- 圧縮変形
- 幅広がり
- 板厚低減
- 内部応力の発生
材料挙動と工程パラメータのバランスが崩れると、欠陥が発生する可能性があります。
主な影響因子:
| 因子 | 考えられる影響 |
|---|---|
| 圧下率 | 割れまたは不均一変形 |
| ロール形状 | 端部・形状プロファイル欠陥 |
| 材料特性 | 変形挙動のばらつき |
| 圧延荷重 | 板厚の不安定化 |
| 張力制御 | 形状変動 |
| 表面状態 | 製品外観欠陥 |
高炭素ばね鋼や合金材料では、高強度かつ延性が限られるため、欠陥管理が特に重要となります。
平線圧延における端部割れ
欠陥の説明
端部割れは平線生産で最も多く見られる問題の一つです。
この欠陥は以下の形で現れます。
- 線材端部に沿った微小割れ
- 端部表面の肌荒れ
- 後工程加工時の材料割れ
主な原因
| 原因 | 説明 |
|---|---|
| 1 パスあたりの過大な圧下 | 高い変形応力 |
| 溝設計の不良 | 材料の不均一流動 |
| 過剰な加工硬化 | 延性の低下 |
| ロール芯出し不良 | 圧力分布の不均一 |
対策
効果的な対策は以下の通りです。
- パススケジュールの最適化
- 1 パス当たりの変形量を低減
- 溝形状の改善
- 適切な圧延条件の選定
高強度ばね鋼材については、制御された多パス圧延を推奨します。
板厚変動の問題
欠陥の説明
板厚変動とは、完成した平線が生産長手方向で一定の寸法を維持できない状態を指します。
代表的な症状:
- 板厚の変動
- ばね性能の不安定化
- 後工程成形時の不具合
原因
| 原因 | 影響 |
|---|---|
| ロールギャップの変動 | 板厚ずれ |
| ロール摩耗 | 長期的な寸法変化 |
| 材料硬度のばらつき | 不均一変形 |
| オンライン測定の未実施 | 修正の遅延 |
対策
最新の精密圧延システムは下記によりこの問題を解消します。
- サーボ式ロール調整
- レーザーオンライン測定
- 板厚閉ループ制御
平線の表面欠陥
一般的な表面不具合
表面欠陥には以下が含まれます。
- 傷
- 圧痕
- 不均一な表面肌
- 圧延筋
原因
| 原因 | 説明 |
|---|---|
| ロール表面の損傷 | 欠陥が製品に転写 |
| 潤滑不足 | 摩擦の増大 |
| 異物粒子 | 表面損傷 |
| 不適切な圧延速度 | 発熱・摩擦トラブル |
対策
メーカーは下記を管理する必要があります。
- ロール表面品質
- 潤滑状態
- 洗浄システム
- 圧延速度
精密用途では、ロール表面の仕上げ状態が製品最終性能に直接影響します。
幅広がりとプロファイル精度の問題
平線圧延時、材料は自然に幅方向へ流動します。
この材料流動を制御しないと、下記の不具合が発生します。
- 規格値を超える幅
- 不均一な端部
- 不正確なプロファイル形状
主な原因
| 原因 | 結果 |
|---|---|
| パス設計の不備 | 幅の不安定化 |
| 溝への充てん不良 | プロファイルずれ |
| 過大な圧下 | 不均一流動 |
対策
- ロール溝設計の最適化
- 圧下量配分の調整
- パス順序の改善
平坦度・真直度の問題
平線製品は厳しい真直度管理を要求されることが多いです。
一般的な欠陥:
- 反り
- ねじれ
- 不均一な平坦度
原因
| 原因 | 影響 |
|---|---|
| 不均一変形 | 内部応力の不均衡 |
| 不適切な張力 | 形状不安定 |
| 材料特性の不均一 | 伸びのばらつき |
対策
- 張力制御の改善
- 圧延パラメータの最適化
- 適切な矯正技術の適用
圧延後の寸法不安定
圧延直後は寸法が合格していても、後に寸法が変化する平線があります。
これは主に下記に関連します。
- 残留応力
- 不均一な冷間加工
- 材料の不安定性
影響:
- 長さ変化
- 形状変形
- 組立不良
対策
完成された工程には下記を含める必要があります。
- 最適化された圧下率
- 残留応力の制御
- 安定した冷却条件
平線圧延欠陥 トラブルシューティングガイド
| 欠陥 | 考えられる原因 | 推奨対策 |
|---|---|---|
| 端部割れ | 過大な圧下 | 1 パスあたりの変形量を低減 |
| 板厚変動 | ロールギャップの不安定 | 閉ループ制御を適用 |
| 表面傷 | ロール損傷 | ロールメンテナンスを強化 |
| 幅ずれ | 溝設計の不良 | パス設計を最適化 |
| 平坦度不良 | 不均一応力 | 張力制御を改善 |
| 寸法変化 | 残留応力 | 圧延工程を最適化 |
精密圧延機が生産欠陥を低減する仕組み
最新の精密圧延システムは複数の技術を統合しています。
| システム | 機能 |
|---|---|
| 精密ロール | 安定した材料成形 |
| サーボ調整 | 高精度なロールギャップ制御 |
| レーザー測定 | リアルタイム検査 |
| PLC 制御 | 工程最適化 |
| 張力制御 | 安定送り |
これらのシステムにより、不良品が生成される前に問題を検知・補正可能です。
安定した平線生産のための CRM ソリューション
Sky Bluer Environmental Technology Co., Ltd.(CRM)は、下記向けに完全な精密圧延ソリューションを提供します。
- ばね鋼平線
- ステンレス平線
- 銅平線
- 合金精密線材
当社のソリューションは下記に注力しています。
✓ 最適化された圧延工程設計
✓ 精密ロール技術
✓ オンライン品質監視
✓ カスタマイズ生産システム
機械的精度と工程ノウハウを組み合わせ、CRM はメーカーの生産安定性向上と平線欠陥削減を支援します。
FAQ
- 平線圧延で最も一般的な欠陥は何ですか? 端部割れ、板厚変動、表面欠陥、幅ずれ、平坦度不良が代表的な欠陥です。
- 圧延時に平線端部が割れるのはなぜですか? 端部割れは多くの場合、過大な変形、溝設計不良、過剰な加工硬化、不適切な圧延パラメータにより発生します。
- 平線生産の板厚変動を低減するにはどうすればよいですか? 高精度なロール調整、オンライン測定システム、板厚閉ループ制御により板厚変動を抑えられます。
- ロール設計は平線品質にどのように影響しますか? ロール設計は材料流動、幅広がり、プロファイル精度を制御し、製品最終品質に直接影響します。
- 残留応力によって平線が変形することはありますか? はい。冷間圧延で発生した残留応力は、生産後に寸法変化や形状不安定を引き起こす可能性があります。
- メーカーが平線生産の安定性を高める方法は? 最適化したパススケジュール、精密ロール、自動制御システム、継続的な品質監視により安定性を向上できます。
まとめ
平線圧延欠陥は通常、単一要因で発生するものではありません。
下記要素の相互作用により生まれます。
- 材料特性
- 圧下設計
- ロール形状
- 機械精度
- 工程管理
良好な平線生産工程には、原料準備から最終検査までの体系的な最適化が必要です。
先進の精密圧延技術により、Sky Bluer Environmental Technology Co., Ltd.(CRM)は世界中のメーカーを支援し、精度・表面品質・生産信頼性を高めた高品質平線製品の製造を実現します。




