
はじめに
精密平線の製造は、単一パスの圧延で行われることは稀です。
丸線を矩形または平形状に成形する際、材料に制御された変形を加え、下記の要求を満たす必要があります。
- 板厚
- 幅
- 断面形状
- エッジ状態
- 表面品質
- 寸法公差
このため、精密平線の製造では多パス圧延が広く採用されています。
一回の加工で大きな圧下をかけて最終寸法を狙うのではなく、総変形量を複数の圧延パスに分配します。
適切に設計されたパススケジュールにより、材料の流れ、圧延荷重、加工硬化、寸法精度を生産プロセス全体を通じて管理可能になります。
ばね鋼のような高強度材料においては、パススケジュールの重要性が特に高くなります。単一パスで過大な変形を加えると、以下のリスクが増大します。
- エッジ割れ
- 表面欠陥
- 過剰な加工硬化
- 寸法不安定
- 線材破断
多パス圧延は単に線材の断面を減少させる手法ではありません。
素材線から完成平線に至るまでの材料変形を制御するプロセスエンジニアリング戦略です。
Sky Bluer Environmental Technology Co., Ltd.(CRM)は材料グレード、入側素材寸法、最終寸法、公差、生産要求に応じたカスタム精密圧延システムと平線生産ラインを開発しています。
多パス平線圧延とは
多パス平線圧延とは、必要な総変形量を複数の制御された圧延工程に分配する工法です。
簡略化した工程フロー:
丸線 → 第 1 パス → 第 2 パス → 第 3 パス → 中間平形状 → 仕上げパス → 最終平線
各パスごとに定められた量の変形を与えます。
目的は材料の安定した流れを保ちつつ、元の断面を段階的に成形することです。
例えば丸線を板厚が薄く幅の広い矩形平線に成形する場合、全変形を 1 パスで実施すると圧延荷重が過大になり、材料流れが不安定になります。
多パス工法では変形を分散し、各工程を個別に最適化することができます。
パススケジュールが必要な理由
パススケジュールは素材寸法から最終寸法に至るまでの材料の圧下計画を定義します。
下記項目を規定します。
- 各パスの圧下率
- 圧延パス数
- 中間寸法
- 圧延順序
- 最終仕上げ条件
簡略例:
| 工程 | 板厚 | 幅 | 主な目的 |
|---|---|---|---|
| 入側 | 2.00 mm 丸 | — | 素材 |
| 第 1 パス | — | — | 初期変形 |
| 第 2 パス | — | — | 幅の制御された展開 |
| 第 3 パス | — | — | 板厚圧下 |
| 第 4 パス | — | — | 形状安定化 |
| 仕上げ | 最終寸法 | 最終寸法 | 最終寸法制御 |
具体的な数値は材料、元線径、最終寸法、圧延設備に依存します。
すべての製品に適用できる万能なパススケジュールは存在しません。
平線圧延における圧下率の理解
圧下率とは、1 圧延パスにおける材料の変形量です。
板厚圧下率の基本計算式:
板厚圧下率 (%) = (h₀ − h₁) /h₀ × 100 %
ここで:
h₀ = 圧延前板厚
h₁ = 圧延後板厚
例:材料板厚が 2.00 mm から 1.60 mm に変化する場合:
圧下率 = (2.00 − 1.60) / 2.00 × 100 % = 20 %
ただし板厚の圧下率だけでは平線の変形挙動全体を記述できません。
材料は同時に下記現象を起こします。
- 板厚減少
- 幅広がり
- 長手方向伸び
- 断面形状変化
このためパス設計には材料全体の流れを考慮する必要があります。
総圧下率と各パス圧下率
二つの重要な概念があります。
総圧下率
素材から完成品までの全体の変形量。
各パス圧下率
個々の圧延工程で発生する変形量。
例:
素材線 → 圧下率 10% → 圧下率 12% → 圧下率 15% → 圧下率 12% → 仕上げパス
全変形量を単一パスに集中させず複数工程に分配します。
この手法により下記項目を良好に制御できます。
- 圧延荷重
- 材料流れ
- 加工硬化
- エッジ成形
- 寸法精度
単一パスで過大圧下を行った際の問題
1 パス当たりの圧下量が大きいと複数の不具合が発生します。
圧延荷重過大
大きな変形にはより大きな圧延力を要し、下記部品へ機械的負荷が増加します。
- 圧延ロール
- 軸受
- 駆動システム
- 機械フレーム
材料流れの不均一
大きな変形では安定した矩形形状を維持することが困難になります。
加工硬化
冷間圧延されたばね鋼では過大変形により硬さが急上昇し、延性が低下します。
エッジ割れ
大きな変形と不適切な材料条件が重なるとエッジ部の応力が上昇し割れリスクが高まります。
寸法不安定性
大きな変形は幅・板厚の精密制御を困難にします。
したがって圧下率は単純に最大化するのではなくプロセス設計により定める必要があります。
多パス圧延スケジュールの設計
実用的なパススケジュールは複数の要因を考慮します。
材料
第一条件は材料グレードです。材料毎に特性が異なります。
- 降伏点
- 引張強さ
- 延性
- 加工硬化特性
- 変形抵抗
例えば高炭素ばね鋼は低炭素鋼や銅とは異なるプロセス条件を必要とします。
入側寸法
元線径により必要な総変形量が決まります。元線径が大きい場合、目標寸法到達のためより多くのパスを要する場合があります。
最終寸法
目標幅と板厚により最終変形比が決定されます。幅/板厚比が大きい製品は材料流れの特段の注意が必要です。
要求公差
寸法公差が非常に厳しい製品には専用の仕上げパスを設けるのが一般的です。荒変形工程と最終精密仕上げ工程を同一条件で実施すべきではありません。
荒パス、中間パス、仕上げパス
多パス工程は大きく 3 段階に分けられます。
荒パス
総変形量の大部分を負担させる工程。
主目的:
- 寸法を速やかに減少
- 安定した材料変形
- 高い生産効率
この段階では寸法公差の重要度は仕上げ工程より低くなります。
中間パス
材料を目標形状へ段階的に近づける工程。
主目的:
- 幅展開
- 板厚圧下
- 形状安定化
- 加工硬化の制御
荒加工と最終精密圧延の橋渡しを担います。
仕上げパス
最終パス群で主に下記を実現します。
- 最終板厚
- 最終幅
- エッジ形状
- 表面品質
- 寸法公差
仕上げパスは非常に安定した条件下で運転する必要があり、ロール設計とインライン測定が極めて重要になります。
幅と板厚は同時に制御する必要がある
平線圧延の大きな課題の一つは板厚と幅が独立して変化しない点です。
板厚が減少すると材料は側方へ流れ幅が広がります。
関係:
板厚圧下 → 材料流れ → 幅広がり → 最終形状
パススケジュールを板厚のみで設計すると最終幅が目標値から外れます。
良好なパススケジュールでは両方のパラメータを管理します。
- 板厚圧下
- 幅の展開
特に幅方向公差の厳しい細い平線では重要です。
断面積と体積一定則
圧延時材料は塑性変形します。小さなプロセス損失を無視すると断面積と伸びの間に近似的な関係が成り立ちます。
簡略式:
A₀ × L₀ ≈ A₁ × L₁
ここで:
A₀ = 圧延前断面積
L₀ = 圧延前長さ
A₁ = 圧延後断面積
L₁ = 圧延後長さ
断面積が減少すると材料は長手方向に伸びます。
このため圧延速度、張力、巻取速度を変形プロセスに合わせ調整する必要があり、張力制御原理と直接関連します。
パススケジュールと材料の加工硬化
冷間圧延により材料は加工硬化し強度が上昇します。
ばね鋼の場合、高強度が要求されるためこれはメリットとなり得ます。
一方過剰な加工硬化は延性を低下させ割れリスクを上昇させます。
多パス工法は変形の蓄積を良好に制御可能にします。技術者は下記を評価します。
- 各パスの圧下率
- 総冷間変形量
- 材料の中間状態
- 必要な仕上げ変形量
目的は過大な変形応力を発生させず、要求された機械的特性・寸法を得ることです。
これは冷間圧延平線製造における残留応力制御と密接に関連します。
パススケジュールとエッジ品質
エッジ品質は精密平線の最重要特性の一つです。
不適切なパス設計は下記を引き起こします。
- エッジ割れ
- エッジ波打ち
- エッジ R のばらつき
- エッジ部過剰変形
ロール形状により材料流れを制御する必要があります。影響要因:
- ロール径
- ロール溝形状
- 各パス圧下率
- 材料変形抵抗
- 幅板厚比
適切なパススケジュールは最終形状を一気に押し付けるのではなく段階的に成形します。
パススケジュールと表面品質
圧延パス計画は表面品質にも影響を与えます。
発生し得る欠陥:
- 圧延ロール跡
- スクラッチ
- 表面粗さのばらつき
- 局所変形跡
ロール表面状態が決定的です。適切な表面仕上げの精密ロールにより仕上げパスでの表面欠陥を低減します。
圧延速度、潤滑条件も最終表面性状に影響します。
したがって仕上げ工程設計では寸法精度と表面品質の両方を考慮しなければなりません。
多パス圧延と張力制御
パススケジュールと張力制御は一体で検討する必要があります。
圧延中材料は連続的に各変形ゾーンを通過します。張力が不安定な場合:
- 材料流れが変動
- 圧延荷重が変動
- 板厚が不安定
- 線材破断
統合システム構成:巻戻機 → 圧延パス → ダンサーロール/張力制御 → 巻取機
安定した張力により圧延機は予測可能な条件で運転できます。
詳細:精密平線圧延の張力制御:巻戻、ダンサーロール、巻取システム。
多パス圧延とインライン寸法測定
最新の精密圧延設備は生産中のインライン測定機能を搭載しています。
一般的な測定技術:
- レーザー板厚測定
- レーザー幅測定
- 形状測定
システムは実測寸法と目標値を常時比較します。
簡略フロー:圧延 → インライン測定 → 実寸取得 → 目標値比較 → 補正・サーボ制御 → 安定製品
従来のオフライン抜取検査より早期に寸法ずれを検知可能です。これは閉ループ制御の基盤となります。参考:精密圧延機の閉ループ板厚制御技術。
多パス平線工程例
鋼の丸線を精密矩形平線へ成形する生産ケース。
全体工程フロー:
工程 1 — 巻戻し
素材コイルから張力を制御しながら線材を巻戻す。
工程 2 — 矯正
圧延機入側で線材を真直化。
工程 3 — 初期圧延
丸断面から平形状へ成形開始。
工程 4 — 中間圧延
板厚を減少させ、幅を展開。
工程 5 — 形状制御
矩形形状を目標形状へ近づける。
工程 6 — 仕上げ圧延
目標の最終幅、板厚を実現。
工程 7 — インライン測定
完成寸法を連続監視。
工程 8 — 巻取り
完成平線を制御された条件でコイルに巻取る。
実際のパス数は材料と製品要求に依存します。
圧延パス数の最適化
パス数を増やせば自動的に品質が向上するわけではありません。
パス数が少なすぎる場合:
- 1 パス当たり変形過大
- 圧延荷重上昇
- エッジ割れ
- 形状制御不良
パス数が多すぎる場合:
- 生産効率低下
- 設備負荷増大
- 余分な加工硬化
- 製造コスト上昇
最適パス数は下記のバランスにより決定します。
品質+生産性+材料変形特性+設備能力
最適解は固定のパス数ではなくプロセス全体から導かれます。
ばね鋼平線の多パス圧延
ばね鋼平線は要求の厳しい用途です。
対象材料:
‑ SAE1070
‑ SAE1095
‑ 60Si2Mn
‑ SUP10
厳密に管理された冷間変形が必要です。
圧延プロセスでは下記をバランスさせる必要があります。
- 強度
- 延性
- 寸法精度
- 表面品質
- 残留応力
- 疲労特性
ばね用途向けパススケジュールは材料グレードと最終用途に合わせ開発します。
あるばね鋼グレード向けに作成したパススケジュールはプロセス検証なしで他鋼種に流用してはなりません。
多パス圧延における不具合対策
不具合発生時にはパススケジュール全体を再検討します。
| 不具合 | 考えられる要因 | 推奨処置 |
|---|---|---|
| エッジ割れ | 圧下過大 | 1 パス当たりの変形量を低減 |
| 幅ずれ | 材料流れ不適正 | パス形状を最適化 |
| 板厚ばらつき | ロールギャップ不安定 | 制御システム改善 |
| 表面欠陥 | ロール表面不良 | ロール点検・表面改善 |
| 線破断 | 張力または圧下過大 | 張力・圧下条件最適化 |
| 真直度不良 | 変形不均一 | パス順序と張力を再調整 |
| 過剰加工硬化 | 冷間変形量過大 | 総圧下の配分を最適化 |
最適な対策は材料、設備、実際の生産条件に合わせ選定する必要があります。
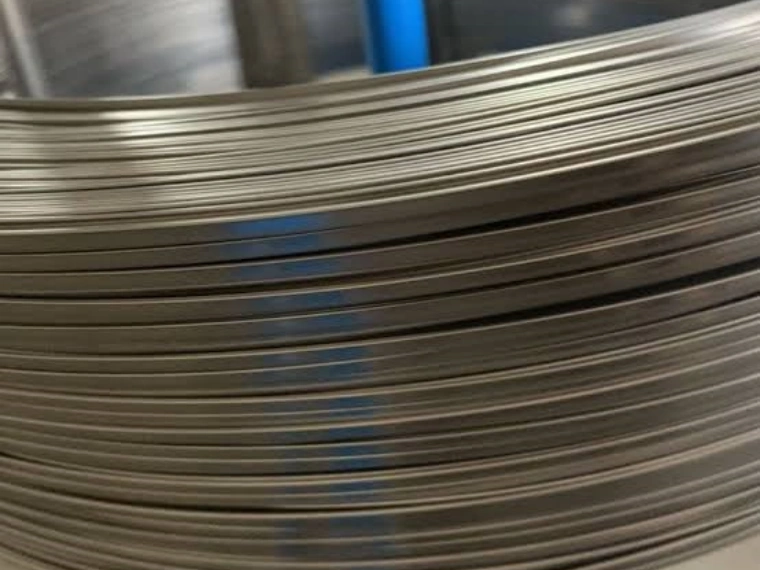
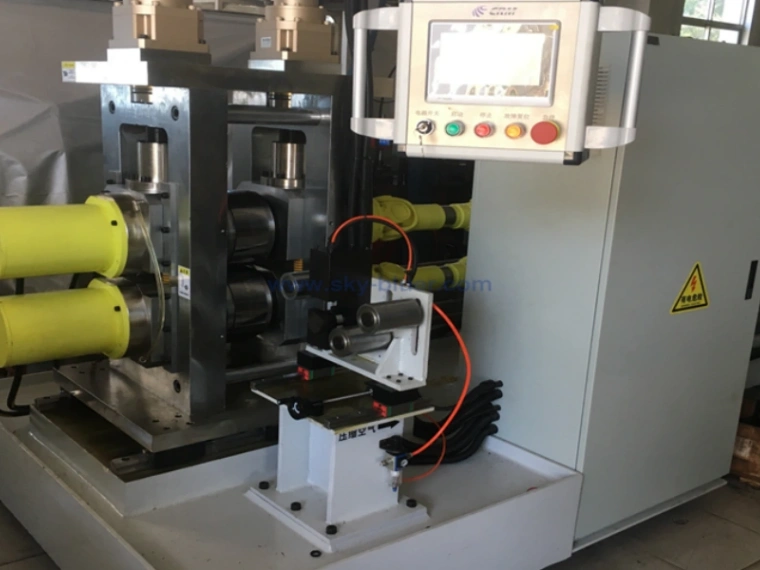
CRM 多パス精密圧延ソリューション
Sky Bluer Environmental Technology Co., Ltd.(CRM)は下記向けカスタム精密圧延システムを開発します。
‑ ばね鋼平線
‑ ステンレス平線
‑ 炭素鋼平線
‑ 銅平線
‑ 合金鋼平線
‑ 精密異形線
当社エンジニアリング手法は下記を統合します:
✓ 材料解析
✓ パススケジュール設計
✓ 精密ロール設計
✓ 圧延機選定
✓ 張力制御
✓ レーザーインライン測定
✓ サーボ制御
✓ PLC 自動化
✓ 巻取システム
顧客のパラメータに合わせ完全な生産ソリューションを提供することを目標とします。
‑ 入側線材
‑ 材料グレード
‑ 最終幅
‑ 最終板厚
‑ 寸法公差
‑ 表面要求
‑ 生産速度
全ての用途に標準設定を流用するのではなく、CRM は目標製品から逆算して圧延プロセスを設計します。
FAQ
- 多パス平線圧延とは何ですか? 多パス平線圧延は素材線を平線へ成形するための総変形量を複数の制御された圧延パスに分配する工法です。
- なぜ 1 パスで平線を作らないのですか? 1 回で大きな圧下を行うと圧延荷重過大、材料流れ不安定、加工硬化の増大、エッジ割れや線破断リスクが上昇するためです。
- 各パスの圧下率はどのように決定しますか? 各パス圧下率は材料グレード、入側寸法、最終寸法、圧延設備、要求公差、材料変形挙動により決まります。
- パス数を多くすれば品質は良くなりますか? いいえ。パス数が少なすぎれば変形過大、多すぎれば生産性低下と不要な加工硬化が発生します。最適パス数は品質と効率のバランスで決まります。
- パススケジュールは平線幅にどのように影響しますか? 板厚が減少すると材料は側方に流れ幅が広がります。このためパス設計では板厚圧下と幅展開を同時に管理する必要があります。
- ばね鋼に対する多パス圧延の影響は? 制御された多パス圧延は冷間変形を分散し加工硬化、材料流れ、寸法安定性を制御します。具体的プロセスは鋼種に依存します。
- 張力制御とパススケジュールの関係は? 安定した張力は各パスを通過する材料流れを予測可能にします。張力が不安定だと寸法ずれ、線破断、不均一変形が発生します。
- 多パス圧延ラインにインライン測定を導入可能ですか? はい。レーザーインライン測定により生産中板厚・幅を監視し、プロセス補正、閉ループ制御のデータを供給します。
まとめ
多パス平線圧延は丸線その他素材線を精密平形状に成形する制御変形プロセスです。
プロセスの成否は下記のバランスに依存します。
‑ 総圧下率
‑ 各パス圧下率
‑ パス順序
‑ 材料変形特性
‑ ロール形状
‑ 張力制御
‑ インライン測定
高強度ばね鋼その他精密材料において、変形を適切なパスに分配することで材料流れ、寸法安定性、プロセス信頼性が向上します。
目標は単に速く線材を圧下することではありません。
各工程において変形を制御し、要求される最終形状を得ることです。
Sky Bluer Environmental Technology Co., Ltd.(CRM)はカスタム精密圧延機および平線生産向けトータルソリューションを提供し、プロセスエンジニアリング、精密工具、張力制御、インライン測定、自動化を統合します。
丸線から精密平線へ —— 各パスが重要です。




