はじめに
高精度ばね鋼平角線の製造において、寸法安定性と安定した機械特性を実現するためには、高出力な圧延機を選定するだけでは不十分です。圧下率設計と圧延パススケジュールの構築は、素材の変形挙動、加工硬化の進行、残留応力分布、完成品の耐疲労性能を左右する核心工程となります。
高炭素ばね鋼や合金ばね鋼の場合、1 パスあたりの圧下量を過大に設定するとエッジ割れ、変形の偏り、過剰な加工硬化が発生する一方、圧下量が少なすぎると生産効率が低下し、圧延工程数が増加します。適切に設計されたパススケジュールにより、生産性、寸法精度、ばね性能の均衡点を導き出すことが可能です。
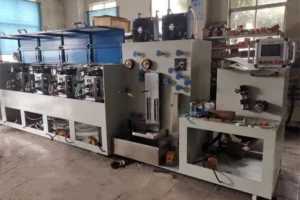
スカイブルーア環境テクノロジー株式会社(CRM)は先進の変形制御技術をもとに精密圧延ソリューションを開発し、ばねメーカー各社が公差の安定した高品質な平角線・異形線材を製造することを支援します。
ばね鋼圧延において圧下率設計が重要な理由
圧下率とは 1 回の圧延パスで断面積が減少する割合のことを指します。
計算式一覧
| パラメータ | 計算式 |
|---|---|
| 圧下率 | (A₀ – A₁) ÷ A₀ × 100% |
| A₀ | 圧延前の初期断面積 |
| A₁ | 圧延後の断面積 |
冷間圧延時、鋼材は塑性変形を伴います。低炭素鋼と異なり高炭素ばね鋼は強度が高く延性が低いため、変形制御の難易度が上昇します。
代表的なばね鋼素材と仕様
| 素材グレード | 炭素含有量 | 主な用途 |
|---|---|---|
| SAE1070 | 約 0.70% C | 平ばね、クリップ部品 |
| SAE1075 | 約 0.75% C | 高強度ばね |
| SAE1095 | 約 0.95% C | 精密ばね部品 |
| 60Si2Mn | シリコンマンガン系ばね鋼 | 自動車用ばね |
| SUP10 | クロムシリコン系ばね鋼 | バルブスプリング |
これらの素材では過剰な冷間加工が蓄積しないよう、1 パスごとの圧下量を慎重に制御する必要があります。
圧下率と加工硬化の関係
冷間圧延では加工硬化により素材強度が上昇します。変形量が大きいほど鋼組織内部の転位密度が増加し、硬さが上昇します。
圧下条件と素材挙動・生産リスク
| 圧下条件 | 素材の挙動 | 生産上のリスク |
|---|---|---|
| 1 パス低圧下 | 変形が安定 | 工程数が増加し生産性低下 |
| 適度な中間圧下 | 生産性と品質の両立 | 推奨される条件 |
| 過大圧下 | 急速な加工硬化 | 割れ発生、寸法不安定化 |
ばね鋼製造の目的は単純に圧下量を最大化することではなく、制御された均一な変形を実現することです。適切なパススケジュールにより、後続パスに必要な延性を確保しながら段階的に目標寸法まで成形します。
ばね鋼平角線向け標準パススケジュール設計
専門的な圧延工程では多段階に分けて変形を与えます。
例:投入丸線径 8mm、完成平角線寸法 4mm×1.5mm
圧延各パスの役割
| パス区分 | 厚み・幅の変化 | 圧延目的 |
|---|---|---|
| 初期パス | 丸線→楕円断面 | 安定した変形起点を作る |
| 中間パス | 幅を広げ厚みを減少 | 金属の流動を制御 |
| 仕上げパス | 目標寸法に仕上げ | 寸法公差・表面品質向上 |
各工程の推奨圧下率
| 圧延工程 | 推奨圧下率 |
|---|---|
| 粗圧延パス | 15~25% |
| 中間圧延パス | 10~20% |
| 仕上げ圧延パス | 5~10% |
仕上げ工程では寸法精度と表面粗さが優先事項となるため、圧下量を小さく設定するのが一般的です。
パススケジュールがエッジ品質に与える影響
エッジ品質は精密ばね鋼平角線の最重要評価項目の一つです。圧下設計が不適切な場合、下記不良が発生します。
- エッジ割れ
- エッジ R の不均一
- 素材の折れ込み
- 表面欠陥
平角線圧延時、線材中央部とエッジ部で変形抵抗が異なり、金属の流動に偏りが生じます。そのため高性能圧延システムでは下記施策を導入し変形を均一化します。
- 最適化されたローラー溝形状設計
- 各パスの圧下量配分制御
- 高精度なローラーギャップ調整
- オンライン寸法監視
CRM の精密圧延機は圧延全工程を通じて安定した変形状態を維持できるよう設計されています。

用途別ばね鋼向け圧下率最適化
製品用途によって最適な変形戦略は異なります。
自動車用バルブスプリング
バルブスプリング素材に求められる性能
- 高引張強度
- 優れた耐疲労性
- 安定した寸法精度
要求仕様
| パラメータ | 基準 |
|---|---|
| 素材 | クロムシリコン系ばね鋼 |
| 圧延方式 | 多パス冷間圧延 |
| 寸法精度 | ±0.01mm 以下 |
| 表面粗さ | Ra 0.8μm 以下 |
制御されたパススケジュールにより残留応力を低減し、ばねの耐久寿命を延ばします。
精密産業用ばね
汎用産業ばね・機械部品の重視項目
- 厚み寸法の均一性
- 硬さの安定制御
- 弾性特性の安定
圧延工程では生産性、寸法公差、機械特性の 3 要素を均衡させる必要があります。
過大な圧下がばね性能に及ぼす悪影響
圧下率設計に不備があると完成ばねの性能が低下し、主な問題は下記 3 点です。
残留応力の増大
1 パスで大きな変形を加えると応力分布が不均一になり、下記不具合を引き起こします。
- 切断後の寸法変動
- 熱処理工程での形状不安定
- 耐疲労性能の低下
過剰な加工硬化
冷間加工量が多すぎると硬さは上昇するが延性が低下し、素材が下記状態になります。
- 後工程での成形が困難になる
- 割れ感受性が高まる
- 後続加工で形状が不安定化
表面健全性の悪化
高圧下圧延は特に高炭素鋼の表面品質を損ない、表面欠陥が疲労亀裂の起点となります。
最新精密圧延機におけるパススケジュール最適化
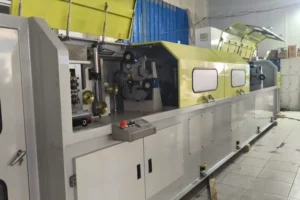
現代のばね鋼圧延生産では高度な工程制御が不可欠です。一貫した精密圧延システムの構成要素と役割は以下の通りです。
| システム構成部品 | 機能 |
|---|---|
| 精密圧延機 | 素材の制御された変形付与 |
| 圧延カセット | ローラー位置の高精度保持 |
| サーボローラー調整機構 | ギャップ自動制御 |
| レーザー測定システム | オンライン寸法検査 |
| PLC 制御システム | 工程パラメータ最適化 |
| 自動張力制御装置 | 安定した素材送り出し |
クローズドループ制御により、連続生産中でも各パスの圧下条件を一定に保つことができます。
圧下率と圧延機選定の関連性
必要なパススケジュールは設備構成を直接決定します。高強度ばね鋼を加工する際は下記要素を考慮しなければなりません。
- 圧延スタンドの台数
- ローラー径
- 必要圧延荷重
- 素材硬さ
- 完成品公差要求
用途に応じて下記装置から選定します。
- 2 ローラー圧延機
- 4 ローラータークスヘッド圧延システム
- 多スタンド型精密圧延ライン
油焼戻しばね鋼など高強度素材は、過剰な加工硬化と割れリスクを回避するため 1 パスの圧下量を厳密に管理する必要があり、適切な精密圧延機構成の選定が安定生産の鍵となります。
圧下率最適化とばね鋼平角線一貫製造工程
圧下率設計はばね鋼平角線製造工程の一部に過ぎません。素材選定、圧延設備、表面管理、最終検査が一体となって品質を担保します。
高炭素ばね鋼平角線の製造には適切な圧延機だけでなく、最適化されたパススケジュールが必須です。各パスの圧下率が素材変形挙動、エッジ品質、最終寸法精度に直接作用します。
よくある質問(FAQ)
- ばね鋼平角線圧延の推奨圧下率は? 素材グレード、投入線径、目標寸法によって変動します。一般的に高炭素ばね鋼は多パスに分けて制御圧延を行い、条件に応じ 1 パスあたり 10~25% の圧下率を設定します。
- ばね鋼を 1 パスで大きく圧下できない理由は? 高炭素ばね鋼は冷間変形時の延性が低い特徴があります。過大圧下は加工硬化・残留応力・割れリスクを上昇させ、完成品の耐疲労性能を低下させるためです。
- パススケジュールがばねの耐久寿命に与える影響は? 適切に設計されたパススケジュールは変形の均一性と残留応力を制御し、表面品質を改善、疲労亀裂の起点を減少させることで耐久寿命を延長します。
- ばね鋼平角線製造に必要な圧延パス数は? 投入線径、完成寸法、公差要求により変わります。精密ばね線材生産では 1 回の強圧下ではなく、複数回に分けた制御圧延が一般的です。
- 複数のばね鋼グレードに同一の圧延スケジュールを使用できますか? できません。SAE1095、60Si2Mn、SUP10 など各鋼種は変形特性が異なるため、素材ごとに圧延パラメータを最適化する必要があります。
- 精密ばね鋼平角線圧延に適した設備は? 高精度なローラー調整機構、オンライン測定システム、安定した張力制御を搭載した精密圧延機が標準的です。CRM は素材・製品仕様に合わせ特注の精密圧延ソリューションを提供します。
まとめ
圧下率設計とパススケジュール最適化は、精密ばね鋼平角線製造における基礎的核心技術です。
良好な圧延工程を構築するために制御すべき要素は下記の通りです。
- 各パスの変形量
- 加工硬化の蓄積度合い
- エッジ品質
- 寸法精度
- 残留応力分布
高炭素・合金ばね鋼の加工において、単に素材の厚みを薄くするだけが目標ではなく、安定したばね性能を引き出す制御された均一変形を実現することが最重要となります。
スカイブルーア環境テクノロジー株式会社(CRM)は先進の精密圧延技術を活用し、世界各国のばねメーカー向け特注圧延ソリューションを提供し、高精度な平角線・異形線材の生産を支援します。