はじめに:超精密公差は高品質医療用ワイヤー製造の重要な基準
高品質なインプラント用途の医療用矩形線および平角線には、極めて厳しい寸法公差が求められます。血管ステント、歯科矯正用ワイヤー、整形外科用固定器具などの医療機器では、組立精度、機械的安定性、耐久性が医療用ワイヤーの高い寸法均一性に大きく左右されます。
一般的な医療用ワイヤーでは±0.005 mm程度の寸法公差が求められることがありますが、高精度医療機器では±0.002 mm以内の公差管理が要求される場合があります。さらに、一部の超精密用途では±0.001 mmレベルの安定した量産精度が必要になることもあります。
従来型の生産ラインでは、設備剛性、温度ドリフト、ワイヤー張力の変動、加工条件などの影響により、このような超精密公差を長時間安定して維持することが困難です。
Sky Bluerは、20年以上にわたる精密圧延技術の経験をもとに、設備構造の最適化、加工条件の設定、製造環境の管理、インテリジェント計測・補正を組み合わせた±0.002 mmレベルの超精密公差制御システムを構築しています。
本記事では、超精密医療用ワイヤー製造における主要な技術ポイントを詳しく解説するとともに、ピラーページ 「医療用ワイヤー製造ガイド:溶解から精密平角線製造まで」 の関連コンテンツとして、精密圧延工程における寸法精度管理について紹介します。
高品質医療用ワイヤーに±0.002 mmの公差が重要な理由
医療機器の高精度な組立を実現
精密医療機器には、微細で複雑な組立構造が多く使用されています。
ワイヤーの寸法偏差が大きい場合、組立不良、嵌合精度の低下、部品の詰まりなどが発生し、最終的な医療機器の機能や品質に影響を与える可能性があります。
そのため、高精度な医療機器の製造では、ワイヤーの幅、厚さ、エッジ形状などを安定して管理することが重要です。
機械的疲労特性の安定化
ワイヤーの厚さが均一でない場合、材料内部の応力分布が不均一になる可能性があります。
局所的な応力集中が発生すると、長期間にわたる繰り返し荷重によって疲労特性が低下する可能性があります。
特にインプラント部品などの用途では、高い寸法均一性を維持することが重要な品質管理要素となります。
医療分野の高度な品質要求への対応
高精度医療部品の製造では、寸法精度だけでなく、工程安定性、再現性、トレーサビリティなども重要になります。
±0.002 mmレベルの安定した寸法公差管理は、高精度医療用ワイヤーにおける重要な技術仕様の一つとなる場合があります。
医療用ワイヤーの公差偏差に影響する主な要因
長年のエンジニアリングおよび生産経験から、量産時の寸法公差の変動には主に以下の5つの要因が関係します。
- 設備剛性の不足: 一般的な圧延機では、圧延荷重によってフレームに微小な変形が発生し、ロールギャップが変化する可能性があります。
- 温度ドリフト: 長時間運転によりロール、ベアリング、機械フレームの温度が上昇し、熱膨張によって寸法精度に影響を与える場合があります。
- 張力変動: 入線側または出線側のワイヤー張力が不安定になると、厚さや変形量にばらつきが発生する可能性があります。
- 不適切な加工条件: 各圧延パスの圧下率が適切でない場合、材料のスプリングバックや内部応力によって寸法偏差が発生する可能性があります。
- リアルタイム補正の不足: オンライン測定および自動補正機構がない場合、加工中に発生する微小な寸法偏差を迅速に修正することが困難です。
±0.002 mmの安定した公差を実現する総合技術ソリューション
Sky Bluerでは、高精度設備、材料に応じた圧延プロセス、製造環境管理、インテリジェント測定システムを組み合わせ、クローズドループ型の精密制御システムを構築します。
これにより、医療用矩形線および平角線の量産において、極めて厳しい寸法公差を長期間安定して管理することを目指します。
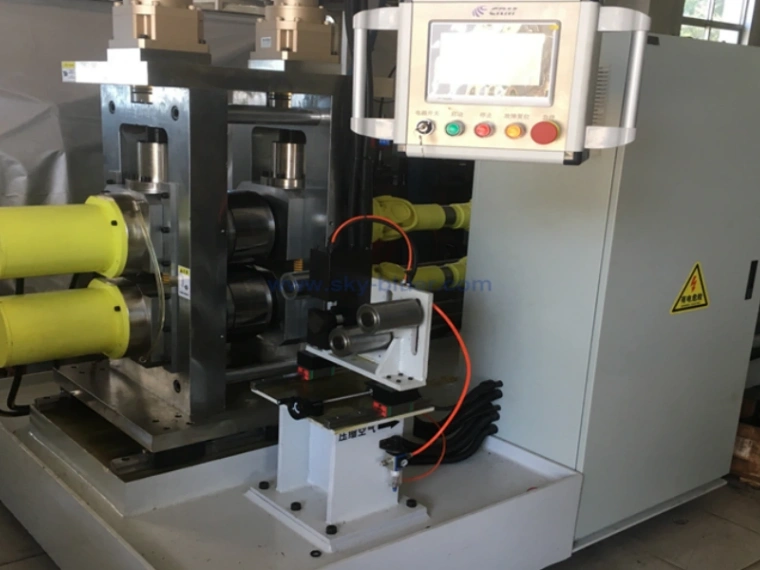
高剛性精密圧延機による機械的基盤
高剛性の一体型フレームを採用することで、圧延荷重による機械本体の微小変形を最小限に抑えます。
さらに、高精度超硬ロール、精密ベアリング、高精度機械部品を組み合わせ、圧延システムの機械的なガタを最小化します。
これにより、超精密圧延に必要な安定した機械的基盤を構築します。
圧延設備の詳細については、「医療用平角線の精密圧延:プロセスと設備」 をご参照ください。
リアルタイム温度補正システム
高感度温度センサーを使用して、ロール、ベアリング部、機械フレームなどの温度を継続的に監視します。
制御システムは温度変化を分析し、熱膨張による影響を考慮して関連する加工パラメータを動的に補正します。
これにより、長時間の連続運転による温度上昇に起因する寸法ドリフトを低減できます。
サーボ式定張力制御技術
生産ラインには、クローズドループ式サーボ張力制御システムを採用できます。
入線側および出線側のワイヤー張力を安定させることで、寸法変動を抑え、厚さ偏差、エッジ不良、平坦度不良などの発生を低減します。
特に細径・薄型の医療用矩形線や平角線では、安定した張力制御が高精度加工における重要な要素となります。
材料別の多段微小圧下圧延プロセス
ステンレス鋼、チタン合金、Nitinol(ニチノール)、コバルトクロム合金など、それぞれの医療用材料の特性に応じて圧延条件を個別に設計します。
各パスの圧下量を小さく設定した多段階の精密圧延を採用することで、材料のスプリングバック、内部応力、局所的な寸法変動を抑制します。
このような多段微小圧下方式により、最終製品の寸法安定性を向上させることができます。
オンラインレーザー測定とクローズドループ補正
高精度オンラインレーザー測定システムを生産ラインに組み込み、ワイヤーの厚さ、幅、平坦度などの重要な寸法を連続的に監視できます。
測定データは設備制御システムへフィードバックされ、設定値からの偏差が検出された場合には、関連する圧延条件を自動的に調整できます。
これにより、
測定 → データ解析 → フィードバック → 加工条件補正 → 再測定
という動的なクローズドループ制御を実現します。
このクローズドループ制御は、長時間の連続生産において高い寸法安定性を維持するための重要な技術です。
恒温・管理された製造環境
設備そのものの精度に加えて、製造環境も超精密加工に影響を与えます。
工場内の温度や湿度を安定させることで、機械部品、測定装置、材料特性に対する環境変化の影響を低減できます。
特に高い清浄度が求められる用途では、必要に応じて粒子管理された製造環境を採用することも可能です。
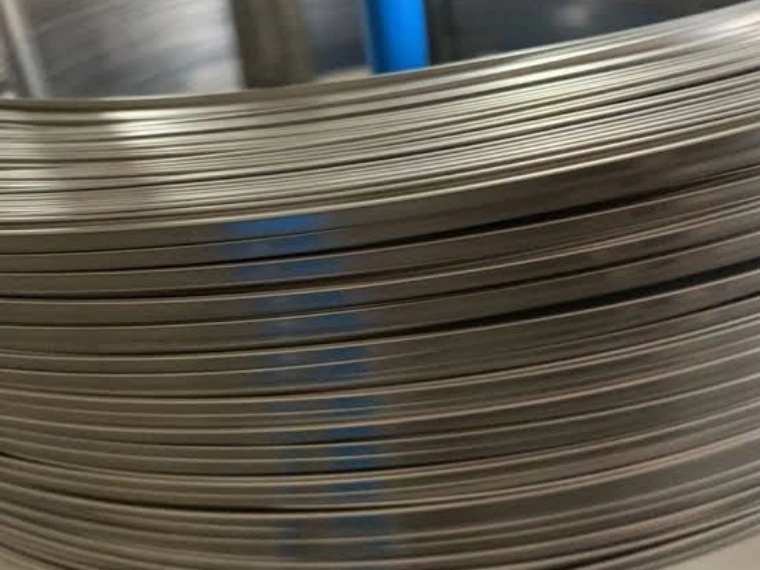
材料別の超精密公差制御パラメータ
316LVM / 304V ステンレス鋼線
代表的なプロセス構成:
- 6~8パスの精密圧延
- 安定したワイヤー張力制御
- 温度監視および補正
- 目標公差:最大±0.002 mmレベル
Grade 2 / Grade 5 チタン矩形線
代表的なプロセス構成:
- 8~10パスの精密圧延
- 各パスでの低圧下
- 制御された圧延速度
- サーボ式定張力制御
- 目標公差:最大±0.002 mmレベル
Nitinol形状記憶合金ワイヤー
Nitinolは独特の機械的特性を持つため、材料特性に合わせた専用の加工条件が必要です。
10パス以上の微小圧下による精密圧延を採用することで、スプリングバックを制御し、高い寸法安定性を実現することが可能です。
MP35N / CoCr合金ワイヤー
高強度コバルト系合金の場合、高剛性圧延システム、高精度な圧力・ロールギャップ制御、中間熱処理などを組み合わせることが有効です。
これにより、高い機械的特性と厳しい寸法公差の両立を目指します。
材料別の製造プロセスについては、
「医療用ステンレス平角線の製造方法:プロセス、設備、用途」
および
「医療用チタン矩形線はどのように製造されるのか?」
をご参照ください。
よくある公差不良と対策
厚さ公差の超過
主な原因:
ロールギャップの変動、温度ドリフト、ワイヤー張力の不安定。
対策:
温度補正システムを有効にし、サーボ張力を校正するとともに、ロールギャップを微調整します。
幅偏差およびエッジの不均一
主な原因:
ロール圧力の非対称、ロールアライメント不良、圧延パス配分の不適切。
対策:
圧延パスを最適化し、ロールの平行度を確認するとともに、各パスの変形量を調整します。
ロット間の寸法ばらつき
主な原因:
記録されていない手動パラメータ変更、設備やロールの摩耗、補正機能の不足。
対策:
レシピおよび加工パラメータの自動保存機能を採用し、設備・ロールの摩耗状態を継続的に管理します。
±0.002 mm超精密公差製造に関するFAQ
Q1:一般的な圧延機で±0.002 mmの公差を実現できますか?
A: 高剛性構造、精密張力制御、温度管理、オンライン寸法測定などを備えていない一般的な圧延機では、量産環境において±0.002 mmの公差を長期間安定して維持することは容易ではありません。
高精度医療用ワイヤーには、要求精度に合わせた専用の設備構成と加工プロセスが必要です。
Q2:長時間の量産で公差ドリフトを抑えるにはどうすればよいですか?
A: 高剛性圧延システム、安定したワイヤー張力、温度管理、高精度ロールギャップ制御、オンライン測定、クローズドループ補正を組み合わせることが重要です。
Q3:設備で実現できる最小公差はどの程度ですか?
A: 材料、ワイヤー寸法、加工率、圧延プロセスなどの条件によって異なりますが、適切な設備構成により±0.002 mmレベルの安定した目標公差に対応する生産ラインを設計できます。
さらに厳しい公差が要求される特殊な超精密用途については、製品仕様に応じたカスタマイズ設計が可能です。
Q4:超精密加工では生産速度が低下しますか?
A: 高い精度を実現するためには、より厳密な加工条件の管理が必要です。ただし、圧延パスの最適化、サーボ制御、オンライン測定、自動補正などを組み合わせることで、寸法精度と生産効率のバランスを取ることが可能です。
Q5:特殊な医療用ワイヤー向けのカスタム公差制御ソリューションは提供できますか?
A: はい。Sky Bluerでは、お客様の材料特性、完成品寸法、公差要求に応じて、圧延機構成、圧延パス、張力制御、測定システム、加工条件などをカスタマイズできます。
超精密製造に推奨される設備とソリューション
主要推奨設備:
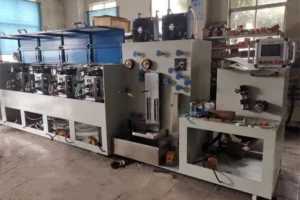
Sky Bluer 超精密多段圧延機、マイクロ精密圧延機、インテリジェントオンライン寸法測定システム
これらの精密圧延設備は、高精度な医療用矩形線および平角線の製造要求に対応するために設計されており、高度な測定、制御、補正機能を組み込むことができます。
さらに、真空溶解設備(Vacuum Melting Equipment) や 伸線機(Wire Drawing Machine) と組み合わせることで、超精密医療用ワイヤーの総合生産ラインを構築できます。
Sky Bluer Environmental Technology Co., Ltd. は、ワイヤー前処理、伸線、精密圧延、オンライン寸法測定から巻取りまで、お客様の製品仕様に応じたカスタマイズソリューションを提供し、高付加価値な医療用矩形線・平角線の安定した精密生産をサポートします。