はじめに
高精度ばね鋼平角線の製造において、高品質製品を作り出す要素は圧延機本体構造だけではありません。圧延用ローラーの設計は素材の金属流動、寸法精度、エッジ品質、表面仕上げ、生産安定性に直接作用します。
高炭素ばね鋼や合金ばね鋼を加工する際、ローラー設計に不備があると変形の偏り、エッジ割れ、過剰な残留応力、寸法の不安定化といった不良が発生します。
安定した平角線圧延工程を構築するためには、下記要素を総合的に設計する必要があります。
- ローラー径の選定基準
- 溝形状(グルーブ)の幾何設計
- パススケジュール設計
- ローラー素材の機械特性
- 接触面圧分布
最新の精密圧延システムは、高度なローラー設計とサーボ制御、オンライン測定、自動補正技術を融合し、安定した連続生産を実現します。
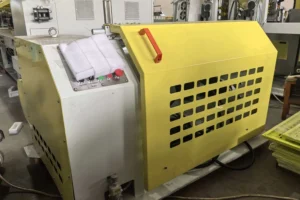
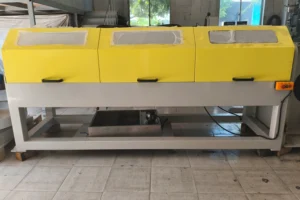
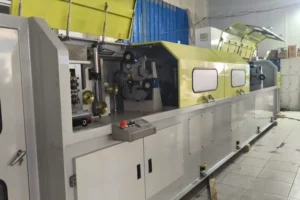
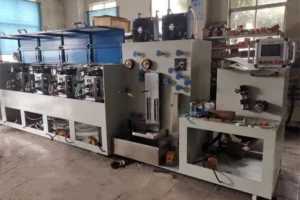
スカイブルーア環境テクノロジー株式会社(CRM)は世界中のばね鋼平角線メーカー向け特注精密圧延ソリューションを開発し、線材繰出しから最終寸法制御まで全ての圧延部品を最適化します。
平角線圧延におけるローラー設計の重要性
冷間圧延ではローラーが直接素材に接触し、変形荷重を伝達する核心部品です。
ローラー設計が左右する要素と影響は下表の通りです。
| 設計項目 | 及ぼす影響 |
|---|---|
| ローラー径 | 圧延荷重と変形安定性 |
| 溝形状設計 | 金属流動と最終断面形状 |
| パス幾何形状 | 圧下効率 |
| ローラー素材 | 耐摩耗性と製品表面品質 |
| ローラー表面粗さ | 製品外観と摩擦挙動 |
一般的な鋼帯圧延と異なり、精密平角線圧延は完成品に厳しい寸法公差が課されるため、極めて緻密な制御が求められます。
ばね鋼平角線の代表的品質要求
| パラメータ | 標準規格 |
|---|---|
| 厚み公差 | ±0.005~0.01 mm |
| 幅公差 | ±0.01 mm |
| エッジ R 制御 | 安定した曲線形状 |
| 表面粗さ | Ra 0.8 μm 以下 |
| 真直度 | 3/1000 mm 以下 |
このためローラー設計は製品品質を左右する基幹技術となります。
ローラー径選定の基本原理
ローラー径は精密圧延の最も重要な設計パラメータの一つです。
大径ローラーのメリット・デメリット
長所
- 圧延安定性が高い
- ローラーの弾性たわみが少ない
- 厚み寸法の均一性に優れる 短所
- 必要圧延荷重が増大
- 装置寸法が大型化
- 消費電力が上昇
小径ローラーのメリット・デメリット
長所
- 変形効率が高い
- 圧延荷重を低減可能
- 素材の噛み込み性が良好 短所
- ローラーたわみが大きくなりやすい
- 寸法安定性が低下しやすい
ローラー径別特長と適用用途
| ローラー径区分 | 強み | 適用場面 |
|---|---|---|
| 小径ローラー | 圧下効率に優れる | 細線圧延 |
| 中径ローラー | 荷重と精度のバランス良好 | 平角線量産製造 |
| 大径ローラー | 安定性極めて高い | 大圧下を伴う粗圧延工程 |
精密ばね鋼平角線製造時のローラー径選定指標
- 素材の引張強度
- 投入線材径
- 目標圧下率
- 完成品公差要求
- 許容圧延荷重
平角線圧延用溝(グルーブ)設計
溝形状設計は丸線が段階的に目標平角断面へ成形される過程を決定します。
設計が不適切な場合、下記不良が発生します。
- 素材のはみ出し
- 幅拡がりの不均一
- エッジ割れ
- 表面傷・凹凸
標準的なパス構成は粗圧延、中間圧延、仕上げ圧延に分かれます。
粗圧延パス
目的
- 安定した変形起点を作る
- 丸断面を中間異形断面へ成形 特徴
- 大きな圧下量に対応可能
- 金属の流れを誘導制御
中間圧延パス
目的
- 段階的に幅を拡大、厚みを減肉
- エッジ形状を整える
仕上げ圧延パス
目的
- 最終目標寸法を出す
- 表面品質を向上
- 寸法を安定化
溝設計の核心パラメータと役割
| 設計パラメータ | 機能 |
|---|---|
| 溝底 R | エッジ形状を規定 |
| 溝深さ | 素材の充填量を調整 |
| 溝側面角度 | 金属の横流れを制御 |
| クリアランス | 素材の過充填を防止 |
ばね鋼平角線向け溝設計では、後工程のばね成形性も事前に考慮して幾何形状を決定します。
パス設計と金属流動制御
パス設計は圧下率最適化と密接に連携しており、優れた設計により下記を実現します。
- 変形の均一化
- 内部残留応力の低減
- 機械特性の安定化
設計時に考慮する 3 つの制御項目
幅拡がり制御
平角線圧延時、素材は自然に幅方向へ広がる性質があります。
幅拡がりが制御不能な場合、幅寸法公差が拡大し、エッジ形状が不安定化します。
中立点制御
中立点は前方すべりと後方すべりの境界点を定めます。
設計不良により中立点が乱れると、表面摩擦の増加、ローラー摩耗促進、製品欠陥が発生します。
圧下量配分
変形量を複数パスに分散させることが基本です。
パス区分ごとの推奨圧下率
| パス種別 | 圧下率範囲 |
|---|---|
| 粗圧延 | 15~25% |
| 中間圧延 | 10~20% |
| 仕上げ圧延 | 5~10% |
最終仕上げパスは製品品質を決定するため、寸法制御精度を最優先とし圧下量を小さく設定します。
ばね鋼圧延向けローラー素材選定
ローラー素材はローラー耐用年数と製品表面品質に直結します。
高強度ばね鋼加工用ローラーに必要な特性
- 高硬度
- 優れた耐摩耗性
- 表面形状の安定保持性
- 耐疲労性
汎用ローラー素材一覧
| ローラー材質 | 特長 | 適用分野 |
|---|---|---|
| 工具鋼 | 高硬度、コスト適正 | 一般精密圧延 |
| 高速度鋼(HSS) | 耐摩耗性に極めて優れる | 高速量産ライン |
| 超硬合金(タングステンカーバイド) | 超高耐摩耗、長期寸法安定 | 超高精度製造工程 |
| 特殊合金鋼 | 強度・靭性・コストの均衡 | 特注用途向け |
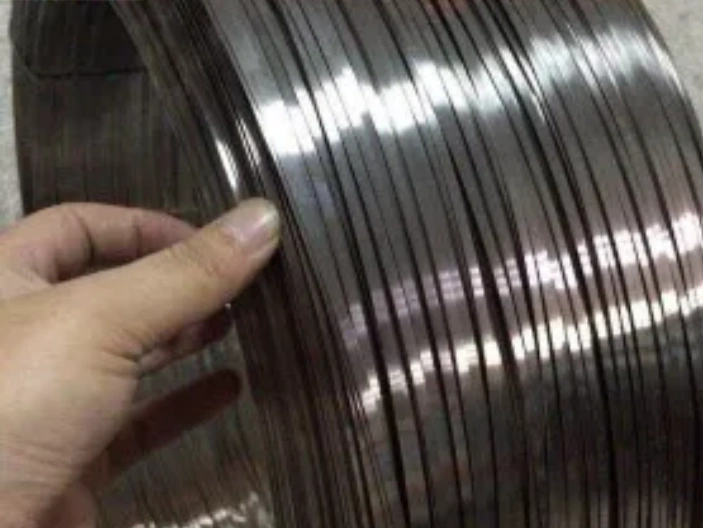
高炭素ばね鋼の仕上げ工程には超硬ローラーが多く採用され、長時間連続稼働でも寸法を安定に保ちます。
ローラー表面仕上げと製品品質
ローラー表面の状態がそのまま線材表面に転写されるため、表面管理は極めて重要です。
ローラー表面品質が悪いと発生する不良
- 線材表面の引っ掻き傷
- 押し跡・模様転写
- 光沢ムラ
- 疲労亀裂の起点形成リスク上昇
精密圧延ローラーの要求仕様
- 高精度鏡面研磨
- 管理された表面粗さ
- 長期安定した輪郭形状
標準的なローラー表面規格
| パラメータ | 規格値 |
|---|---|
| ローラー表面粗さ | Ra 0.2~0.6 μm |
| 寸法精度 | ミクロンオーダー |
| 輪郭精度 | 製品公差に連携した設計値 |
表面欠陥が耐久寿命低下の要因となるばね部品製造には、高精度研磨ローラーが必須となります。
ローラー設計と精密圧延システムの統合
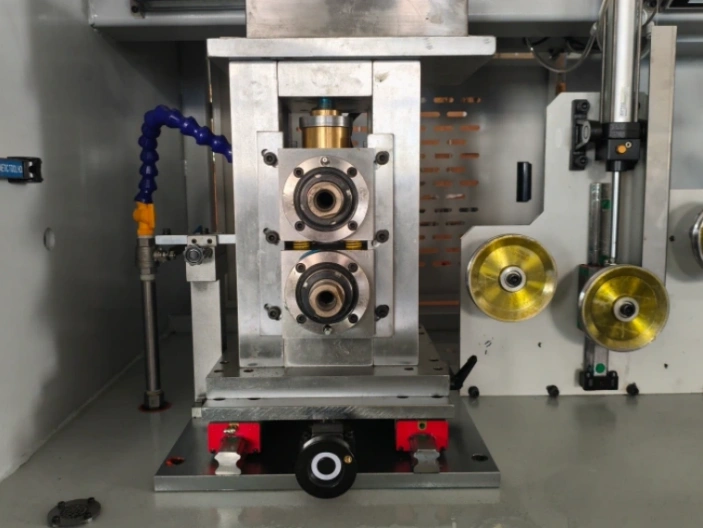
精密圧延システムの性能は圧延機本体だけで決まるのではなく、ローラー設計・材質選定・溝幾何が一体となり、平角線の寸法精度、表面品質、生産安定性を左右します。
CRM 製圧延システム統合構成と役割
| システム構成 | 機能 |
|---|---|
| 精密成形ローラー | 制御された素材変形付与 |
| サーボローラー調整機構 | ローラーギャップ自動補正 |
| レーザー測定システム | オンライン寸法検査 |
| PLC 制御システム | 工程パラメータ最適化 |
| クローズドループ制御 | 連続生産時の安定維持 |
品質管理に及ぼすローラー設計の影響
適切なローラー設計により、平角線連続生産中の厚み公差、表面仕上げ、エッジ品質を安定維持でき、製品性能の均一化に貢献します。
ローラー設計で制御する主要品質指標
- 厚み寸法ばらつき
- 幅寸法精度
- エッジ R 形状
- 表面粗さ
- 線材真直度
用途別高度ローラー設計戦略
製品用途によってローラー設計の優先項目が異なります。
自動車バルブスプリング用
要求仕様
- 超高耐疲労性
- 長時間安定した寸法
- 鏡面レベルの表面品質
産業用精密ばね
要求仕様
- 弾性特性のロット間均一性
- 高精度な断面輪郭
- 長期稼働での安定性能
電子機器ばね部品
要求仕様
- 極限まで厳しい寸法公差
- 滑らかな表面仕上げ
- 断面形状の微小変動抑制
CRM のエンジニアは下記要素をもとに最適な圧延ローラーソリューションを設計します。
- 素材グレード
- 製品断面形状
- 生産ライン速度
- 要求寸法精度
よくある質問(FAQ)
- 精密平角線圧延においてローラー設計が重要な理由は? ローラー設計は変形時の金属流動を制御し、厚み精度、エッジ品質、表面仕上げ、生産安定性に直接影響を与えるためです。
- ローラー径が平角線品質に及ぼす影響は? ローラー径は圧延荷重、ローラーたわみ、変形安定性を決定します。適切な径選定により寸法の均一性を保ち、不良発生を抑制できます。
- ばね鋼平角線製造に適したローラー素材は? 工具鋼、高速度鋼、超硬合金ローラーが一般的です。素材硬さ、生産速度、精度要求に応じて最適材質を選定します。
- 溝設計がばね鋼線材品質に与える影響は? 溝の幾何形状が素材充填量、幅拡がり、エッジ成形を制御します。設計不良は割れや寸法バラつきの原因となります。
- 粗圧延ローラーと仕上げローラーの違いは? 粗圧延ローラーは大圧下による成形効率を優先するのに対し、仕上げローラーは最終寸法精度、表面品質、断面安定性を担保する設計となります。
- 同一ローラー設計を複数のばね鋼グレードに流用できますか? 不可能です。SAE1095、60Si2Mn、SUP10 など各鋼種は変形特性が異なるため、素材ごとにローラー設計を最適化する必要があります。
まとめ
ローラー設計は高精度平角線製造を実現する核心技術の一つです。
ばね鋼など高強度素材を加工する際、下記要素を適切に組み合わせることで完成品の性能が決まります。
- ローラー径
- 溝(グルーブ)幾何形状
- パススケジュール設計
- ローラー素材
- ローラー表面品質
精密圧延機は単なる機械装置ではなく、各設計パラメータが相互に作用する総合的変形システムであり、一つ一つの設計要素が最終線材品質に反映されます。
スカイブルーア環境テクノロジー株式会社(CRM)は、ばね鋼平角線、異形線材、その他高性能金属製品を製造する世界各国メーカー向け、特注仕様の精密圧延ソリューションを提供します。