
はじめに
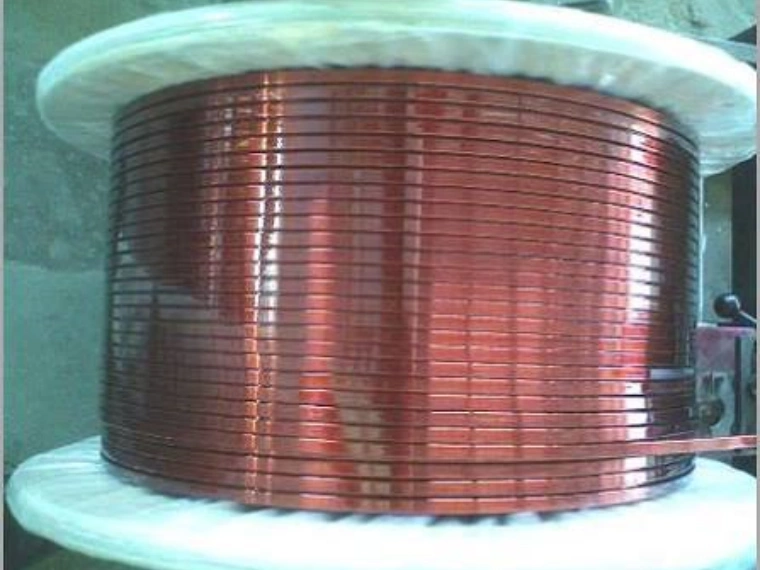
マイカ絶縁平角銅線は、モーター、発電機、トラクションシステム、その他の電気機器向けに設計された特殊な電気導体です。特に、巻線絶縁に高い耐熱性、電気絶縁性、機械的耐久性が求められる用途で使用されます。
この導体は通常、高精度な平角銅導体を芯線とし、その周囲にマイカ系絶縁を施した構造になっています。最終的な巻線システムによっては、さらに他の絶縁材料を組み合わせる場合もあります。
導体メーカーにとって、信頼性の高いマイカ絶縁を実現するためには、その下にある平角銅導体の品質が非常に重要です。絶縁工程に入る前に、幅、厚さ、コーナーR、表面状態、真直度、機械的特性などを適切に管理する必要があります。
本記事では、モーターおよび発電機に使用されるマイカ絶縁平角銅線について、その構造、技術要件、絶縁上のポイント、用途、および上流の製造工程について解説します。
マイカ絶縁平角銅線とは?
マイカ絶縁平角銅線とは、平角形状の銅導体の周囲にマイカ系の電気絶縁を施した導体です。
基本的な構造は以下のようになります。
平角銅導体 → マイカ絶縁 → 必要に応じて追加絶縁/保護層 → 完成導体
使用される電気機器や絶縁システムによって、マイカはガラスクロス、フィルム、樹脂、その他の保護層と組み合わせて使用される場合があります。
代表的な仕様は以下の通りです。
| 項目 | 一般的な仕様 |
|---|---|
| 導体材料 | Cu-ETP / 無酸素銅 |
| 導体形状 | 平角・長方形 |
| 銅の状態 | 軟質 / 焼鈍、または用途別仕様 |
| 幅 | 約2~20 mm |
| 厚さ | 約0.8~6 mm |
| 幅公差 | ±0.01~0.03 mm |
| 厚さ公差 | ±0.005~0.02 mm |
| コーナーR | 仕様に応じて管理 |
| 銅表面 | 平滑で欠陥がないこと |
| 絶縁 | マイカ系絶縁システム |
| 絶縁厚さ | 用途により異なる |
| 主な用途 | モーター、発電機 |
これらの数値は一般的な技術参考値です。実際の寸法および絶縁構造は、電気機器の設計や適用規格によって異なります。
絶縁前の銅導体について詳しくは、Bare Rectangular Copper Wire: Types, Applications and Manufacturingをご参照ください。
電気絶縁にマイカが使用される理由
マイカは、優れた電気特性と耐熱特性を兼ね備えているため、電気絶縁システムに広く使用されています。
絶縁構造によって異なりますが、マイカ系材料には以下のような特長があります。
- 高い絶縁耐力
- 優れた耐熱性
- 電気放電に対する耐性
- 良好な寸法安定性
- 高電圧絶縁システムとの適合性
- 長期にわたる安定した電気絶縁性能
そのため、マイカは特に高い性能が要求されるモーターや発電機の巻線システムに適しています。
ただし、マイカ絶縁だけを単独で考えることはできません。
銅導体の表面状態が悪い場合、コーナーが鋭すぎる場合、または寸法にばらつきがある場合、絶縁材の施工やその後のコイル成形に問題が生じる可能性があります。
マイカ絶縁平角銅線の用途
マイカ絶縁平角導体は、特に高い絶縁性能が要求される電気機器に適しています。
| 用途 | 主な要求 |
|---|---|
| 大型産業用モーター | 高い巻線絶縁信頼性 |
| 高電圧モーター | 高い絶縁性能 |
| 発電機 | 熱的・電気的安定性 |
| 風力発電機 | 長期運転における信頼性 |
| トラクションモーター | コンパクトで耐久性の高い巻線 |
| 特殊電気機器 | 用途別の絶縁仕様 |
具体的な導体および絶縁システムは、電圧レベル、耐熱クラス、巻線設計、冷却方式、使用環境などによって大きく異なります。
電気機器向け平角導体について詳しくは、Copper Flat Wire for Motors and Generators: Applications and Requirementsをご参照ください。
なぜ平角銅導体が使用されるのか?
巻線スペースが限られている場合、平角銅導体には大きなメリットがあります。
丸線と比較して、平角線はより高密度に配置することができます。
| 特徴 | 丸銅線 | 平角銅線 |
|---|---|---|
| 断面形状 | 円形 | 長方形 |
| スペース利用率 | 低い | 高い |
| 占積率 | 中程度 | 高い |
| 寸法精度要求 | 中程度 | 高い |
| コーナーR管理 | 不要 | 重要 |
| 絶縁の複雑さ | 比較的低い | 高い |
| 大電流巻線への適性 | サイズによる | 適している |
モーターや発電機では、導体の占積率を高めることで、利用可能なスロットスペースをより効率的に使用できます。
一方、導体形状に高い精度が求められるほど、製造時の寸法公差管理も重要になります。
銅導体の技術要件
マイカ絶縁を施す前に、平角銅導体は所定の寸法および表面品質要件を満たしている必要があります。
一般的な技術参考範囲は以下の通りです。
| 項目 | 参考範囲 |
|---|---|
| 銅材質 | C11000 / Cu-ETP / OF銅 |
| 幅 | 2~20 mm |
| 厚さ | 0.8~6 mm |
| 幅公差 | ±0.01~0.03 mm |
| 厚さ公差 | ±0.005~0.02 mm |
| 高精度厚さ公差 | 約±0.005 mmまで |
| コーナーR | R0.2~1.0 mm、用途による |
| 表面 | 平滑、清浄、欠陥なし |
| エッジ状態 | バリなし |
| 真直度 | 巻線要求に応じる |
| 銅の状態 | 軟質 / 焼鈍または指定状態 |
実際の公差は、必ず顧客の導体図面および技術仕様に基づいて決定する必要があります。
マイカ絶縁におけるコーナーRの重要性
平角銅線のコーナーRは、絶縁材を導体の周囲に巻き付ける際に特に重要です。
銅導体のコーナーが鋭すぎると、絶縁材が角部を通過する際に局所的な応力が高くなります。
| コーナー状態 | 想定される影響 |
|---|---|
| 過度に鋭い | 絶縁材への応力増加 |
| Rが不均一 | 絶縁構造が不均一になる |
| バリ | 絶縁材を損傷する可能性 |
| エッジクラック | 導体の信頼性低下 |
| Rが大きすぎる | 実際の導体形状が変化 |
| 適切に管理されたR | 安定した絶縁施工 |
したがって、8 × 3 mmという寸法だけでは、高精度導体の仕様として十分ではありません。
より完全な仕様例は以下のようになります。
幅:8.00 ±0.01 mm
厚さ:3.00 ±0.005 mm
コーナーR:R0.30 mm
適切なコーナーRは、導体寸法および絶縁設計に応じて決定する必要があります。
マイカ絶縁前の表面品質
絶縁材を施工しても、銅導体に存在する問題が解消されるわけではありません。
そのため、絶縁テープを巻き付ける前に、裸銅線の表面を適切に管理する必要があります。
一般的な表面欠陥には以下があります。
- 傷
- ロールマーク
- バリ
- 銅粉・銅粒子
- エッジクラック
- 酸化
- 表面汚染
| 表面欠陥 | 想定される影響 |
|---|---|
| バリ | 絶縁材を損傷する可能性 |
| 深い傷 | 局所的な表面不均一を発生 |
| ロールマーク | 導体の均一性に影響 |
| 粒子汚染 | 絶縁工程に影響 |
| 酸化 | 表面清浄度を低下 |
| エッジ損傷 | 巻線の信頼性に影響する可能性 |
そのため、圧延機、ガイドシステム、潤滑、矯正装置、巻取装置は、導体表面への損傷を最小限に抑えられるよう設計する必要があります。
平角銅芯線の製造工程
一般的な上流の導体製造工程は以下の通りです。
銅線材 → 伸線 → 焼鈍 → 精密圧延 → サイジング → オンライン測定 → 表面検査 → マイカ絶縁
各工程が、最終的な絶縁導体の品質に影響します。
伸線
伸線工程では、圧延前の銅線を適切な線径に加工し、入力線径を管理します。
焼鈍
必要な機械的特性に応じて焼鈍を行い、導体に求められる柔軟性や成形性を確保します。
精密圧延
精密圧延では、丸銅線を要求される平角形状に成形します。
主な圧延パラメータは以下の通りです。
| パラメータ | 主な影響 |
|---|---|
| ロールギャップ | 厚さ |
| ロール形状 | 最終断面形状 |
| ロールアライメント | 対称性 |
| 1パス当たりの圧下量 | 材料変形 |
| ロール表面 | 銅線の表面品質 |
| 入側張力 | 圧延安定性 |
| 出側張力 | 寸法安定性 |
| ライン速度 | 生産安定性 |
高精度電気導体では、最終形状を得るために複数段の圧延またはサイジング工程を使用する場合があります。
導体の一貫生産システムについて詳しくは、Complete Flat Wire Manufacturing Lines for Energy, Automotive, and Power Industriesをご参照ください。
マイカ絶縁工程
銅導体が要求される寸法および表面品質に達した後、マイカ系絶縁材を施工します。
基本的な工程は以下の通りです。
裸平角銅線 → 洗浄/前処理 → マイカテープ供給 → 制御されたテーピング → 必要に応じた追加絶縁 → 検査 → 巻取り
絶縁の均一性には、複数の工程パラメータが影響します。
| 工程パラメータ | 主な機能 |
|---|---|
| テープ張力 | テーピングの安定性を制御 |
| 巻付け角度 | 絶縁構造を決定 |
| テープ重なり率 | 未被覆部分の発生を防止 |
| 絶縁層数 | 絶縁厚さを制御 |
| 導体張力 | 安定した搬送を維持 |
| ライン速度 | テーピングの均一性に影響 |
| 巻取張力 | 完成導体を保護 |
絶縁システムによって、マイカテープの構造、重なり率、バインダー、樹脂、保護層などが異なる場合があります。
これらのパラメータは、最終的なモーターまたは発電機の絶縁設計に基づいて設定する必要があります。
マイカ絶縁厚さと完成寸法
メーカーは、裸銅導体の寸法と完成した絶縁導体の寸法を明確に区別する必要があります。
| 項目 | 裸銅導体 | マイカ絶縁導体 |
|---|---|---|
| 幅 | 8.00 mm | 絶縁厚さによる |
| 厚さ | 3.00 mm | 絶縁厚さによる |
| コーナーR | 管理された銅導体R | 絶縁によって変化 |
| 表面 | 裸銅 | マイカ絶縁 |
| 寸法管理 | 圧延工程 | 圧延+絶縁工程 |
最終的な導体寸法は、以下の要因によって決まります。
- マイカテープの厚さ
- 絶縁層数
- 巻付け角度
- 重なり率
- 圧縮量
- 追加絶縁層
そのため、上流工程の導体寸法と下流工程の絶縁仕様を一体的に検討することが重要です。
オンライン寸法管理
高精度平角銅線では、絶縁を施す前にオンライン測定システムを使用することができます。
一般的な監視項目は以下の通りです。
| 測定項目 | 目的 |
|---|---|
| 幅 | 導体形状を維持 |
| 厚さ | 導体寸法を管理 |
| ライン速度 | 各装置を同期 |
| 張力 | 安定した加工を維持 |
| 位置 | 導体のアライメントを維持 |
| ロール位置 | 自動補正をサポート |
基本的なクローズドループ制御は以下のようになります。
オンライン測定 → 偏差検出 → PLC → 圧延調整 → 寸法補正
これにより、連続生産中の寸法をより安定して維持することができます。
マイカ絶縁・エナメル絶縁・紙絶縁の比較
電気導体の用途によって、適切な絶縁システムは異なります。
| 絶縁タイプ | 主な特徴 | 代表的な用途 |
|---|---|---|
| エナメル | 薄い電気絶縁被膜 | モーター、変圧器、コイル |
| 紙 | セルロース系巻付け絶縁 | 変圧器 |
| マイカ | 高い電気・耐熱性能 | モーター、発電機 |
| 複合絶縁 | 複数の絶縁材料を組み合わせる | 特殊電気機器 |
これらの絶縁技術は、単純に相互代替できるものではありません。
導体形状、電圧レベル、耐熱要求、巻線工程、最終機器の設計によって、適切な絶縁システムが決まります。
エナメル絶縁導体については、What is Enamelled Copper Flat Wire? Applications and Benefitsをご参照ください。
紙絶縁変圧器導体については、Paper Covered Copper Flat Wire for Transformer Windingsをご参照ください。
コイル成形において寸法安定性が重要な理由
マイカ絶縁導体は、モーターや発電機のコイルを製造する際に、さらに曲げ加工や成形加工を受ける場合があります。
そのため、導体は絶縁前後の両方で安定した形状を維持する必要があります。
重要な特性には以下があります。
- 真直度
- 安定した幅
- 安定した厚さ
- 管理されたコーナーR
- 適切な銅の柔軟性
- 安定した絶縁密着性
- 安定した曲げ加工性
裸導体の形状がコイル長手方向で大きく変動すると、自動または高精度のコイル成形が難しくなります。
そのため、上流の圧延工程における安定性は、巻線製造工程全体において重要な要素となります。
品質管理要件
品質検査では、裸銅導体と絶縁システムの両方を確認する必要があります。
裸銅導体の検査
一般的な検査項目は以下の通りです。
- 幅
- 厚さ
- コーナーR
- 表面品質
- 真直度
- 導電率
- 機械的状態
絶縁導体の検査
| 検査項目 | 目的 |
|---|---|
| 全体寸法 | 完成導体寸法の確認 |
| 絶縁厚さ | 電気設計要求の維持 |
| テープ重なり | 完全な被覆を確保 |
| 表面状態 | 絶縁損傷の検出 |
| 電気絶縁性能 | 絶縁性能の確認 |
| 巻取り品質 | 後工程の安定化 |
高性能電気機器向けでは、最終サンプリング検査だけに依存するのではなく、生産工程内に品質検査を組み込むことが重要です。
生産設備の要件
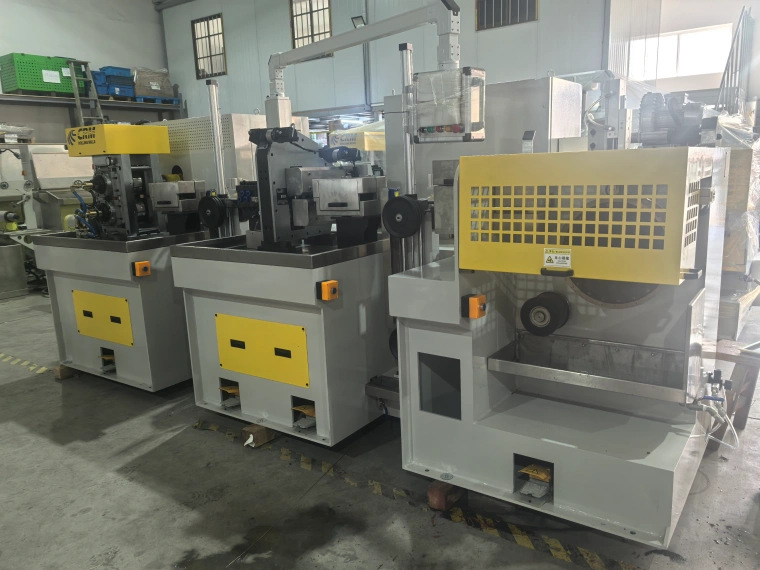
マイカ絶縁平角銅導体の生産ラインは、複数の工程で構成されます。
放線 → 伸線 → 焼鈍 → 精密圧延 → オンライン測定 → 表面検査 → マイカテーピング → 巻取り
製品仕様に応じて、圧延セクションには以下の設備を組み込むことができます。
- 高精度2ロール圧延
- 多段圧延
- 4ロール成形
- 精密サイジング
- オンラインレーザー測定
- ロール自動調整
- 張力制御
圧延・伸線一体型ソリューションについては、Magnet Wire Rolling and Drawing Solutions for High Efficiency Electrical Conductorsをご参照ください。
設備選定前に必要な情報
生産設備を設計する前に、導体および絶縁に関する要求仕様を明確にする必要があります。
| 必要なパラメータ | 例 |
|---|---|
| 銅グレード | C11000 / OF銅 |
| 入線径 | mm |
| 裸導体幅 | mm |
| 裸導体厚さ | mm |
| 幅公差 | ±mm |
| 厚さ公差 | ±mm |
| コーナーR | R mm |
| 銅の状態 | 軟質 / 半硬質 |
| マイカテープ仕様 | 顧客指定 |
| 絶縁厚さ | mm |
| 絶縁層数 | 顧客指定 |
| 生産速度 | m/min |
| コイル重量 | kg |
| オンライン測定 | 必須 / オプション |
これらの情報に基づいて、単に公称寸法だけで圧延機を選定するのではなく、実際の導体仕様に合わせて生産ラインを構成することができます。
まとめ
マイカ絶縁平角銅線は、モーター、発電機、および高い性能が要求されるその他の電気機器にとって重要な導体ソリューションです。
マイカ絶縁システムは優れた電気特性と耐熱特性を提供しますが、信頼性の高い絶縁を実現するためには、高品質な平角銅導体が不可欠です。
メーカーは以下の項目を高精度に管理する必要があります。
- 幅および厚さ
- コーナーR
- 表面品質
- 真直度
- 銅の機械的状態
- 寸法公差
- 絶縁厚さおよび重なり率
- テーピングおよび巻取り時の張力
精密伸線、焼鈍、圧延、オンライン寸法測定、制御された絶縁テーピング、安定した巻取りを組み合わせることで、モーターや発電機などの高要求用途に適した、より均一で安定した導体品質を実現できます。
**Sky Bluer Environmental Technology Co., Ltd.**は、モーター、発電機、変圧器、その他の電気機器向け銅平角線を製造するためのカスタマイズされた精密圧延機および平角線一貫生産ソリューションを提供しています。
CRMのソリューションは、お客様の原材料、完成品の幅・厚さ、公差、コーナーR、表面品質、生産速度、および後工程の絶縁プロセスに応じて設計することが可能です。
マイカ絶縁モーターまたは発電機巻線向けの平角銅導体生産プロジェクトをご計画の場合は、技術仕様をお送りください。当社のエンジニアリングチームが、適切な圧延工程および生産ライン構成をご提案いたします。




