
はじめに
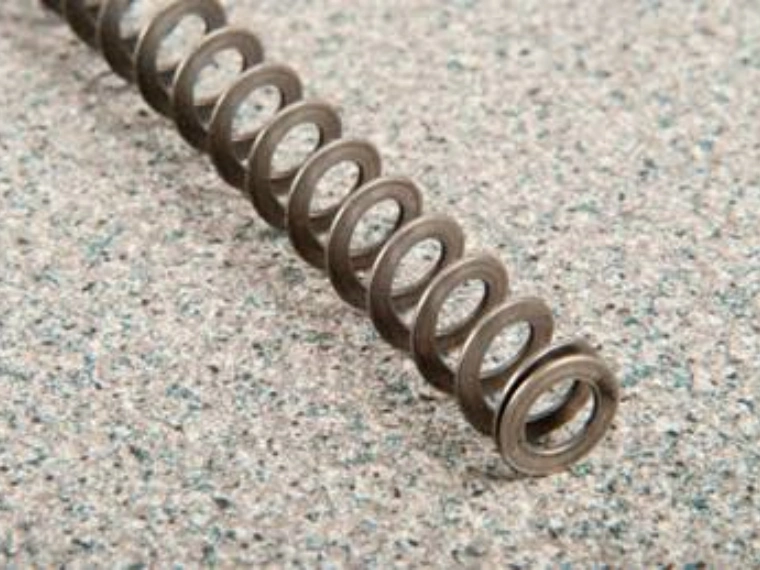
シリコンクロム系ばね鋼は高性能ばね製造に欠かせない核心素材です。優れた弾性限界・耐疲労性・高引張強度を備えることから、60Si2Mn、SUP10、SAE9254、50CrV4 などの材種が自動車用ばね、産業用ばね、精密機械部品に幅広く採用されています。
しかし高品質なシリコンクロムばね鋼平角線を製造するには、単なる丸線の平角成形だけでは不十分です。一般的な炭素鋼と比較し、シリコンクロムばね鋼は強度が高く加工硬化特性が顕著なため、成形工程の難易度が大幅に上昇します。
平角線生産工程では変形量、表面品質、エッジ形状、寸法精度を緻密に管理する必要があります。送り出し・矯正・圧延・オンライン検査・巻取りを一体化した完全な精密圧延システムが、安定生産を実現するための必須設備となります。
スカイブルーア環境テクノロジー株式会社(CRM)は、高精度・高信頼性が要求される高強度ばね鋼平角線製造業者向け、カスタマイズ型精密圧延ソリューションを提供しています。
平角線製造用シリコンクロムばね鋼の素材特性
シリコンクロムばね鋼は機械的特性を強化した合金ばね鋼です。シリコン添加により弾性性能を向上させ、クロムをはじめとする合金元素により焼入れ性と耐疲労特性を改善しています。
汎用材種一覧
| 材質グレード | 適用規格 | 主な特長 | 適用製品 |
|---|---|---|---|
| 60Si2Mn | GB | 高強度・高耐疲労性 | 自動車用ばね |
| SUP10 | JIS | 弾性・靭性に優れる | 車載ばね部品 |
| SAE9254 | ASTM | 極めて高い耐疲労性能 | 高負荷用ばね |
| 50CrV4 | EN | クロムバナジウム合金鋼 | 高性能ばね |
素材特性と生産上の影響
| 素材特性 | 生産工程への影響 |
|---|---|
| 高引張強度 | 高剛性な圧延装置が必要 |
| 強い加工硬化性 | 1 パスあたりの変形量を制限する必要がある |
| 高硬度 | 圧延治具の摩耗が大きいため耐摩耗ローラーが必須 |
| 優れた耐疲労性 | 表面欠陥を完全に抑制し、滑らかな表面仕上げが求められる |
ばね部品は常に繰り返し荷重下で稼働するため、微小な表面傷や寸法ばらつきでも製品寿命が低下します。このため精密圧延技術は製品信頼性を維持する上で極めて重要な役割を担います。
シリコンクロムばね鋼平角線に精密圧延が不可欠な理由
従来の線材加工工法では高性能ばね向けの厳格な管理基準に対応しきれない場合が多く、矩形・平角ばね鋼線の製造において精密圧延には複数の優位性が存在します。
1. 制御された素材変形
シリコンクロムばね鋼は変形抵抗が大きいため、1 パスで過剰に縮径すると以下の不具合が発生します。
- エッジ割れ
- 厚みの不均一化
- 内部応力の集中
多パス圧延により断面を段階的に成形することで、素材の塑性流動が安定し、寸法均一性が大幅に向上します。
2. 表面品質の改善
ばね鋼部品は表面欠陥に敏感で、微小な傷が稼働中の疲労き裂発生起点となります。精密圧延システムにより下記を実現可能です。
- 滑らかな表面仕上げ
- 安定したエッジ形状
- 表面損傷の低減
3. 高精度寸法制御
最終線材の断面形状がばね反発力や組立適合性に直結するため、ばねメーカーは厚み・幅の寸法管理を厳格に要求します。
標準的な精度要求仕様
| パラメータ | 達成可能精度 |
|---|---|
| 厚み公差 | ±0.005~0.02 mm |
| 幅公差 | ±0.01~0.05 mm |
| 真直度 | 3/1000 mm 以下 |
| 表面粗さ | Ra 0.4~0.8 μm |
完全一体型精密圧延システムの構成
最新のシリコンクロムばね鋼平角線生産ラインは複数のモジュールが連携して稼働します。
送り出しシステム
成形前に線材を安定供給するユニットで、主な機能は下記の通りです。
- 連続的な素材供給
- 安定した張力制御
- 線材ガイド
- コイルの搬送・処理
高強度ばね鋼の加工では張力変動が最終寸法に直結するため、安定した送り出しが不可欠です。
矯正ユニット
圧延機に投入する前に線材を完全矯正し、以下の歪みを除去します。
- 初期の曲がり
- コイル巻き癖
- 送り時の位置ずれ
安定した矯正工程により圧延の再現性が高まり、寸法のばらつきを抑えます。
精密圧延機
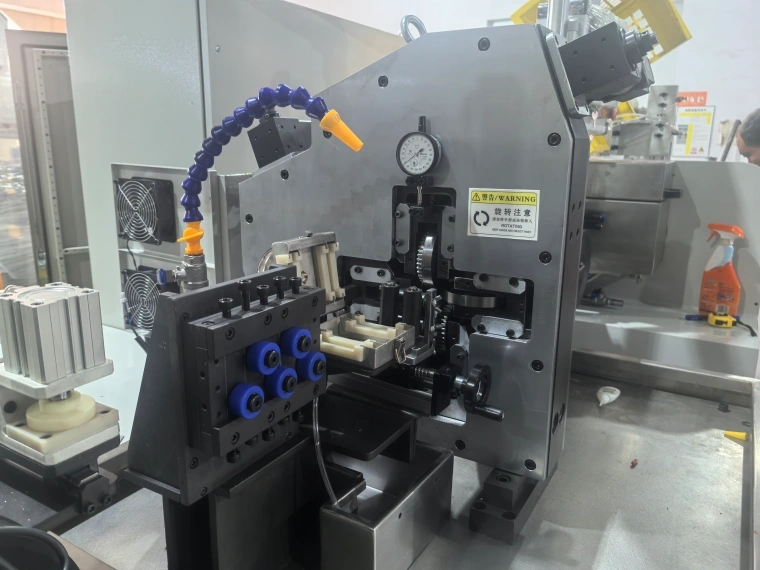
シリコンクロムばね鋼平角線成形の中核装置で、製品仕様に応じて 3 タイプから選定可能です。
- 2 ローラー精密圧延機
- 4 ローラータークスヘッド圧延システム
- ユニバーサル多仕様圧延機
標準生産パラメータ
| パラメータ | 適用範囲 |
|---|---|
| 対応素材 | 60Si2Mn、SUP10、SAE9254 |
| 入線径 | 2~12 mm |
| 製品幅 | 1~30 mm |
| 製品厚み | 0.3~8 mm |
| ライン速度 | 30~350 m / 分 |
精密圧延機に求められる仕様
- 高剛性本体構造
- 高精度ローラー微調整機構
- 高耐摩耗性圧延治具
- 安定したサーボ制御システム
オンライン測定システム
最新のばね鋼生産ラインではレーザー測定技術を活用し、リアルタイム寸法監視を実施します。
監視項目:線材厚み、線材幅、断面形状精度
クローズドループ制御と連携し、圧延パラメータを自動補正することで安定した製品品質を維持します。
巻取システム
最終巻取工程により、完成した平角線のコイル形状を整えます。
高性能巻取装置の特長
- 定張力巻き取り
- 均一なコイル巻き姿
- 搬送容易なコイル形成
- 製品表面の保護
シリコンクロムばね鋼圧延における主要課題
1. エッジ品質制御
素材強度が高いため変形条件が不適切な場合、エッジ割れが発生します。最適化されたローラー設計と多段階減肉スケジュールにより滑らかな角丸エッジを実現します。
2. 残留応力制御
過大な成形荷重は内部残留応力を発生させ、後工程の熱処理やばねの最終性能に悪影響を及ぼします。段階的な多パス圧延により応力集中を低減します。
3. 生産安定性
自動車・産業機器向け製品では長時間連続生産での品質均一性が必須です。オンライン測定と自動制御システムにより工程安定性を確保します。
CRM ばね鋼製造向け精密圧延ソリューション
スカイブルーア環境テクノロジー株式会社(CRM)は高性能金属成形用途向け、完全特注型精密圧延システムを開発しています。
CRM のシステム設計は下記要素に基づき実施します。
- 使用材質グレード
- 完成線材の寸法仕様
- 要求寸法精度
- 目標生産能力
- 自動化レベル
精密圧延技術、オンライン測定システム、特注成形治具を一体化することで、ばねメーカーは安定かつ高効率なシリコンクロムばね鋼平角線生産を実現できます。
自動車用ばね、産業用ばね、精密部品を製造する企業にとって、最適設計された圧延システムは一貫した製品品質と長期安定生産の基盤となります。
まとめ
シリコンクロムばね鋼平角線の製造には先進の成形技術と緻密な工程制御が不可欠です。素材前処理・矯正・精密圧延・オンライン検査まで、すべての工程が最終製品の性能に影響を与えます。
完全一体型精密圧延システムを導入することで、メーカーは寸法精度の向上、表面品質の改善、生産効率の最大化を同時に達成可能です。
長年蓄積した専門的なエンジニアリング知見とカスタマイズ設備ソリューションを活かし、CRM は世界各国のばね製造業者に対し、過酷な産業用途に適した高信頼性平角線生産システムをご提供します。




