
はじめに:ばね鋼平角線製造工程の全体像
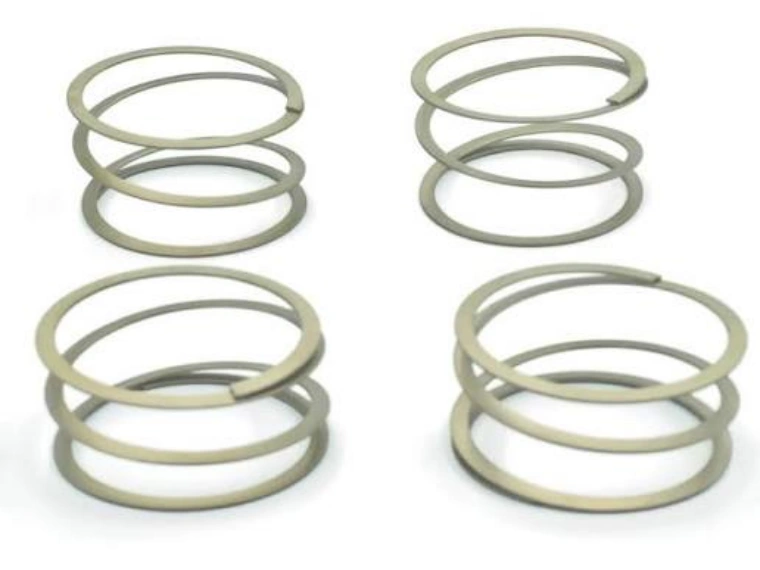
ばね鋼平角線は高強度、優れた弾性と耐疲労性を持つため、自動車用ばね、機械部品、電気接点、精密産業部品に幅広く活用されています。
しかし丸線素材から高品質な平角線を製造するには、厳密に管理された一連の製造工程が不可欠です。
単純な線材扁平化とは異なり、精密ばね鋼平角線製造は複数工程を経て下記仕様を実現します。
- 高精度な厚み・幅寸法
- 安定した機械的特性
- 滑らかな表面品質
- 均一なコイル巻形状
SAE9254、SAE1095、60Si2Mn、50CrV4、SUP10 といった素材は強度が高く変形抵抗が大きいため、高精度成形技術が必要となります。
完全な生産ラインは通常、下記工程で構成されます。
- 素材前準備
- 線材繰出し
- 矯正
- 精密圧延
- オンライン寸法測定
- 表面処理
- 最終巻取り
スカイブルーア環境テクノロジー株式会社(CRM)はばね鋼平角線製造向け一貫精密圧延ソリューションを提供し、安定かつ高効率な生産を支援します。
素材前準備
ばね鋼平角線製造の最初の工程は適切な丸線素材の選定です。
素材の品質が完成後の平角線性能を直接左右するため、下記パラメータを厳格に管理します。
| 管理パラメータ | 重要性 |
|---|---|
| 鋼種グレード | 製品の機械特性を決定 |
| 素線径 | 圧延時の減肉量設計に影響 |
| 表面状態 | 最終製品の表面品質に直結 |
| 素材硬さ | 成形時の加工条件を規定 |
汎用ばね鋼素材と適用分野
| 素材グレード | 代表用途 |
|---|---|
| SAE9254 | 自動車サスペンションばね |
| SAE1095 | 精密平ばね部品 |
| 60Si2Mn | 一般産業用ばね |
| 50CrV4 | 重負荷用途部品 |
| SUP10 | 高性能ばね製品 |
生産開始前に必ず実施する検査項目
- 素材ミルシート確認
- 表面傷・割れなど欠陥検査
- 素線寸法公差検査
- ロット間素材品質の均一性確認
繰出し・線材送りシステム
繰出し装置は圧延ラインに連続かつ安定的に素材を供給する役割を担います。
精密平角線生産では張力変動が寸法不良の原因となるため、送りの安定性が極めて重要です。
繰出しシステムの標準構成
- コイル支持架台
- 張力自動制御機構
- 線材ガイド装置
- 安全保護システム
安定した送り工程によるメリット
- 線材の蛇行・寸法ずれ低減
- 圧延動作の安定化
- 製品品質の均一維持
矯正工程
圧延前の丸ばね鋼線は矯正処理を実施します。矯正の目的は下記歪みを除去することです。
- 素材固有の曲がり
- コイル巻きによる残留歪み(巻き癖)
- 送り時に発生する変形
高品質な矯正工程がもたらす効果
| 効果項目 | 内容 |
|---|---|
| 線材の芯出し精度向上 | 圧延動作が安定 |
| 振動低減 | 寸法精度が改善 |
| 均一送り | 表面凹凸・傷を抑制 |
超高精度ばね線材の場合、圧延前の真直度が完成平角線の断面形状に直接影響します。

精密圧延工程
精密圧延はばね鋼平角線製造の核心工程です。本工程で丸線を段階的に減肉し、平線または矩形断面に成形します。
圧延時に厳密制御する要素
- 減肉率
- 圧延荷重
- ローラーギャップ
- 圧延速度
標準生産パラメータ範囲
| パラメータ | 仕様範囲 |
|---|---|
| 投入素線径 | 2~12 mm |
| 完成品幅 | 1~30 mm |
| 完成品厚み | 0.3~8 mm |
| 厚み寸法公差 | ±0.005~0.02 mm |
| 生産ライン速度 | 30~350 m / 分 |
用途別に 3 種類の圧延システムを使い分けます。
2 ローラー精密圧延機
適用対象
- 汎用標準平角線
- 中精度製品
- 大量生産現場(生産効率重視)
4 ローラータークスヘッド圧延機
適用対象
- 超高精度矩形平線
- 自動車ばね部品
- 厳格な寸法要求製品
強み
- 断面形状の制御性に優れる
- エッジ形状・対称性向上
- 寸法安定性が高い
多パス連続圧延
高強度ばね鋼素材の加工に採用。複数回に分けて徐々に変形を加えます。
メリット
- 成形時の内部応力低減
- エッジ割れ不良リスク抑制
- 素材金属の流れが滑らか
- 表面仕上がり改善
オンライン測定・品質検査工程
近年のばね鋼平角線生産ラインはオンラインリアルタイム検査を標準搭載しています。
レーザー測定システムが連続監視する項目
- 線材厚み
- 線材幅
- 断面形状精度
測定データはクローズドループ制御システムと連携し、下記項目を自動補正可能
- ローラーギャップ
- 圧延荷重・速度など生産パラメータ
システム導入メリット
- リアルタイム品質監視
- 不良スクラップの大幅削減
- ロット間製品の均一性向上
- オペレーターの手動調整負担軽減
表面処理・後加工工程
顧客仕様に応じ、圧延後に追加処理を実施する場合があります。
実施可能な工程一覧
- 脱脂洗浄
- 表面研磨
- 熱処理(焼入れ・焼戻し)
- 防錆保護皮膜処理
各処理の目的
- 表面平滑性向上
- 耐食性強化
- 長期疲労耐久寿命延長
コイル巻取り・完成品処理
最終巻取り工程が完成コイルの品質を決定します。高性能巻取り装置が実現する特長
- 巻取張力の一定維持
- 整ったコイル巻形状
- 運搬時の変形防止
- 後工程取り扱い性向上
完成平角線コイルの保護事項
- 機械的衝撃による変形回避
- 表面スクラッチ傷の防止
- 過剰な曲げ応力の発生抑制
一貫型ばね鋼平角線生産ライン
全工程を一体化した生産ラインの各ステージ役割
| 工程ステージ | 主な機能 |
|---|---|
| 繰出し装置 | 素材の安定送り供給 |
| 矯正機 | 線材の残留曲がり除去 |
| 精密圧延機 | 平角線断面成形 |
| レーザー測定システム | 寸法連続管理 |
| 表面処理ユニット | 表面品質改善 |
| 巻取機 | 完成品コイル成形 |
一体型ライン導入による利点
- 生産タクト向上
- 製品品質の統一
- 工程稼働安定性強化
- 多品種切り替え柔軟性
CRM ばね鋼平角線向け精密圧延ソリューション
スカイブルーア環境テクノロジー株式会社(CRM)はばね鋼平角線製造向け特注精密圧延システムを専門開発しています。
| ソリューション設備 | 機能概要 |
|---|---|
| 精密圧延ミル | 高精度線材成形 |
| 4 ローラータークスヘッドシステム | 超高精度断面制御 |
| 圧延カセットユニット | ローラー位置安定微調整 |
| レーザーオンライン測定システム | リアルタイム寸法検査 |
| 一貫生産ライン | 全工程統合製造設備 |
先進的な機械設計、自動化制御技術、長年の加工ノウハウを融合し、過酷なばね用途に適した高品質平角線の製造を支援します。
よくある質問(FAQ)
- ばね鋼平角線製造の主要工程は? 繰出し、矯正、精密圧延、オンライン寸法測定、表面処理、コイル巻取りが一連の主工程となります。
- ばね鋼線の製造で精密圧延が重要な理由は? ばね鋼は変形抵抗が高い素材のため、精密圧延により変形量を制御し、安定した寸法精度を確保する必要があるためです。
- 自動車用ばね線材に適した圧延設備は? 高精度が要求される自動車ばね用途には 4 ローラータークスヘッド圧延システムが標準的に採用されます。
- ばね鋼平角線で達成可能な寸法精度は? 素材と設備構成により変わりますが、厚み公差は ±0.005~0.02 mm まで実現可能です。
- 平角線生産ラインにオンライン測定を導入する理由は? 生産中リアルタイムで寸法を監視し、連続生産時の寸法安定性を維持するためです。
- CRM は平角線一貫生産ラインを提供可能か? はい。特注仕様の圧延機、測定システム、全工程一体型平角線生産ラインを一式提供します。
まとめ
ばね鋼平角線の製造は素材準備、線材送り、精密圧延、オンライン検査、最終コイル巻取りに至る全工程で厳密な管理が求められます。
統合された安定した製造プロセスにより、下記成果を実現できます。
- 公差が安定した高精度寸法
- 優れた表面品質とエッジ特性
- 生産効率向上、素材ロス削減
- 過酷な使用環境に耐える安定したばね性能
先進の精密圧延技術、インテリジェント制御システム、カスタマイズ設備ソリューションを活用することで、製造業者は高品質基準と高効率生産を両立できます。
スカイブルーア環境テクノロジー株式会社(CRM)は、精密圧延機、4 ローラータークスヘッドシステム、圧延カセット、オンラインレーザー測定装置、一貫生産ラインを含む、ばね鋼平角線製造向け完全な精密圧延ソリューションを提供します。
長年のエンジニアリング経験と革新的な成形技術を融合し、世界各国の製造メーカーが自動車、産業機械、精密機器向け高品質ばね鋼平角線を生産することを支援。顧客の生産安定性、製品信頼性、長期的な製造競争力向上に貢献します。




